Non è possibile selezionare uno stampo in WPC dalla foto del prodotto e dalle dimensioni esterne. L'attrezzatura deve corrispondere alla formula legno-plastica, alla sezione del profilo, all'output, allo scarico dell'estrusore, al metodo di calibrazione, alla linea di raffreddamento e ai test prestazionali utilizzati per la scheda o il profilo finito.


Risposta rapida
Per acquistare unStampo per estrusione WPC, inviare la sezione trasversale finale con le tolleranze, la formula completa del polimero e dello stucco per legno, il metodo di preparazione del materiale, la produzione target e la velocità della linea, l'interfaccia dell'estrusore, il layout di raffreddamento a valle e un piano di accettazione del prodotto finito. Contrassegnare le superfici visibili, le pareti critiche, le nervature interne, le cavità, i raggi e qualsiasi margine di rilievo o levigatura sul disegno.
Non accettare l'attrezzatura solo da un rapporto dimensionale secco. Eseguire la formula concordata lungo la linea desiderata, lasciare raffreddare il profilo, quindi misurare le dimensioni, lo spessore delle pareti e delle nervature, la rettilineità, la torsione, le condizioni della superficie e la massa per lunghezza. I test sulle prestazioni del prodotto rimangono di responsabilità del produttore del prodotto finito.
Acquista un sistema di formatura, non un blocco di acciaio isolato
Lo stampo di estrusione crea il profilo caldo mentre il WPC fuso lascia l'estrusore. Quel profilo è ancora morbido e capace di cambiare forma. I calibratori, le sezioni di raffreddamento, le attrezzature di supporto, di traino e di taglio lo trattengono e stabilizzano. Una matrice che sembra corretta su un banco può produrre un profilo instabile se le parti a valle non corrispondono.
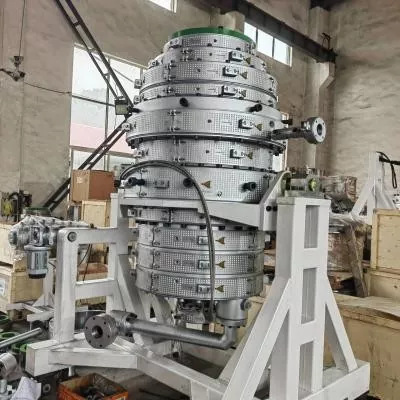
La gamma di stampi WPC di Nanhaiya utilizza corpi in acciaio con superfici temprate e lucidate. Gli stampi sono lavorati a CNC e trattati termicamente e sono disponibili canali di raffreddamento opzionali. La gamma di prodotti comprende lastre, pannelli e profili, comprese coperture, recinzioni, pannelli e componenti di mobili da esterno realizzati in PE o PP con riempitivo per legno.
| Acquista oggetto | Il suo lavoro | Cosa deve apparire nel preventivo |
|---|---|---|
| Adattatore e ingresso | Collega lo scarico dell'estrusore al percorso del flusso del profilo | Dettagli di flangia, schema dei bulloni, registro, guarnizione, ingresso del materiale fuso, altezza centrale, riscaldatore e sensore |
| Matrice di estrusione | Distribuisce il fuso e forma la sezione del profilo caldo | Disegni del corpo e dell'inserto, materiale, trattamento, zone di riscaldamento, finitura della superficie di scorrimento e punti di regolazione |
| Calibratore o strumento di dimensionamento | Supporta superfici e dimensioni critiche durante il raffreddamento iniziale | Numero di sezioni, superfici di contatto, collegamenti per vuoto o acqua, regolazione e montaggio |
| Utensili di raffreddamento | Rimuove il calore mentre il profilo è supportato | Canali di raffreddamento, requisiti idrici, disposizione del serbatoio o della piastra e dimensioni delle connessioni |
| Cambiare parti | Consente varianti di prodotto pianificate o sostituisce gli articoli indossati di routine | Numeri di disegno, matrice di compatibilità, quantità di ricambio e procedura di modifica |
| Manipolazione e supporto | Posiziona l'attrezzatura e protegge la connessione dell'estrusore | Pesi dei pezzi, punti di sollevamento, supporto, guide, regolazione della linea centrale e dispositivi di stoccaggio |
| Documentazione | Controlla la produzione, l'installazione, il funzionamento e la futura sostituzione | Disegni approvati, distinte base, registri di ispezione, manuale ed elenco delle parti di ricambio |
La nostra visione della fabbrica:la frase "un set di stampi WPC" è troppo vaga per il confronto dei prezzi. Un fornitore può fornire solo il corpo della matrice riscaldato. Un altro può includere l'adattatore, diversi calibratori, piastre di raffreddamento, supporti, riscaldatori di ricambio e indicazioni per la messa in servizio. Chiediamo all'acquirente di confrontare l'ambito di un elemento pubblicitario prima di confrontare il totale.



Il disegno del profilo finale è il punto di partenza
Una foto del catalogo mostra la famiglia di prodotti, ma nasconde le informazioni che controllano gli utensili. Abbiamo bisogno di una vista in sezione con dimensioni e tolleranze. Il disegno dovrebbe anche identificare le superfici che si accoppiano con clip, elementi di fissaggio, cornici o altri profili perché tali caratteristiche spesso meritano un controllo più rigoroso rispetto a una faccia decorativa.
Per un profilo cavo, fornire ogni dimensione di parete e anima. Non lasciare le cavità interne come motivo artistico. La loro geometria influisce sulla distribuzione del materiale, sul raffreddamento, sulla rigidità, sul peso del profilo e sul comportamento della sezione durante il traino.
- Larghezza complessiva, altezza e orientamento del profilo
- Spessore della parete su ogni faccia esterna
- Spessore e posizione del nastro interno
- Dimensioni, quantità e geometria della cavità
- Raggi angolari e interni
- Scanalature, linguette, clip e zone di fissaggio
- Tolleranze critiche e datum di ispezione
- Sono ammessi arco, torsione e rettilineità
- Massa target per unità di lunghezza
- Facce visibili e limiti dei difetti superficiali
- Tolleranza per goffratura, levigatura o spazzolatura
- Lunghezza di taglio e metodo di taglio a valle
- Costruzione solida, cava, ricoperta o coestrusa
- Campione principale approvato e data di revisione
Non lavorare l'apertura della matrice come copia del profilo finito a freddo.La sezione calda del WPC può cambiare attraverso rigonfiamento, abbassamento, calibrazione e raffreddamento dello stampo. La compensazione degli strumenti deve essere sviluppata attorno alla formula effettiva, all’output e al sistema a valle.
La nostra visione della fabbrica:un rendering 3D pulito è utile per le vendite, ma è un documento di produzione scadente. Chiediamo quali superfici si assemblano con un'altra parte, quale parete controlla la forza, quale faccia vede il cliente e dove la pianta può accettare variazioni. Quella mappa delle priorità è più utile che applicare la stessa stretta tolleranza su ogni linea.


Il WPC è una famiglia di formule, non una materia prima
Un produttore di utensili ha bisogno di qualcosa di più delle lettere WPC. Il polimero può essere PE, PP o PVC. La componente legnosa può differire per specie, forma delle particelle, distribuzione granulometrica e condizioni di umidità. Le formule possono contenere anche riempitivo minerale, lubrificante, agente di accoppiamento, pigmento, stabilizzante, agente schiumogeno o materiale riciclato.
La pagina sugli stampi WPC di Nanhaiya identifica PE e PP con riempitivo per legno come materiali target. La sua gamma di prodotti e applicazioni comprende anche pannelli in schiuma di PVC e la lavorazione specializzata di legno-plastica in PE. Fornire l'esatta formula di produzione affinché lo stampo sia progettato per il materiale che lo entrerà.
| Inserimento della formula | Perché il fornitore di utensili ne ha bisogno | Cosa inviare |
|---|---|---|
| Matrice polimerica | Modifica il comportamento di fusione, la finestra di temperatura, il prelievo e la risposta al raffreddamento | Grado esatto della resina, scheda tecnica del fornitore e percentuale |
| Componente in legno | Influisce sul comportamento del mangime, sulla resistenza al flusso, sul carico di umidità e sull'aspetto della superficie | Tipo di legno, farina o fibra, gamma di particelle, densità apparente, condizione di umidità e percentuale |
| Riempitivo minerale | Cambia viscosità, peso, usura e superficie | Nome del materiale, dati sulle particelle, trattamento e percentuale |
| Lubrificante e coadiuvante tecnologico | Influenza il rilascio dello stampo, la pressione, il trattamento superficiale e a valle | Nome del prodotto, tasso di aggiunta e sequenza di miscelazione |
| Agente accoppiante e stabilizzante | Modifica la prestazione del composto e del prodotto finale | Voto e percentuale, più eventuali restrizioni di elaborazione |
| Strato di pigmento o cappuccio | Influisce sulla superficie visibile, sulla risposta termica e sul layout di coestrusione | Sistema di colori, spessore dello strato target, posizione del coestrusore e rapporto di flusso |
| Contenuti riciclati | Può aggiungere viscosità, contaminazione e variazione di umidità | Origine, preparazione, percentuale massima e variazione del lotto |
| Sistema di schiumatura | Modifica lo sviluppo di densità, pressione e recupero dimensionale | Formulazione completa, densità target e finestra di elaborazione |
Il Forest Products Laboratory del Dipartimento dell'Agricoltura degli Stati Uniti spiega che l'umidità del WPC può essere rimossa prima della lavorazione, durante una fase di compounding separata o in un processo di estrusione in linea. Il suo capitolo tecnico rileva inoltre che i produttori di WPC utilizzano diversi percorsi di attrezzatura, inclusi pellet precomposti attraverso una singola vite, compounding e profilatura a doppia vite in un unico passaggio e sistemi tandem. Lo stampo deve essere adattato al percorso che ne fornisce la fusione.
Regola della formula di riferimento:inserire una formula approvata e un metodo di preparazione nell'accordo sugli strumenti. Sono possibili cambiamenti futuri, ma il team ha bisogno di una linea di base quando la pressione, la superficie, le dimensioni o la produzione cambiano.
L'umidità merita una propria riga nella richiesta di offerta. Bolle, fori di spillo e una superficie instabile sullo stampo possono formarsi durante lo stoccaggio, l'essiccazione, la miscelazione, l'alimentazione o lo sfiato. Una superficie di scorrimento lucidata non può rimuovere l'acqua rimasta nel composto.
Abbina lo stampo al modo in cui viene prodotto il WPC fuso
Un pellet di WPC precomposto che passa attraverso un profilatore a vite singola raggiunge lo stampo in modo diverso da una miscela secca che viene miscelata e modellata in un processo a doppia vite. L'uscita può avere diversa stabilità della pressione, distribuzione della temperatura e sensibilità alla restrizione dello schermo. Chiedi al fornitore dello stampo di rivedere l'estrusore e l'adattatore, non solo il profilo.
| Percorso di produzione | Focus tipico dell'acquisto | Informazioni necessarie all'ingresso dello stampo |
|---|---|---|
| Pellets precomposti e profilatura monovite | Trasporto costante, fusione, generazione di pressione e formazione del profilo | Grado del pellet, umidità, diametro della vite, potenza, temperatura di fusione, intervallo di pressione e filtrazione |
| Compounding e profilatura a doppia vite in un unico passaggio | Alimentazione, miscelazione, rimozione dell'umidità e formatura in un unico percorso continuo | Formula completa, piano di alimentazione, sfiato, configurazione della coclea, pressione di scarico, variazione di temperatura e velocità |
| Estrusione tandem | Separare il lavoro di compounding o essiccazione dal lavoro di pressione finale e profilatura | Metodo di trasferimento, dati del secondo estrusore, condizione di fusione, logica di controllo e gestione dei ribaltamenti |
| Tappo o strato funzionale coestruso | Distribuzione stabile dello strato e adesione attorno al profilo | Formule del nucleo e del coperchio, rapporto di flusso, orientamento dell'ingresso, pressioni individuali e accettazione dello spessore dello strato |
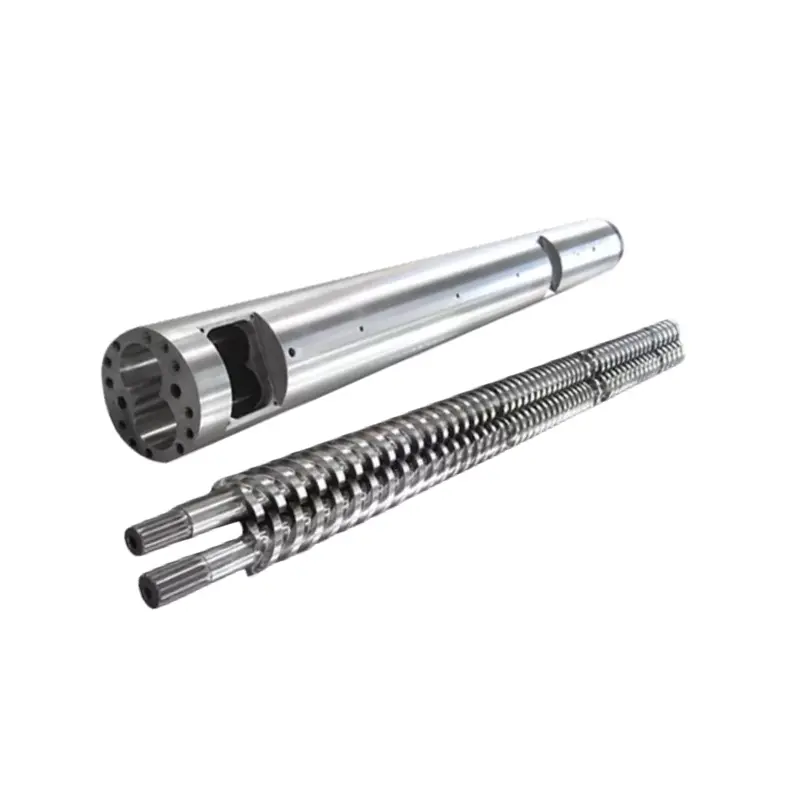
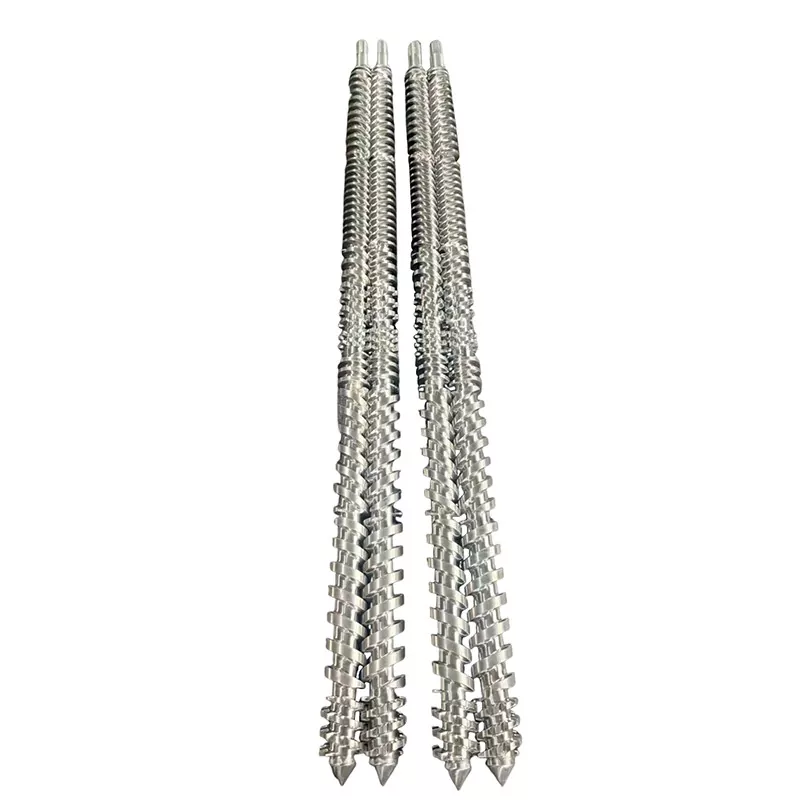
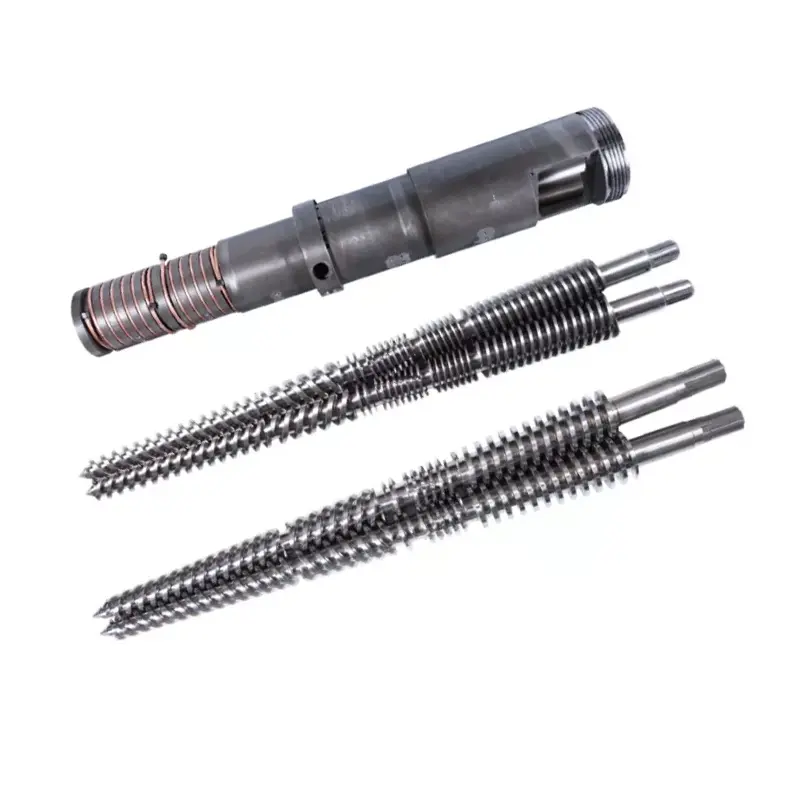
Forniture Nanhaiyaviti singole, biviti parallele, canne coniche a doppia viteEmacchine per estrusori di plastica. Scegli la sezione di plastificazione in base al lavoro di processo. Quindi progettare lo stampo in base alla condizione di fusione che la sezione può mantenere.
Per le formule abrasive per legno e minerali, rivedere il pacchetto di usura di viti e cilindri prima di aumentare la restrizione della muffa. La guida esistente di Nanhaiya,Cilindro a vite per estrusione di WPC: come fermare l'usura di legno-plastica, tratta la ventilazione, la temperatura e la selezione della superficie senza duplicare le decisioni relative agli utensili del profilo contenute in questo articolo.
La nostra visione della fabbrica:quando un nuovo stampo aumenta la pressione, spesso la colpa viene immediatamente data allo stampo. A volte la restrizione è sbagliata. A volte la coclea non è in grado di fornire una massa fusa uniforme e completamente preparata alla velocità richiesta. Confrontiamo la pressione prima e dopo le modifiche, controlliamo lo schermo e le condizioni del materiale e confermiamo la reale produzione netta prima di tagliare nuovamente il percorso del flusso.

Il flusso del profilo deve arrivare insieme all'uscita dello stampo
Un profilo in WPC può contenere pareti esterne spesse, anime interne sottili, scanalature profonde e piccoli angoli in una sezione. Ogni percorso resiste al flusso in modo diverso. Se la fusione raggiunge un'area troppo rapidamente e un'altra troppo lentamente, il profilo può tirare, torcersi, strapparsi o mostrare densità e superficie non uniformi.
Il design dell'attrezzatura utilizza la forma di transizione e la resistenza al flusso locale per bilanciare la sezione. L'obiettivo non è la stessa velocità in ogni punto interno. Il target è un profilo stabile all'uscita che il calibratore può supportare senza eccessiva correzione.
Pareti esterne
Le facce visibili necessitano di un'alimentazione stabile e di una superficie adeguata sul bordo della matrice. Le sezioni spesse trasportano inoltre più calore nel calibratore e possono raffreddarsi più lentamente rispetto alle sezioni sottili.
Reti interne
Le costole sottili sono vulnerabili al riempimento incompleto o allo strappo. I loro percorsi di alimentazione, giunzioni e supporto a valle dovrebbero essere visibili nei disegni delle attrezzature e di accettazione.
Scanalature e angoli
Piccole funzionalità possono amplificare il flusso locale e risolvere i problemi. Contrassegnare i bordi funzionali in modo che la correzione dell'utensile protegga l'adattamento invece di migliorare una superficie non critica.



La nostra visione della fabbrica:una correzione della muffa dovrebbe avere una ragione misurata. Contrassegniamo dove il profilo è pesante, sottile, veloce, lento o distorto, quindi modifichiamo l'area di flusso responsabile in passaggi controllati. Rettificare il labbro di una matrice perché il profilo "sembra sbagliato" può scambiare un difetto con un altro e rimuovere il disco necessario per la serie successiva.
La calibrazione e il raffreddamento determinano il profilo freddo
La matrice di estrusione forma una sezione calda. Il calibratore stabilisce e supporta le superfici critiche mentre il calore lascia il materiale. Il raffreddamento prosegue attraverso piastre, vasche o sezioni di spruzzo, ed il traino muove il profilo sotto tensione controllata. Questi componenti devono condividere una linea centrale e un riferimento di velocità.
Nanhaiya offre canali di raffreddamento opzionali nei suoi stampi WPC. Specificare lo scopo di ciascun circuito, le dimensioni di ingresso e uscita, i requisiti di qualità dell'acqua, la temperatura operativa e il flusso disponibile. L'impianto dovrebbe inoltre prevedere l'accesso per la pulizia dei canali che potrebbero raccogliere incrostazioni o detriti.
| Ingresso a valle | Effetto sul profilo | Dati dell'acquirente da fornire |
|---|---|---|
| Contatto e supporto per il calibratore | Mantiene le facce esterne, le scanalature, i bordi o le cavità selezionati mentre la sezione si raffredda | Disegno del calibratore, lunghezza, numero di stadi, metodo del vuoto e campo di regolazione |
| Condizioni dell'acqua di raffreddamento | Modifica la velocità di rimozione del calore e la stabilizzazione dimensionale | Intervallo di temperatura di fornitura, flusso, pressione, qualità dell'acqua e sistema di ricircolo |
| Distanza dallo stampo al calibratore | Modifica il comportamento del profilo attivo non supportato prima del dimensionamento | Layout della linea, campo di regolazione e accesso alla messa in servizio |
| Tipo di traino e allineamento | Imposta la velocità della linea e può tirare il profilo in modo non uniforme | Disposizione del nastro o del binario, gamma di velocità, lunghezza di contatto e altezza del centro |
| Taglio e impilamento | Può rivelare o creare movimento dopo il raffreddamento primario | Lunghezza di taglio, tipo di sega o taglierina, tavolo di supporto e metodo di impilamento |
Non promettere dimensioni fredde all'uscita dello stampo.Concordare dove e quando ciascuna dimensione verrà misurata dopo il raffreddamento. Utilizzare lo stesso metodo di condizionamento e misurazione per i campioni di approvazione e il controllo della produzione.
La ricerca sull'estrusione di profili condotta dall'USDA Forest Products Laboratory descrive un processo in cui il WPC fuso è stato modellato attraverso una matrice, seguita da una matrice di dimensionamento, un serbatoio di spruzzo d'acqua e un estrattore. Quella sequenza è un utile promemoria: il risultato della formatura appartiene all'intera linea, anche quando lo stampo viene acquistato come un unico pezzo.
Specificare la costruzione, il trattamento e l'ispezione dello stampo
Nanhaiya produce i suoi stampi WPC in acciaio e descrive acciaio legato ad alta resistenza con superfici temprate e lucidate per le aree di lavoro. Ogni stampo è lavorato a CNC, trattato termicamente e lucidato. L'accordo finale dovrebbe trasformare questi attributi generali del prodotto in requisiti a livello di componente.
- Grado del materiale per ciascun componente principale
- Ambito di trattamento termico e indurimento
- Requisiti di durezza finiti e luogo di prova
- Requisito di finitura della superficie del flusso
- Dimensioni e tolleranze critiche
- Registri, tasselli e riferimenti di montaggio
- Quantità, potenza, tensione e connettori del riscaldatore
- Tipo di termocoppia, posizione e dettagli del cavo
- Porte di pressione e temperatura di fusione
- Disegno del canale di raffreddamento e prova di pressione
- Materiale di fissaggio, qualità e quantità di ricambio
- Inserto sostituibile e definizione delle parti soggette ad usura
- Metodo di protezione dalla ruggine, imballaggio e stoccaggio
- Registri materiali, trattamenti e dimensionali
Non richiedere ovunque la superficie più dura possibile. Il corpo della matrice, gli inserti, gli elementi di fissaggio, l'adattatore e il supporto svolgono compiti diversi. La specifica dovrebbe combinare le condizioni della superficie, la resistenza del substrato, il metodo di riparazione e l'esposizione alla corrosione con il contenuto previsto di legno e minerali.


La qualificazione del fornitore può includere quella di Nanhaiyaattrezzature di produzione, informazioni sul certificatoEsupporto all'installazione e alla manutenzione. Inserisci i documenti e il supporto richiesti nell'ordine di acquisto anziché fare affidamento su una dichiarazione di catalogo generale.
Utilizzare lo schema dei difetti per trovare la zona responsabile
I difetti del profilo WPC possono iniziare nella materia prima, nel miscelatore, nell'alimentatore, nella coclea e nel cilindro, nello stampo, nel calibratore, nella sezione di raffreddamento o nel trasporto. La localizzazione di un difetto sulla sezione trasversale e il suo cambiamento nel tempo forniscono indizi utili. Registrarli prima di modificare insieme temperatura, velocità e attrezzatura.
| Difetto osservato | Controlli della muffa | Altri controlli di linea | Lezione sugli appalti |
|---|---|---|---|
| Il profilo si torce in una direzione ripetibile | Bilanciamento del flusso, compensazione delle pareti, allineamento dello stampo e condizioni di scarico | Posizione del calibratore, bilancio di raffreddamento e allineamento del traino | Fai girare un oggetto di accettazione misurato dopo il completo raffreddamento |
| Una parete o nervatura è sottile | Ostruzione locale, posizione dell'inserto, deposito, usura o superficie di flusso danneggiata | Consistenza della formula, umidità, condizioni del retino e stabilità dell'output | Segna ogni muro e nervatura critici sul disegno |
| Rotture interne del nastro | Percorso di alimentazione Web, progettazione delle giunzioni e supporto di uscita | Umidità, contaminazione, preparazione della fusione, velocità e distanza non supportata | Includere un'ispezione del taglio della sezione trasversale nel test di esecuzione |
| Superficie ruvida o strappata | Finitura del labbro, deposito, temperatura e flusso locale | Formula, equilibrio del lubrificante, umidità, dispersione e velocità della linea | Approvare un campione di superficie fisica con una formula denominata |
| Bolle o fori di spillo | Zone di rapina e surriscaldamento locale | Umidità del legno, essiccazione, alimentazione, sfiato e rimozione dei volatili | Registrare la preparazione all'umidità e le prestazioni dello sfiato nel piano di prova |
| Segni marroni o neri | Zone morte, depositi, temperatura locale eccessiva e danni da pulizia | Depositi di barili, storia termica, pratiche di chiusura e mangime contaminato | Richiedere una procedura documentata di avvio, arresto e pulizia |
| Le dimensioni si spostano durante una corsa | Movimento termico, regolazione allentata, usura e condizioni del canale di raffreddamento | Portata, temperatura, pressione, vuoto, acqua e velocità di traino | Utilizzare il campionamento temporizzato attraverso un ciclo stabile, non un campione iniziale |
| Alta pressione e bassa potenza | Flusso limitato, percorso bloccato, transizione inadeguata o bassa temperatura dello stampo | Blocco del vaglio, vite usurata, limitazione dell'alimentazione e viscosità del materiale | Definire la posizione della pressione e una finestra operativa utilizzabile |
Metodo diagnostico pratico:segnare la parte superiore, inferiore, sinistra e destra sul profilo estruso e finale. Registrare lo stesso orientamento attraverso il calibratore. Se il difetto ruota o cambia dopo un componente della linea, l'indagine ha un punto di partenza migliore di un'istruzione generale per regolare lo stampo.
La nostra visione della fabbrica:siamo cauti quando un difetto viene descritto solo come "la superficie è brutta". Chiediamo dove appare, se è continua, quando inizia dopo l'avvio, quale lotto di formula è in esecuzione e cosa succede alla pressione. Una foto ravvicinata con orientamento e una sezione mantenuta spesso fa risparmiare più tempo di un messaggio lungo.

Elenco di controllo RFQ per stampi per estrusione WPC
Una richiesta di offerta completa rende i preventivi comparabili e fornisce al team di ingegneri una chiara condizione di riferimento. Utilizzare un numero di revisione nel disegno del prodotto, nella formula, nel layout della linea e nel documento di accettazione.
- Identificare il prodotto finito.Pavimentazione statale, recinzione, telaio di porta, soffitto, pannello, rivestimento o altro profilo. Spiegare l'applicazione e quali superfici sono visibili o funzionali.
- Collegare la sezione trasversale controllata.Includere dimensioni, pareti, nervature, cavità, raggi, riferimenti, tolleranze, rettilineità, torsione e massa target per lunghezza.
- Fornisci la formula completa.Elencare la qualità del polimero, il tipo e il contenuto di legno, il riempitivo minerale, il lubrificante, l'agente di accoppiamento, lo stabilizzante, il pigmento, il contenuto riciclato e qualsiasi sistema schiumogeno o strato di copertura.
- Descrivere la preparazione del materiale.Fornire informazioni su essiccazione, miscelazione, composizione, pellettizzazione, conservazione, densità apparente e controllo dell'umidità.
- Definire il percorso di estrusione.Stato singola vite, gemellare parallelo, gemellare conico o tandem; diametro della vite; produzione; velocità della linea; filtrazione; pressione normale; e finestra della temperatura.
- Controllare l'interfaccia meccanica.Collegare la flangia, il registro, il cerchio dei bulloni, l'ingresso del materiale fuso, la superficie di tenuta, l'altezza centrale, il supporto, il sollevamento e l'involucro dello spazio.
- Elenca i dati elettrici e di utilità.Fornire tensione, frequenza, controllo del riscaldatore, tipo di termocoppia, standard del cavo, temperatura dell'acqua di raffreddamento, flusso, pressione e qualità.
- Mostra il layout downstream.Include sezioni calibratrici, collegamenti per vuoto o acqua, vasche di raffreddamento, tavoli di supporto, traino, unità di goffratura, taglierina e regolazione disponibile.
- Definire il lavoro di superficie.Indicare se il prodotto esce dalla linea liscio, goffrato, levigato o spazzolato e quanto materiale rimuove la lavorazione secondaria.
- Elencare tutti i componenti forniti.Adattatore separato, corpo matrice, inserti, calibratori, piastre di raffreddamento, riscaldatori, sensori, guarnizioni, elementi di fissaggio, supporti, strumenti e ricambi.
- Richiedi la scheda tecnica.Includere disegni, distinte base, registri dei materiali e dei trattamenti, rapporto di ispezione, elenco elettrico, schema di raffreddamento, manuale ed elenco dei pezzi di ricambio.
- Scrivi il test di accettazione.Assegnare un nome alla formula, al profilo, all'output, alla velocità, alla durata del ciclo, ai record del processo, alla frequenza di campionamento, ai limiti dimensionali, ai campioni di superficie e ai test del prodotto finito.
Avviso di sostituzione:non utilizzare uno stampo usurato come unica definizione del nuovo set. Combina i disegni originali, le misurazioni dell'interfaccia macchina, un profilo ben conservato e il motivo della sostituzione. La copia delle caratteristiche del flusso usurato può riprodurre il vecchio difetto.
Per una linea di pannelli in PVC o WPC, consultare ilCanna conica bivite con bordo in PVCcon il pacchetto di utensili. Per compiti ad alto rendimento o di compounding, confrontare ilcanna bivite parallela corotantee quello più ampiogamma bivite parallela. Questi collegamenti supportano la selezione dell'attrezzatura; la scelta finale dipende ancora dalla formula e dal percorso del processo.
Accetta lo stampo con un ciclo di produzione controllato
Inizia con l'ispezione dei componenti, quindi dimostra il risultato della formatura sulla linea. La formula WPC concordata è importante perché un diverso polimero, contenuto di legno, condizioni di umidità o sistema lubrificante può modificare la pressione, il recupero superficiale e dimensionale.
| Fase di accettazione | Cosa verificare | Registrare da conservare |
|---|---|---|
| Revisione dei documenti | Revisioni disegni, elenco componenti, materiale e ambito di trattamento, riscaldatori, sensori, circuiti di raffreddamento, ricambi e manuali | Registro dei documenti firmati |
| Ispezione al banco | Interfacce critiche, registri, aperture, inserti, facce di tenuta, elementi di fissaggio, superfici di flusso e orientamento dell'assemblaggio | Report dimensionale e visivo legato ai codici articolo |
| Installazione | Altezza centrale, adattamento della flangia, supporto, accesso per il sollevamento, cablaggio del riscaldatore, sensori, collegamenti idraulici e allineamento ai calibratori | Checklist di installazione e fotografie |
| Riscaldamento | Identificazione della zona, risposta del controller, lettura del sensore, assorbimento di corrente, perdite e condizioni del canale di raffreddamento | Mappa delle zone e letture stabilizzate |
| Ciclo di produzione | Formula approvata, preparazione del mangime, produzione, velocità della linea, temperature, pressione, carico del motore, condizioni di raffreddamento e di trasporto | Scheda di processo basata sul tempo e campione di materia prima conservato |
| Ispezione del profilo | Dimensioni esterne, sezioni di parete e nervatura, rettilineità, torsione, superficie, colore, massa per lunghezza e adattamento con i componenti accoppiati | Misure legate alla posizione del taglio e ai tempi di produzione |
| Cambiamento e ripresa | Regolazione concordata, arresto e riavvio normale o cambio di una taglia o di un colore quando è importante per la produzione giornaliera | Approvazione dell'operatore ed elenco delle azioni rimanenti |
Il prodotto finito potrebbe necessitare di test che vanno ben oltre le dimensioni del profilo.ASTM D7031è una guida per la valutazione delle proprietà meccaniche e fisiche dei prodotti WPC e afferma che gli utenti devono selezionare i test appropriati per l'applicazione.ASTM D7032-21copre le valutazioni delle prestazioni di tavole per terrazze in WPC e legno di plastica, gradini di scale, protezioni e corrimano.
Per i listelli compositi per esterni in materiale composito rinforzato con fibre naturali,ISO16616:2015fornisce metodi di prova, mentreISO19821:2017affronta la valutazione dell'intervallo. Confermare l'edizione applicabile, il codice nazionale e l'ambito del prodotto prima di scrivere il contratto. Lo stampo non garantisce la conformità del prodotto finito.
La nostra visione della fabbrica:la migliore consegna è una finestra di processo stabile e una serie di campioni tracciabili. Vogliamo sapere quale formula è stata utilizzata, quanto velocemente si è mossa la linea, dove si è stabilizzata la pressione, come è stato impostato il raffreddamento e quando è stato tagliato ciascun campione. Una bella tavola posizionata su un tavolo non spiega se la linea può ripeterla.

Domande frequenti
Quali informazioni sono necessarie per quotare uno stampo per estrusione di WPC?
Invia il disegno del profilo finale con le tolleranze, la formula WPC completa, il metodo di preparazione del materiale, i dettagli dell'estrusore e dell'adattatore, la produzione target e la velocità della linea, il layout di raffreddamento e trasporto, i requisiti di superficie, il piano di cambio, i servizi disponibili e un test di accettazione misurabile. Un campione fisico del prodotto è utile, ma non deve sostituire il disegno controllato.
Uno stampo WPC può contenere compositi di legno a base di PE, PP e PVC?
La stessa forma finita non rende i materiali intercambiabili. Le formulazioni di WPC a base di PE, PP e PVC possono differire in termini di flusso, finestra di temperatura, lubrificazione, abbassamento e risposta al raffreddamento. Esaminiamo la formula esatta e il percorso di lavorazione prima di decidere se un corpo utensile e inserti separati sono pratici o se un'attrezzatura dedicata è più sicura.
Uno stampo per estrusione WPC include il calibratore?
L'ambito citato deve dire. La matrice di estrusione modella l'hot melt, mentre il calibratore, le sezioni di raffreddamento e il traino trattengono e stabilizzano il profilo mentre si raffredda. Richiedi un elenco di utensili per voci che identifichi matrice, adattatori, calibratori, piastre di raffreddamento, guarnizioni, riscaldatori, sensori e parti di ricambio.
Perché il profilo in WPC si torce o si piega dopo lo stampo?
Torsioni o incurvamenti possono derivare da flusso irregolare dello stampo, sezioni di parete o anima sbilanciate, raffreddamento non uniforme, allineamento del calibratore, uscita instabile, temperatura non uniforme o traino disallineato. Misurare la direzione e i tempi della distorsione prima di regolare diverse variabili. È necessario controllare l'intero sistema di formatura e raffreddamento.
Quale materiale utilizza Nanhaiya per gli stampi in WPC?
La pagina degli stampi WPC di Nanhaiya elenca l'acciaio e descrive l'acciaio legato ad alta resistenza con superfici temprate e lucidate. Ogni stampo è lavorato a CNC e trattato termicamente, con canali di raffreddamento opzionali. Il preventivo approvato dovrebbe identificare l'esatto grado, l'ambito del trattamento, la finitura della superficie di scorrimento e i registri di ispezione per il progetto.
Come deve essere specificato un profilo cavo per terrazza in WPC?
Fornire la sezione trasversale completa con dimensioni esterne, spessore delle pareti e delle nervature, geometria della cavità, raggi, tolleranze critiche, facce visibili, tolleranza di goffratura o levigatura, massa target per lunghezza e standard di test del prodotto finale. Segna quali dimensioni sono funzionali in modo che il produttore di utensili sappia dove la regolazione è più importante.
Lo stampo può garantire la conformità agli standard del decking WPC?
No. Lo stampo controlla la formazione del profilo, ma le prestazioni del prodotto finale dipendono anche dalla formula, dalla mescola, dal controllo dell'umidità, dalle condizioni di estrusione, dal raffreddamento e dal sistema di qualità della produzione. Il produttore deve testare la pavimentazione finita secondo i requisiti applicabili, come lo standard ASTM, ISO o nazionale selezionato.
Come dovrebbe essere accettato uno stampo per estrusione di WPC?
Ispezionare prima i disegni, i materiali, il trattamento, le interfacce, i riscaldatori, i sensori, le superfici di flusso approvati e sostituire le parti. Quindi esegui la formula di produzione concordata con un determinato profilo, output e velocità di linea. Registrare le condizioni del processo e misurare le dimensioni del profilo raffreddato, le sezioni delle pareti e delle nervature, la rettilineità, la torsione, la superficie, la massa per lunghezza e qualsiasi test richiesto dalle specifiche del prodotto.
Contenuti tecnici preparati dagli attuali stampi WPC, cilindri a vite, attrezzature e pagine di servizio di Nanhaiya. Il supporto tecnico esterno è limitato alle fonti ufficiali USDA, ASTM e ISO. Le dimensioni finali dell'utensileria, i materiali, il trattamento, l'ambito della linea e i criteri di accettazione sono controllati dai documenti di progetto approvati.