Estrusori bivite conici e paralleli: cosa confrontiamo?
Cos'è un estrusore bivite conico?
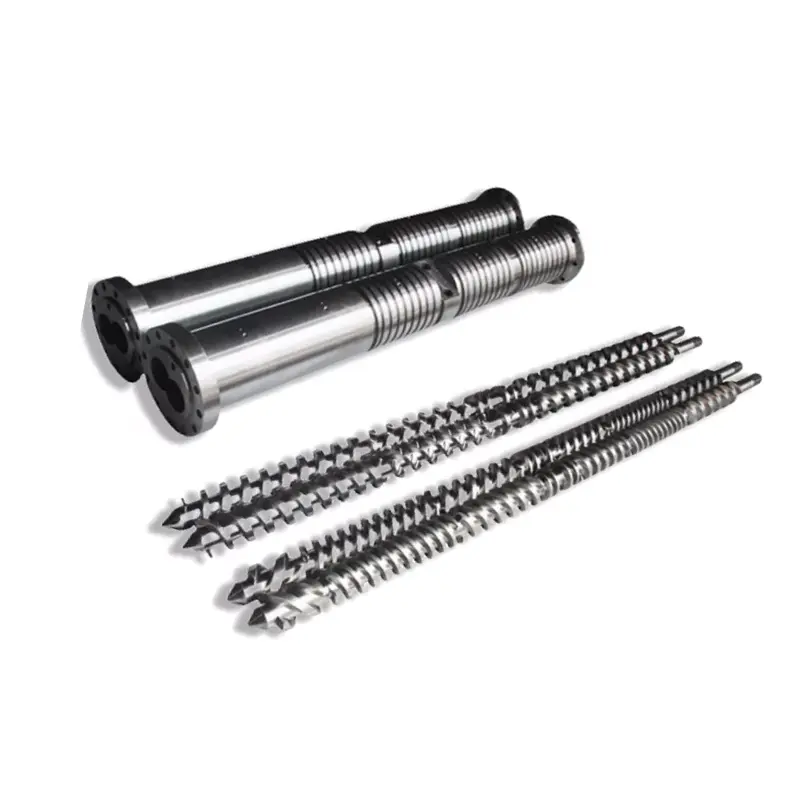
Un estrusore bivite conico ha viti il cui diametro esterno cambia lungo la lunghezza di lavorazione. Nella disposizione convenzionale del PVC qui discussa, l'estremità di alimentazione è più grande e l'estremità di scarico è più piccola. Una descrizione come "estrusore a vite conica" lascia ancora da confermare la direzione di rotazione, la disposizione di ingranamento e l'applicazione.
Cos'è un estrusore bivite parallelo?
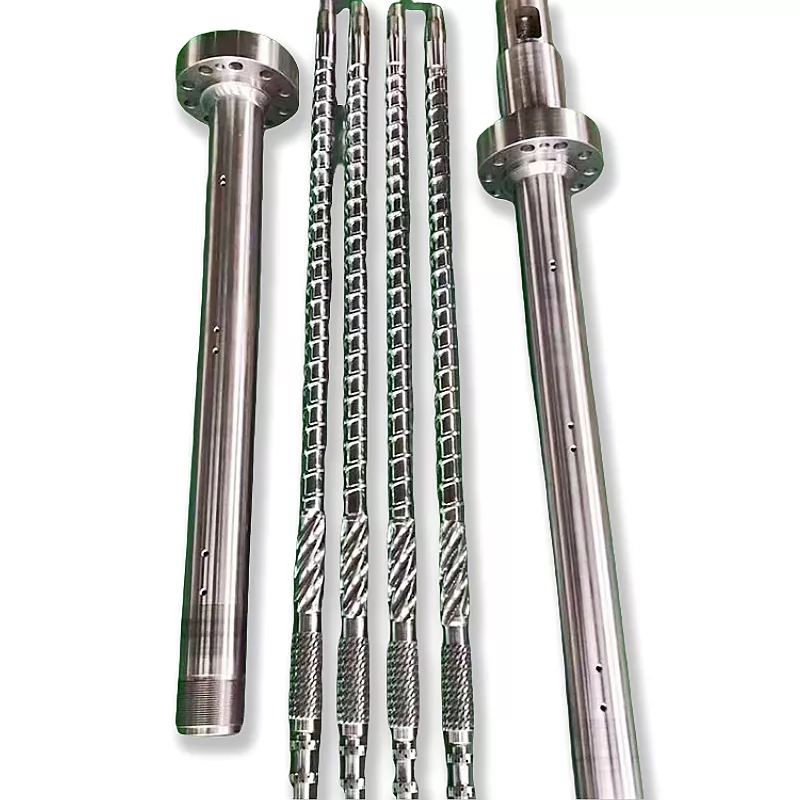
Un estrusore bivite parallelo ha assi delle viti paralleli e un diametro esterno nominale costante lungo la sezione di lavorazione. La geometria del canale può ancora cambiare. La parola "parallelo" non dice se le viti ruotano insieme o in direzioni opposte, o se la macchina è destinata al compounding o all'estrusione diretta del prodotto.
Nastaj e Wilczyński distinguono nella loro estrusione bivite corotante e controrotanteRicerca 2024 sullo scale-up dell'estrusione controrotante. La loro discussione identifica la lavorazione delle polveri di PVC come un'importante applicazione controrotante. Questa distinzione di processo è il punto di partenza per un confronto significativo.
Mantieni coerente l'attività di acquisto
Per l'estrusione di PVC miscelato a secco, confrontare le relative configurazioni coniche e parallele con gli stessi requisiti di prodotto. Non trasferire una richiesta di compounding corotante ad alta velocità a una macchina per tubi controrotante semplicemente perché entrambe hanno viti parallele. Se il tuo compito è la produzione composta, utilizza il nostro più ampioguida alla scelta dei materiali e dei sistemi di estrusioneper stabilire prima il processo.
Per una nuova linea, il fornitore della macchina deve definire l'intera configurazione operativa. Per i componenti sostitutivi si parte dalla macchina installata e dai suoi disegni. Un preventivo "vite e barile" non può da solo stabilire se sia adatta un'altra architettura della macchina.
Differenza tra geometria, interasse e dimensioni del modello
La distinzione geometrica utile è dove il materiale ha spazio e dove deve adattarsi l'assemblaggio. Nella disposizione conica convenzionale, il diametro e la separazione degli assi della vite variano lungo la lunghezza di lavorazione. In una disposizione parallela, gli assi rimangono paralleli. Nessuna delle due descrizioni specifica la profondità del canale, la compressione locale, il gioco di lavoro o il carico di pressione completo.
Una coppia di diametri non è una valutazione di capacità
Nostrogamma di canne coniche biviteelenca le coppie che includono Φ65/Φ132 e Φ80/Φ156. Prima dell'ordine verificare quali estremità identificano il disegno e la relativa lunghezza di lavorazione. Non leggere il secondo numero come diametro del tubo o come rapporto lunghezza/diametro. L/D è adimensionale; un diametro porta un'unità di lunghezza.
ILCilindro a vite parallelo per tubo in PVCla pagina elenca da Φ45 a Φ150 mm e L/D da 32 a 38, con personalizzazione. Queste sono le opzioni pubblicate di quel prodotto. Non stabiliscono una dimensione conica equivalente o un range di uscita universale.
Includere la disposizione di guida e supporto
Richiederemo il layout di uscita del riduttore, i dettagli di connessione e il campo operativo consentito insieme al disegno dell'unità di elaborazione. Lo spazio del cuscinetto o un diametro dell'estremità di alimentazione maggiore non sostituiscono una specifica verificata di coppia, velocità e spinta. Confronta le proposte complete piuttosto che dedurre la capacità meccanica da una fotografia.


Estrusore bivite conico vs parallelo: un confronto simile
Entrambe le configurazioni meritano di essere valutate quando vengono proposte per lo stesso lavoro in PVC. I loro potenziali vantaggi diventano utili solo dopo che il fornitore ha identificato il profilo effettivo della vite, la disposizione di alimentazione, l'azionamento e le condizioni operative. Utilizzeremmo la tabella seguente per confrontare le proposte, anziché assegnare un vincitore universale per ogni riga.
| Decisione | Configurazione conica | Configurazione parallela | Prove da richiedere |
|---|---|---|---|
| Assunzione di materiale | Controllare la geometria dell'estremità di alimentazione e l'aspirazione utilizzabile con la miscela di polveri prevista. | Controllare l'apertura di alimentazione, il profilo del canale e il sistema di alimentazione per la stessa miscela. | Forma dell'alimentazione, densità apparente e record di velocità di alimentazione stabile. |
| Fusione e storia termica | Valuta la geometria che cambia con il controllo della velocità, del riempimento e della temperatura. | Valutare la lunghezza di lavorazione selezionata e la geometria del canale locale. | Materiale definito, finestra del processo e risultati del prodotto finito. |
| Ventilazione | Confermare la posizione dello sfiato e le condizioni di processo necessarie lì. | Confermare la posizione dello sfiato e l'attività di aumento della pressione a valle. | Osservazioni di prova e condizioni concordate del sistema di ventilazione. |
| Pressione e carico di azionamento | Utilizzare i limiti effettivi dell'unità e dell'unità di elaborazione. | Utilizzare i limiti effettivi dell'unità e dell'unità di elaborazione. | Ingombro operativo e dazi sugli stampi approvati dal fornitore. |
| Intervallo di uscita | Confermare l'output accettato nelle dimensioni del prodotto richieste. | Confermare l'output accettato con gli stessi limiti di qualità. | Punti di produzione minimo e massimo stabili. |
| Energia | Misurare il punto operativo candidato. | Misurare il punto operativo candidato. | kWh per kg accettato, con un limite e un periodo di tempo stabiliti. |
| Usura e sostituzione | Ispezionare le parti accoppiate e le condizioni di regolazione consentite. | Ispezionare entrambe le viti ed entrambi i fori della canna. | Mappa di usura posizionata e ambito di sostituzione. |
| Investimento | Includere l'installazione, gli ausiliari e la gamma di produzione richiesta. | Includere lo stesso ambito del progetto. | Preventivi dettagliati con esclusioni equivalenti e termini di accettazione. |
In astratto il suoconfronto tra estrusione parallela e conica, S. Seifert valuta la configurazione, il tempo di residenza e il taglio rispetto agli usi finali del PVC. Ciò supporta un confronto specifico del processo; non fornisce un taglio universale a misura di tubo né una percentuale di risparmio energetico per un nuovo acquisto.
Come la tua formulazione in PVC cambia la decisione
Iniziare la specifica con cosa entra nella macchina e cosa deve uscire dallo stampo. Il termine "PVC rigido" è troppo ampio per confrontare due proposte. Richiederemo il tipo di resina, il tipo e il caricamento del riempitivo, lo stabilizzatore e il sistema di lubrificazione, il contenuto riciclato, la forma dell'alimentazione e il metodo di preparazione. Registra la revisione della ricetta in modo che la prova e il preventivo descrivano lo stesso materiale.
Mantieni esplicite le unità di composizione
Un carico in phr significa parti per cento parti di resina, non una percentuale in peso dell'intero composto. Come semplice esempio di composizione, 100 parti in massa di resina più 50 parti di riempitivo, senza altri ingredienti, contengono 50 ÷ 150 = 33,3% di riempitivo in massa totale. L'aggiunta di altri ingredienti modifica tale percentuale. Questa aritmetica non stabilisce un caricamento sicuro per nessuna delle due macchine.
Chiedere come verrà valutata la consistenza del mangime. Un cambiamento nella densità apparente o nella preparazione del mangime dovrebbe essere registrato anziché nascosto dietro un nome di polimero invariato. Se un fornitore consiglia una geometria diversa, richiedere una spiegazione legata alla condizione del materiale identificato e all'attività di produzione.
Definire una finestra utile di fusione e ventilazione
Nastaj e Wilczyńskistudio dell'estrusione controrotantetratta la temperatura, lo sviluppo della fusione e la produttività come obiettivi di ridimensionamento accoppiati. Descrive inoltre i flussi di perdita nei sistemi interingranati. Pertanto non dedurremo l'intero processo dal volume di un canale vuoto, né specificheremo la velocità della vite senza considerare lo sviluppo del materiale lungo l'unità.
Concordare quali letture della pressione e della temperatura del materiale verranno effettuate, dove verranno effettuate e in che modo i campioni di prodotto verranno associati a tali letture. I soli setpoint dei barili non forniscono tale record. Un'utile finestra operativa identifica le condizioni in cui passa il prodotto richiesto, non semplicemente dove la macchina continua a funzionare.
Utilizzare i test di prodotto nell'ambito del loro ambito effettivo
ASTM D2152-23riguarda l'adeguatezza della fusione di tubi in PVC rigido e raccordi stampati mediante immersione in acetone. Le sue limitazioni pubblicate dicono che non può distinguere la degradazione termica da una fusione adeguata e non sostituisce altri test fisici o chimici. Non è un certificato di qualità generale del prodotto. Qualsiasi test applicabile sui solventi deve essere effettuato da personale qualificato e dai necessari controlli di sicurezza.
Per un progetto rilevante di tubi a pressione in PVC-U a parete solida,ISO 1452-2:2009specifica le caratteristiche del tubo e i parametri di prova associati. Non seleziona la geometria della vite. Concordare lo standard di prodotto applicabile, l'edizione e i requisiti di mercato prima di decidere cosa costituisce l'output accettato.
Dimensionare l'estrusore in base all'output vendibile
L'obiettivo di produzione dovrebbe derivare dalla pianificazione del prodotto. Chiediamo il range di uscita richiesto, non solo il tubo più grande o il numero di catalogo più alto. Una linea che soddisfa un punto ad alto rendimento potrebbe comunque richiedere una revisione separata per prodotti più piccoli, funzionamento più lento o una formulazione diversa.
Traduci la velocità della linea in flusso di massa
Per un prodotto continuo, moltiplicare la massa effettiva per metro per la velocità della linea e convertire i minuti in ore. Utilizzare il peso del prodotto specificato o una misurazione verificata. Non dare per scontato una densità o uno spessore di parete generici nel calcolo del reale fabbisogno d'acquisto.
Flusso di prodotto richiesto (kg/h) = massa per metro (kg/m) × velocità della linea (m/min) × 60
Per un tubo illustrativo del peso di 2,0 kg/m a 3,0 m/min, l'obiettivo è 360 kg/h. A 4,0 m/min lo stesso prodotto necessita di 480 kg/h. Si presuppone che questi siano input di pianificazione, non risultati dello studio Nanhaiya. Nessuno dei due calcoli ci dice se una particolare macchina conica o parallela soddisferà i requisiti di qualità.
Controlla il resto della linea
Rivedere la miscelazione e la preparazione del mangime a monte, quindi la calibrazione, il raffreddamento, il trasporto e il taglio a valle. Chiedere ai fornitori di apparecchiature responsabili di confermare i punti di produzione proposti. Se una sezione di raffreddamento esistente supporta solo la velocità attuale del prodotto, l'approvazione di una maggiore produzione dell'estrusore non implica l'approvazione di una velocità di linea più elevata.
Nel confronto rientra anche il carico di pressione. Cambiando il prodotto o la filiera si può cambiare il compito della macchina anche quando i kg/h desiderati rimangono gli stessi. Registrare le posizioni degli strumenti e delle misurazioni con ciascun punto di produzione in modo che la dichiarazione di capacità rimanga interpretabile.
Confronta una gamma di produzione
Elencheremo la configurazione che può dimostrare la gamma richiesta con un prodotto accettabile, quindi confronteremo i suoi costi. Non aggiungere una percentuale di sicurezza arbitraria e chiamare la macchina selezionata. Qualsiasi capacità di riserva dovrebbe corrispondere a un prodotto, un servizio o un requisito operativo futuro definito che il fornitore ha esaminato.
Confronta energia, usura e costi operativi totali
La potenza nominale del motore è una specifica di capacità, non una bolletta energetica misurata. Per un utile confronto del consumo energetico di un estrusore bivite, definire cosa include il contatore: trasmissione e riscaldatori, l'estrusore completo o l'intera linea. Mantenere invariato tale confine e indicare se sono inclusi l'avvio e la produzione rifiutata.
Dividere l'energia per il prodotto accettato
Energia specifica (kWh/kg accettato) = energia misurata durante l'intervallo ÷ massa del prodotto accettata durante lo stesso intervallo
Il seguente esempio di un'ora è ipotetico. Entrambi i candidati utilizzano gli stessi criteri di accettazione del prodotto e gli stessi limiti del contatore di energia. Mostra perché il throughput lordo e l’efficienza dell’output accettato possono portare a conclusioni diverse.
| Esempio di pianificazione di un'ora | Il candidato A | Il candidato B |
|---|---|---|
| Energia entro i limiti stabiliti | 100 kWh | 120 kWh |
| Massa del prodotto lordo | 500 chilogrammi | 600 chilogrammi |
| Massa del prodotto accettata | 480 chilogrammi | 540 chilogrammi |
| Energia per kg lordo | 0,200kWh/kg | 0,200kWh/kg |
| Energia per kg accettato | 0,208 kWh/kg | 0,222 kWh/kg |
B consegna più materiale accettato nell'intervallo; A utilizza meno energia per chilogrammo accettato. Questo è un compromesso d’acquisto, non una prova che una delle due geometrie vinca. Indicare la quantità di produzione richiesta e ripetere il confronto nei punti operativi rilevanti per il programma di produzione.
Specificare la protezione antiusura separatamente
NostroPagina prodotto pannello conico in PVCelenca 38CrMoAlA e opzioni di trattamento di nitrurazione o bimetallico. Tali scelte non stabiliscono un moltiplicatore della durata di servizio. Specifichiamo le superfici di lavoro, il sistema dei materiali e i requisiti di ispezione rispetto alla formulazione effettiva e al luogo di usura, anziché selezionarli solo in base all'etichetta della lega.
Includere il materiale scartato, il tempo di cambio, la manutenzione pianificata e l'ambito della sostituzione nel confronto dei costi. Utilizzare dati operativi effettivi o stime chiaramente identificate per tali input. Un prezzo di acquisto inferiore non garantisce se l'assemblaggio proposto soddisfa la gamma di produzione o si adatta alle apparecchiature installate.
Come scegliere un estrusore bivite per la tua applicazione in PVC
La nostra raccomandazione è di mantenere entrambe le geometrie nella rosa dei candidati quando nessuna delle due è stata ancora esclusa dal processo o da prove meccaniche. Rimuovere quindi le configurazioni non idonee utilizzando l'applicazione reale. "Tubo", "profilo" e "pannello" identificano famiglie di prodotti e non specifiche complete di estrusione.
Estrusione tubi in PVC
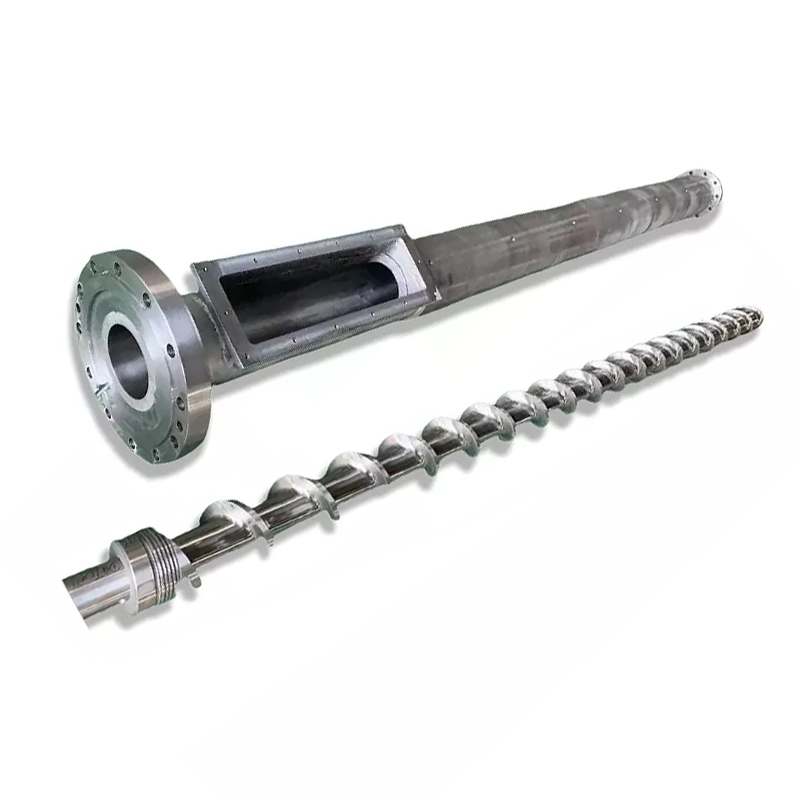
Pubblichiamo sia aCanna a vite conica per tubo in PVCe unCilindro a vite parallelo per tubo in PVC. Questo è un motivo per confrontare le configurazioni, non una promessa che ogni dimensione sia adatta a ogni tubo. Inizia con le dimensioni del prodotto, la formulazione, il carico di pressione e i punti di uscita stabili richiesti.
La pagina dei tubi conici comprende fasce di applicazione da 16 a 63 mm, da 50 a 110 mm e da 90 a 160 mm. Questi numeri descrivono le applicazioni di tubi elencate. Non rappresentano i diametri delle viti e non stabiliscono una dimensione massima universale del tubo per le macchine coniche.
Profili e tavole
Per un profilo, includere il disegno in sezione, il peso al metro, la disposizione di calibrazione e i requisiti di accettazione dimensionale. Per un pannello, identificare se è solido o espanso e definire lo spessore accettato, la densità ove pertinente, i requisiti superficiali e dimensionali. Un cambiamento nella costruzione del prodotto merita una nuova revisione del processo.
NostroGuida alle specifiche delle viti per pannelli in schiuma di PVCcopre il brief di sostituzione in modo più dettagliato. Terremo la revisione specifica dell'applicazione separata da un confronto geometrico generale. Anche i compositi di legno a base di PVC necessitano di una propria revisione della formulazione; non trasferire una conclusione da un composito a base PE o PP solo perché entrambi i prodotti sono chiamati WPC.
Quando riaprire la scelta
Rivedi le specifiche quando cambiano la ricetta, la forma del feed, l'obiettivo di qualità o la pianificazione del prodotto. Per un processo esistente invariato, è necessario valutare una sostituzione correttamente abbinata prima di proporre una conversione della macchina. Per un'attività di produzione ampliata, chiedi al fornitore della macchina di rivedere la linea completa anziché promettere il cambiamento solo attraverso la geometria della vite.
Se una linea conica esistente copre già la qualità e l'intervallo di output richiesti, valuteremo innanzitutto una sostituzione conica abbinata, non venderemo una conversione parallela come aggiornamento automatico. Lo stesso ragionamento si applica ad una retta parallela soddisfacente. Per un nuovo incarico di produzione, selezionare la configurazione con l'idoneità all'applicazione dimostrata; un prezzo di acquisto più alto o un diametro nominale maggiore non ne sono la dimostrazione.
Potete sostituire o convertire la vite e il cilindro esistenti?
Un cilindro a doppia vite conico e un cilindro a doppia vite parallelo non sono gruppi intercambiabili. Prima di discutere della conversione, ottenere una revisione completa della macchina. La disposizione di uscita del cambio, i collegamenti dell'albero, il montaggio del cilindro e il layout dell'unità di elaborazione rientrano in quella revisione, insieme alle interfacce di alimentazione, sfiato, riscaldamento e raffreddamento.
Prima di consigliare una diversa geometria della vite
Quando esamino un problema di estrusione di PVC, la mia prima domanda è se stiamo ripristinando il processo originale o chiedendo alla macchina di svolgere un lavoro diverso. La sostituzione dei componenti usurati e l’aumento della capacità produttiva richiedono prove diverse. Non consiglierei di passare dalle viti coniche a quelle parallele semplicemente perché la linea è diventata instabile.
Se la produzione varia, inizio richiedendo la revisione della formulazione, le condizioni di alimentazione, i registri operativi e i risultati dell'ispezione del prodotto finito. Desidero che la pressione, la temperatura, la velocità della vite e la potenza accettata vengano registrate nello stesso periodo. Il confronto tra il picco di produzione di ieri e la media di oggi mi dice poco se il materiale o il prodotto sono cambiati.
Successivamente, esamino la configurazione meccanica. Il pacchetto di disegni dovrebbe identificare la direzione di rotazione, la geometria della vite, l'interasse, le connessioni di azionamento e le interfacce del cilindro. Per un gruppo sostitutivo, ho anche bisogno di misurazioni legate alle posizioni denominate su entrambe le viti e su entrambi i fori della canna. Un numero di modello è un riferimento iniziale, non un permesso di produzione.
Separo quindi le possibili azioni. Un problema di alimentazione necessita di un'indagine sull'alimentazione. L'usura sospetta necessita di un rapporto di ispezione corrispondente. Una formulazione modificata richiede una revisione del processo. Se la produzione prevista è aumentata, prima di consigliare un'unità di lavorazione più grande devono entrare in discussione le attrezzature di raffreddamento, trasporto e taglio.
Prima che un ordine proceda, concorderei due fasi di accettazione: adattamento meccanico e prestazioni di produzione. Il primo controlla se l'insieme corrisponde alla macchina; il secondo controlla se il materiale concordato produce un prodotto accettabile in condizioni definite. Mantenere tali decisioni separate offre all'acquirente un percorso più chiaro dal problema originale a una specifica sostitutiva difendibile.
Non considerare la regolazione come una riparazione universale contro l'usura
Qualsiasi regolazione assiale deve seguire la procedura ed i limiti consentiti dal costruttore della macchina. Non spostare un insieme conico semplicemente finché l'output non sembra riprendersi. Per l'ispezione e la rimozione delle viti, utilizzare le procedure approvate di isolamento, raffreddamento e sollevamento dell'impianto con personale qualificato. NostroGioco parallelo della doppia vite e guida antiusuraspiega come organizzare un record di misurazione abbinato.
Cosa dovresti inviare per una richiesta di offerta e una prova di produzione?
Perché non approverei una sostituzione solo con i numeri di catalogo
Quando confronto le opzioni di canna a vite conica e parallela pubblicate da Nanhaiya, per prima cosa separo i formati delle specifiche. La gamma conica comprende coppie di diametri come Φ65/Φ132 e Φ80/Φ156. Queste voci di catalogo identificano le configurazioni candidate; non stabiliscono output equivalenti o intercambiabilità con un altro assieme.Specifiche coniche Nanhaiya
La pagina del cilindro a vite parallelo per tubi in PVC pubblica una gamma di diametri da Φ45 a Φ150 mm e un rapporto L/D da 32 a 38, con possibilità di personalizzazione. Queste cifre descrivono l'offerta di prodotti, non tutti gli estrusori bivite paralleli.Specifiche parallele del tubo in PVC Nanhaiya
Una configurazione parallela da 65 mm pertanto non può essere considerata sostitutiva di un assieme conico da 65/132 perché entrambe le descrizioni contengono "65". Né interpreterei il secondo diametro conico come un rapporto L/D o un diametro del tubo finito.
La mia conclusione da questa revisione delle specifiche è che il catalogo può aiutare a selezionare i prodotti, ma non può approvare una conversione. Prima di consigliare un assemblaggio, richiederei la configurazione della macchina, i disegni delle interfacce, la formulazione e l'obiettivo di produzione. Separerei poi la compatibilità dimensionale dalle prestazioni del processo che necessitano ancora di verifica.
Ciò fornisce all'acquirente un risultato concreto dal confronto: una revisione del disegno definita e un ambito di prova, piuttosto che una promessa non supportata che il cambiamento della geometria della vite aumenterà la produzione o ridurrà il consumo di energia.
Preparare e convalidare una specifica comparabile
-
Definire il prodotto e la formulazione
Identificare il disegno del prodotto, la revisione della ricetta, il modulo del feed e i requisiti di qualità applicabili. Registrare il caricamento del riempitore con le sue unità e includere la gamma di prodotti prevista.
-
Confermare i vincoli di linea
Dichiarare i punti di uscita accettati richiesti e identificare le condizioni di alimentazione, guida, attrezzatura, raffreddamento, trasporto e taglio che devono supportarli.
-
Controllare la macchina e i disegni
Fornire l'identità della macchina, la disposizione della rotazione, i disegni di viti e cilindri, i collegamenti di trasmissione, le interfacce di montaggio e le misurazioni dell'usura posizionata per le parti di ricambio.
-
Definire ciascuna configurazione candidata
Chiedere al fornitore di identificare la geometria, i materiali, le superfici di lavoro, gli ausiliari rilevanti e le esclusioni del preventivo. Separare l'ambito del componente da eventuali modifiche dell'intera macchina.
-
Concordare le condizioni e le registrazioni del processo
Fissare il materiale, il prodotto, il periodo di campionamento e il limite energetico. Registra velocità, pressioni e temperature nelle posizioni indicate, produzione lorda e accettata, scarti, condizioni di sfiato e risultati dei test del prodotto.
-
Accettare l'adattamento meccanico e la produzione separatamente
Controllare l'assemblaggio fornito rispetto al disegno approvato, quindi valutare la produzione rispetto ai criteri di qualità e rendimento concordati. Conservare i due record di accettazione collegati alla configurazione testata.
Manda a Nanhaiya un briefing in PVC
Per componenti conici o paralleli, inviare alla macchina informazioni, formulazione, disegno del prodotto e record di produzione corrente. Indica se è necessario ripristinare un processo esistente o valutare un compito modificato, in modo che la proposta del componente affronti l'attività corretta.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Ubicazione: distretto di Dinghai, Zhoushan, Zhejiang, Cina.
Domande frequenti
Gli estrusori bivite paralleli corotano sempre?
No. Il parallelo descrive la geometria dell'asse della vite, mentre la co-rotazione e la contro-rotazione descrivono il movimento. Specificare entrambi i campi quando si confrontano le apparecchiature. Per questo compito di selezione del PVC, è necessario stabilire la relativa configurazione e l'obbligo di estrusione diretta prima di utilizzare le dichiarazioni di capacità, miscelazione o energia di un altro tipo di macchina bivite.
Un estrusore bivite conico è sempre migliore per il PVC?
No. La formulazione del PVC e i requisiti del prodotto non selezionano da soli una geometria. Confrontare le configurazioni coniche e parallele proposte in condizioni concordate di alimentazione, qualità e produzione. In caso di sostituzione, la macchina installata e le interfacce approvate vincolano la scelta prima che un confronto di processi possa approvare un'architettura diversa.
Quale progetto utilizza meno energia per chilogrammo?
L'etichetta della geometria non stabilisce la risposta. Misura l'energia e la massa del prodotto accettata nello stesso intervallo, utilizzando un limite dell'apparecchiatura stabilito. Confrontare i punti operativi necessari per il programma di produzione. Una macchina può erogare più kg/h accettati consumando più kWh per chilogrammo accettato a quel punto.
Una vite conica e un cilindro possono sostituire un insieme parallelo?
Non sono gruppi intercambiabili. Una conversione richiede la revisione dell'architettura della macchina, delle uscite del riduttore, dei collegamenti degli alberi, del montaggio e delle interfacce di processo. Per un ordine di sostituzione ordinaria, specificare un assieme abbinato alla macchina installata. Non approvare la conversione da un numero di modello di catalogo o da un valore di diametro condiviso.
Cosa ti dice un numero di modello come 65/132?
Nanhaiya elenca Φ65/Φ132 come una coppia di diametri conici di vite e canna. Confermare le posizioni delle quote e completare la geometria sul disegno. La designazione da sola non stabilisce la lunghezza di lavorazione, il senso di rotazione, la potenza, le dimensioni del tubo o l'intercambiabilità. Il secondo diametro non è un rapporto L/D adimensionale.
Quali informazioni sono necessarie per confrontare entrambe le configurazioni?
Fornire la revisione della formulazione, il modulo di alimentazione, il disegno del prodotto, i requisiti di qualità e l'intervallo di output accettato richiesto. Includere la configurazione della macchina e le interfacce per i lavori di sostituzione. Chiedere a ciascun fornitore di indicare la portata dell'apparecchiatura proposta e le condizioni di prova, quindi confrontare l'idoneità meccanica, l'accettazione del prodotto e i costi operativi come decisioni separate.