Qual è la differenza tra miscelazione distributiva e dispersiva?
Pensa alla distribuzione come una questione di localizzazione e alla dispersione come una questione di dimensione dei domini o degli agglomerati. Lo spostamento di un grosso ammasso di pigmento in un'altra parte della massa fusa ne modifica la posizione. Spezzare quel grumo in agglomerati più piccoli ne cambia la dispersione. Un risultato non stabilisce l’altro.
| Domanda | Miscelazione distributiva | Miscelazione dispersiva |
|---|---|---|
| Cosa dovrebbe cambiare? | Uniformità spaziale dei componenti. | Dimensioni dell'agglomerato o della fase dispersa. |
| Cosa fa il flusso? | Dividere, riorientare e ricombinare il materiale. | Applicare uno stress sufficiente per la deformazione o la rottura. |
| Cosa dovremmo esaminare? | Composizione o consistenza del colore tra campioni definiti. | Agglomerati rimanenti o morfologia di fase. |
| Qual è la prova insufficiente? | Una dimensione delle particelle fini in un campione isolato. | Un colore pellet dall'aspetto uniforme. |
La distinzione è spiegata inGuida alla funzionalità delle viti di NC State Extension. La maggior parte degli elementi reali contribuisce a entrambi i processi. La domanda utile è se il materiale riceve l'equilibrio richiesto, non se un elemento appartiene permanentemente a una categoria.
Per l'acquisto, scrivere il risultato desiderato come requisito osservabile. Identificare cosa deve diventare più uniforme, quali agglomerati o caratteristiche di fase sono inaccettabili e come il laboratorio li segnalerà. Una richiesta per una "migliore miscelazione" lascia tali decisioni irrisolte.
Questa guida riguarda la mescolatura a doppia vite corotante. Stabilire innanzitutto il dazio dell'attrezzatura se si confronta una linea a vite singola o un processo in PVC a rotazione opposta. Nostroguida del materiale a vite singola rispetto a quella a doppia viteaffronta quella scelta più ampia.
Diagnosticare il difetto prima di cambiare la vite
Descrivere il difetto prima di nominare l'elemento sostitutivo. Richiederemo campioni legati allo stesso periodo di funzionamento dei registri dell'alimentatore, della velocità, della temperatura e del carico. Un campione senza le sue condizioni di processo rende difficile distinguere un problema di configurazione ripetibile da un disturbo temporaneo.
| Osservazione | Prove che vorremmo richiedere | Prima decisione |
|---|---|---|
| Il colore cambia nel tempo | Campioni con etichetta temporale e registrazioni di consegna dell'alimentatore. | Analizzare la coerenza del dosaggio prima di modificare la geometria. |
| Macchie visibili | Sezioni o micrografie confrontate con gli ingredienti in entrata. | Identificare agglomerati, materiale non fuso, degrado o contaminazione. |
| Un difetto è iniziato dopo una modifica della ricetta | Formulazioni precedenti e attuali, moduli di feed e impostazioni. | Separare una nuova attività di lavorazione dal deterioramento dovuto all'usura. |
Cosa controllo prima di consigliare una miscelazione più forte
Quando valuto un problema di miscelazione a doppia vite, per prima cosa separo la composizione irregolare dalle particelle che non si sono decomposte. I granelli visibili in un campione di pellet non sono sufficienti a giustificare una sezione di impasto più forte. Chiedo il grado della resina, la forma e il carico dell'additivo, la disposizione attuale delle viti, i registri di alimentazione e i campioni raccolti in condizioni operative stabili.
Il mio prossimo passo è stabilire cosa siano effettivamente quei granelli. Esaminerei sezioni del materiale e confronterei il difetto con gli ingredienti originali. Il pigmento agglomerato, la resina non fusa e il materiale degradato richiedono risposte diverse. Aggiungere intensità di miscelazione prima di identificare il difetto può indirizzare l'indagine nella direzione sbagliata. Anche la distinzione tra scarsa fusione e scarsa miscelazione costituisce un avvertimento centraleLa guida alla miscelazione a vite singola di Jim Frankland.
Per la revisione delle viti, considero insieme la larghezza del disco, la lunghezza del blocco, l'angolo di sfalsamento e la direzione di trasporto. Controllo anche gli elementi circostanti, le posizioni dei mangimi e le distanze misurate. Un blocco impastatore non può essere valutato correttamente solo dalla sua angolazione. La sua posizione nel processo e le condizioni materiali che vi entrano sono importanti.
Prima di consigliare una modifica, stabilirei una linea di base per la produttività, la temperatura di fusione effettiva, il carico di azionamento e le relative misurazioni della qualità. Confronterei quindi una modifica giustificata della configurazione dopo che il processo si è stabilizzato, mantenendo coerenti la formulazione e il metodo di campionamento. Se l'alimentazione è instabile o i componenti esistenti sono usurati, risolverei questi problemi prima di utilizzare una nuova sezione di miscelazione per compensare.
Il mio criterio di accettazione è la specifica del prodotto concordata. Una configurazione che rimuove gli agglomerati visibili ma danneggia la morfologia della fibra richiesta o supera i limiti operativi non è un miglioramento accettabile. Manterrei la configurazione che fornisce la qualità di miscelazione richiesta entro i limiti termici e meccanici della linea, piuttosto che continuare ad aggiungere restrizioni semplicemente perché la macchina può tollerarlo.
Come gli estrusori bivite generano la miscelazione
La riorganizzazione del flusso e lo stress locale svolgono compiti diversi
L'azione distributiva deriva dalla ripetuta scissione, stiramento e riarrangiamento del materiale. L'azione dispersiva richiede sollecitazioni sufficienti a deformare una fase dispersa o superare la resistenza all'interno di un agglomerato. Il taglio e il flusso estensionale descrivono meccanismi di deformazione; non sono obiettivi di qualità separati che sostituiscono la distribuzione e la dispersione.
Quello di Charlie Martinrevisione tecnica della miscelazione continua bivitedescrive l'interazione degli elementi a vite, delle zone di lavorazione riempite e delle sezioni di trasporto. La discussione sull'attrezzatura è utile qui; le condizioni di formulazione farmaceutica contenute in tale revisione non dovrebbero essere trasferite a una ricetta di plastica industriale.
La velocità è un input, non il risultato dell'accettazione
Per un'interpretazione del flusso di taglio locale, lo stress dipende dalla viscosità del materiale alla temperatura rilevante e dalla velocità di deformazione. Una cifra di giri da sola non definisce tali condizioni, poiché ilconfronto del tracciamento delle particelle di seguitoillustra. Confronta una variazione di velocità proposta con la temperatura di fusione effettiva, la velocità di alimentazione e i risultati di qualità, piuttosto che utilizzare la velocità come sostituto di una misurazione della dispersione.
Guarda oltre il tempo di permanenza medio
La distribuzione del tempo di residenza descrive per quanto tempo diverse porzioni di materiale rimangono in un processo. Per il brief di revisione, chiedere dove entra un tracciante, dove viene rilevato e quali condizioni operative si applicano. Un valore medio senza tali informazioni non è sufficiente per confrontare due layout.
Il nostro record di prova raccomandato separa gli input dai risultati. Registrare le impostazioni e la consegna del materiale come input; registrare la consistenza e la morfologia del materiale finito come risultati. Mantenere la temperatura e il carico come vincoli operativi. Questa struttura impedisce che un rapporto di prova definisca un maggiore apporto energetico un miglioramento della qualità prima che il prodotto sia stato valutato.
Elementi a vite dell'estrusore e loro funzioni di miscelazione
Una famiglia di elementi è un'etichetta iniziale utile, non una specifica prestazionale completa.Guida agli elementi di NC Statedistingue gli elementi di trasporto, di inversione, di impasto e dentati e spiega che la nomenclatura varia da produttore a produttore. Utilizzeremmo il disegno e la geometria effettivi, anziché trasferire il codice di un altro fornitore in un preventivo.
| Famiglia di elementi | Ruolo da rivedere | Cosa chiederemmo |
|---|---|---|
| Trasmettere | Condizioni di trasporto e riempimento locali. | Piombo, lunghezza, mano e restrizioni limitrofe. |
| Blocco impastatore | Deformazione, mescolamento e trasporto o restrizione. | Larghezza, conteggio, lunghezza totale dei dischi, sfalsamento e direzione di trasporto. |
| Miscelatore dentato o dedicato | Riarrangiamento del flusso ed esposizione allo stress dipendente dalla geometria. | Profilo completo, posizione operativa e prova del compito previsto. |
Non dare per scontato che gli elementi convogliatori non contribuiscano in alcun modo alla miscelazione, né che ogni elemento dentato sia esclusivamente distributivo. Il giusto confronto è tra geometrie definite in condizioni stabilite. Stabilire se il disegno descrive un assieme segmentato o una vite monopezzo prima di discutere la flessibilità della sostituzione.
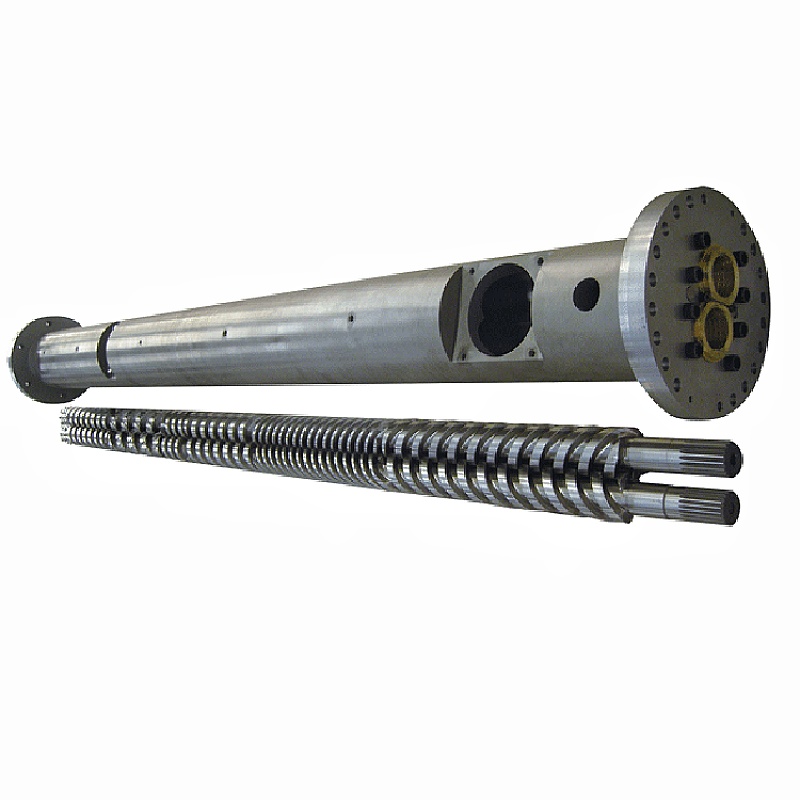
NostroCanna bivite parallela corotantela pagina del prodotto identifica le applicazioni di rotazione nella stessa direzione, interingranamento e composizione. Tali dettagli stabiliscono la categoria dell'apparecchiatura pertinente. Per un ordine, la configurazione approvata deve ancora identificare le singole sezioni di lavoro e le interfacce di accoppiamento.


Caratteristiche del design della vite che controllano la miscelazione, il calore e l'usura
Larghezza del disco, numero di dischi e lunghezza del blocco separati
Queste sono dimensioni correlate, ma non sono descrizioni intercambiabili. Di Kenneth Russellanalisi della miscelazione bivitespiega la tendenza familiare dei dischi più larghi a favorire l’azione dispersiva e dei dischi più stretti a favorire la divisione e la ridistribuzione. Sottolinea inoltre l'influenza della restrizione, del riempimento e della temperatura di fusione.
Questa tendenza non è una regola di acquisto universale. Se un confronto modifica insieme la larghezza del disco, la lunghezza del blocco e il comportamento di trasporto, il risultato non può essere attribuito solo alla larghezza. Chiedere quale variabile è cambiata e quale misurazione della qualità è migliorata.
Leggere l'angolo di sfalsamento con la direzione di trasporto e il riempimento
Un blocco impastatore neutro non ha un'azione di pompaggio in avanti intrinseca; il materiale può ancora passare sotto l'azione del processo circostante. Gli elementi inversi si oppongono al trasporto in avanti. La loro utilità dipende dalle condizioni di riempimento e pressione previste. Né "neutro" né "inverso" sono istruzioni automatiche per migliorare ogni sezione di mixaggio.
| Modifica proposta | Record di confronto obbligatorio | Motivo per respingere il processo |
|---|---|---|
| Geometria di impasto diversa | Dimensioni, sequenza degli elementi, dati di qualità e produttività stabile. | Il difetto target rimane o una proprietà richiesta si deteriora. |
| Maggiore restrizione | Temperatura effettiva del materiale fuso, pressione, carico di azionamento e comportamento di alimentazione/sfiato. | È stato superato un limite della macchina o del materiale. |
| Liberi di lavoro ripristinati | Misurazioni vite/cilindro abbinate nelle posizioni denominate. | L'assieme non soddisfa i requisiti approvati di idoneità o spazio libero. |
La durabilità inizia con il servizio effettivo
Pubblichiamo 38CrMoAlA e un intervallo di profondità di nitrurazione compreso tra 0,50 e 0,70 mm sulspecifiche di prodotto corotanti. Si tratta di dati sui materiali e sul trattamento, non di una valutazione della qualità della miscelazione o di una garanzia di durata. Non definiscono il gioco di marcia.
Per una formulazione abrasiva, richiederemmo l'identità del riempitivo, il carico e la mappa di usura prima di selezionare il sistema di superficie. La revisione della geometria e la protezione dall'usura sono decisioni separate. Una superficie più dura non può dimostrare che un profilo di miscelazione non idoneo sia corretto. NostroGioco parallelo della doppia vite e guida antiusuraspiega il registro dell'ispezione corrispondente.
Ispezionare i componenti solo secondo le procedure approvate di isolamento, raffreddamento e movimentazione dell'impianto. Non ridurre la distanza o alterare un gruppo al di fuori dei limiti approvati dal produttore della macchina per ottenere una maggiore miscelazione.
Come predisporre un profilo bivite per la miscelazione
Rivedere la sequenza delle attività di elaborazione prima di selezionare un blocco di miscelazione. Martinorevisione del mixaggio continuodescrive l'alimentazione dosata, il trasporto, la fusione, le regioni di miscelazione riempite e lo scarico. Un profilo deve fornire queste funzioni insieme. Una raccomandazione su un elemento autonomo lascia non specificate le condizioni di ingresso e la pressione a valle.
Definire cosa raggiunge ciascuna sezione di miscelazione
Per una modifica proposta, indicare se l'ingrediente entra come pellet, polvere, liquido o concentrato e identificare la sua posizione di alimentazione. Vorremmo chiedere quale condizione di fusione o bagnatura è richiesta prima dell'attività di dispersione prevista. Un confronto di miscelazione non dovrebbe nascondere un cambiamento nel modo in cui l'ingrediente entra nel processo.
Mantenere l'alimentazione, la restrizione e lo sfiato collegati
Prima di aggiungere un elemento restrittivo, chiedere al progettista del processo di verificare i requisiti di pressione e riempimento attorno agli alimentatori laterali e agli sfiati. Non approveremmo il cambiamento rispetto ad uno schizzo di solo mixaggio che ometta quelle interfacce. Registrare il comportamento accettabile ad ogni apertura come parte del brief di prova.
Identificare dove viene misurata la temperatura del materiale e dove viene prelevato il campione di qualità. Altrimenti, una lettura più calda in una posizione diversa può essere confusa con un aumento di temperatura causato dal nuovo elemento. Mantenere fisse le posizioni di misurazione quando lo scopo è un confronto diretto.
Abbinare il bilanciamento della miscelazione alla formulazione
Specificare l'ingrediente non appena entra nell'estrusore. Un concentrato di colore predisperso e un pigmento grezzo agglomerante non presentano lo stesso compito. Richiederemo le informazioni materiali del fornitore ed esamineremo il modulo in arrivo prima di decidere se la necessità principale è la ridistribuzione, la deagglomerazione o entrambe.
| Breve materiale | Domanda a cui rispondere | Prove da includere nell'accettazione |
|---|---|---|
| Masterbatch colore pre-disperso | Il dosaggio e la distribuzione sono coerenti e sono presenti agglomerati residui? | Campionamento tempo/posizione, consistenza del colore e valutazione della dispersione applicabile. |
| Pigmento agglomerante o carica minerale | L'ingrediente è stato bagnato e sono rimasti agglomerati inaccettabili? | Misure definite dell'agglomerato e proprietà richieste del prodotto. |
| Composto in fibra di vetro | La miscela soddisfa i requisiti di uniformità e fibra trattenuta? | Morfologia delle fibre e proprietà meccaniche specificate. |
| Miscela polimerica o composto sensibile al calore | Quale morfologia di fase e limiti di temperatura/tempo si applicano? | Morfologia, indicatori di degrado e relative prove sul prodotto finito. |
Quello di Russelldiscussione mescolatautilizza il nerofumo coesivo come esempio di materiale che necessita di dispersione e contrappone sezioni intensive a un trattamento più delicato delle fibre. Ciò supporta un brief specifico per il materiale, non una regola secondo cui ogni materiale riempito necessita della configurazione più restrittiva.
Non citare un profilo per ogni servizio di granulazione
Nostrobivite parallela di granulazioneLa pagina elenca la produzione di pellet termoplastici, inclusi PE e PP, e supporta materiali vergini e riciclati con la personalizzazione della configurazione. Per un preventivo, queste ampie categorie devono essere limitate alla qualità effettiva, al carico di additivi, alla forma del mangime e al prodotto richiesto.
Ci chiederemmo se un mangime riciclato ha cambiato composizione o livello di contaminazione prima di attribuire un nuovo difetto alla coclea. Allo stesso modo, non accetteremmo un controllo basato solo sul colore per un grado rinforzato con fibre le cui specifiche di acquisto includono prestazioni meccaniche. Il test di accettazione dovrebbe seguire il motivo per cui l'additivo è presente.
Come verificare la qualità del mixaggio invece di indovinare
Perché confronto l'esposizione allo stress piuttosto che la sola velocità delle viti
Utilizzerei lo studio di Jan Philipp Oldemeier e Volker Schöppner come utile punto di partenza per confrontare le configurazioni di mixaggio. La loro ricerca ha esaminato gli elementi a vite utilizzando la simulazione del flusso tridimensionale e il tracciamento delle particelle, anziché presupporre che ogni particella sperimenta le stesse condizioni di miscelazione.
Per la geometria ZSK25 con PP FPH50, i ricercatori hanno specificato una temperatura di fusione di 220°C e una portata di 20 kg/h. Aumentando la velocità dell'elemento di miscelazione dentato da 200 a 400 giri al minuto, la media delle massime sollecitazioni di taglio delle particelle tracciate è aumentata da circa 37.900 a 54.400 Pa. Per il blocco impastatore KB24 nelle stesse condizioni, i valori corrispondenti sono aumentati da circa 27.900 a 48.400 Pa.
Questi erano risultati di stress simulati, non miglioramenti misurati nella qualità del composto finito. Gli autori hanno inoltre affermato che la validazione sperimentale era ancora in sospeso.Leggi lo studio originale.
La mia conclusione ingegneristica è che la sola velocità è una specifica incompleta. Prima di consigliare uno degli elementi per la produzione, richiederei prove che la relativa esposizione allo stress risolva il difetto effettivo, seguita da controlli su dispersione, temperatura di fusione, carico di azionamento e proprietà richieste del prodotto.
Scegliere un test adatto al campione
ISO 23900-5:2015, confermato nel 2025, descrive il test del valore di pressione del filtro per valutare la dispersione dei coloranti nei polimeri termoplastici. È un metodo rilevante da considerare per i concentrati di colore utilizzati nell'estrusione e nella filatura a fusione; il laboratorio deve stabilire le condizioni di preparazione e di prova applicabili.
ISO18553:2025affronta la dimensione delle particelle/agglomerati e il grado di dispersione nei tubi, raccordi e composti poliolefinici. Il suo ambito dichiarato comprende un contenuto di nerofumo inferiore al 3% in massa e un contenuto di pigmenti inferiore al 5%. Non applicare tale ambito automaticamente a un masterbatch altamente concentrato o a ogni sistema di riempimento.
Separare la registrazione della qualità dalla registrazione operativa
Per la distribuzione, definire dove e quando vengono prelevati i campioni e quale misurazione di consistenza è appropriata. Per la dispersione, definire la preparazione del campione e la relativa valutazione dell'agglomerato o della morfologia. Concordare i criteri di accettazione con il disciplinare del prodotto e il laboratorio prima della sperimentazione, anziché scegliere una soglia di superamento dopo aver visto il risultato.
Per i confronti energetici, indicare se il valore riportato è l'input di azionamento, la potenza stimata dell'albero o una misurazione di linea più ampia e identificare la base del flusso di massa. Non confrontare i numeri a differenza delle "PMI" né considerare una cifra energetica media come prova dell'esposizione allo stress locale. Registreremmo l'energia e il carico insieme alla qualità, senza sostituirli con i test di qualità.
Il nostro consiglio: mantenere colonne separate per qualità, output accettato stabile, temperatura di fusione e carico meccanico. Approvare la configurazione solo quando soddisfa i requisiti concordati in ogni colonna pertinente.
Revisione della configurazione delle viti per la qualità e la durata della miscelazione
Utilizzare una revisione controllata anziché una sequenza di aggiustamenti non correlati. Il seguente flusso di lavoro è il metodo da noi proposto per trasformare un reclamo di mixaggio in un brief di configurazione. Non autorizza il funzionamento al di fuori dei limiti del costruttore della macchina né si sostituisce alle procedure di controllo e sicurezza delle modifiche dell'impianto.
-
Definire il difetto e l'obiettivo di accettazione
Descrivere il difetto con campioni rappresentativi e le specifiche del prodotto richieste. Decidere quali misurazioni di distribuzione, dispersione e proprietà finita determineranno l'accettazione prima di cambiare la linea.
-
Registrare una linea di base comparabile
Registrare la revisione della formulazione, la forma degli ingredienti, le velocità di alimentazione, la velocità della vite, la temperatura di fusione misurata, le pressioni, il carico di azionamento e l'output stabile accettato. Etichettare i campioni con lo stesso periodo operativo e le stesse posizioni di misurazione.
-
Controllare alimentazione, fusione e usura
Esaminare la consistenza dell'alimentatore e identificare le particelle nel difetto. Se si sospetta un'usura, ottenere misurazioni corrispondenti della vite e del cilindro secondo procedure di ispezione approvate prima di consigliare una geometria di miscelazione rivista.
-
Selezionare una modifica giustificata
Indicare il meccanismo che la modifica intende affrontare. Documentare le dimensioni dell'elemento, la direzione, la sequenza e le interfacce interessate. Chiedere all'ingegnere di processo responsabile di approvare la modifica e i suoi limiti operativi.
-
Confrontare dopo che il processo si è stabilizzato
Utilizzare la procedura di stabilizzazione e campionamento concordata. Mantenere la formulazione e il metodo di prova coerenti, registrare eventuali differenze inevitabili e confrontare la qualità con la temperatura, il carico e l'output accettato.
-
Accettare, rivedere o ritornare alla linea di base
Accettare la modifica solo se soddisfa i criteri operativi e di qualità predefiniti. Se fallisce, preserva i risultati e segui la procedura di restituzione o revisione approvata invece di aggiungere un’altra restrizione senza una nuova ipotesi.
Ciò di cui abbiamo bisogno per il brief del componente
Inviare l'identità della macchina, il disegno di configurazione, il diametro nominale della vite, l'interasse, i dettagli della connessione dell'albero o della trasmissione e qualsiasi mappa di usura misurata. Includere il materiale e le registrazioni operative di cui sopra. Per un sistema segmentato, identificare la sequenza degli elementi; per una vite monopezzo individuare le sezioni di lavoro sul disegno completo. L'adattamento meccanico e le prestazioni di miscelazione richiedono controlli di accettazione separati.
Domande frequenti
La miscelazione distributiva può rompere gli agglomerati di pigmenti?
La miscelazione distributiva ridistribuisce principalmente il materiale; di per sé non stabilisce che lo stress disponibile sia sufficiente a rompere un agglomerato. Un elemento reale può contribuire ad entrambe le modalità di miscelazione. Esaminare gli agglomerati residui separatamente dall'uniformità del colore o della composizione prima di decidere se è necessaria un'azione più dispersiva.
Aumentare la velocità della vite migliora sempre la miscelazione?
No. La velocità è un input operativo, mentre una miscelazione accettabile è un risultato del prodotto misurato. Confrontare un cambio di velocità con le condizioni di alimentazione, la temperatura effettiva del materiale fuso, il carico di azionamento e i test di qualità concordati. Non accettare un'impostazione del numero di giri più elevata se le proprietà del prodotto richieste o i limiti operativi non sono più soddisfatti.
I blocchi impastatori a 90 gradi sono sempre migliori per la dispersione?
No. L'angolo di sfalsamento è solo una variabile della geometria. Anche la larghezza del disco, la lunghezza totale del blocco, la direzione di trasporto, le condizioni di riempimento e la configurazione circostante necessitano di revisione. Un blocco neutro può far passare materiale sotto l'azione del processo circostante; neutro non significa che il materiale rimane fermo.
Gli elementi di miscelazione dentati possono fornire anche una miscelazione dispersiva?
Sì, a seconda della geometria e delle condizioni operative. Un elemento descritto come mixer distributivo può comunque generare tensioni locali. Richiedere prove del profilo effettivo e del compito materiale anziché considerare il nome della categoria come una descrizione completa delle sue prestazioni.
Perché possono rimanere delle strisce di colore dopo aver aggiunto altri blocchi da impasto?
Ulteriori blocchi impastatori non identificano o eliminano da soli la causa. Controllare la stabilità del dosaggio, la forma degli ingredienti in entrata, le condizioni di fusione e i campioni raccolti in operazioni comparabili. Quindi determinare se il problema rimanente è la distribuzione spaziale, agglomerati non dispersi o un altro difetto prima di apportare un'ulteriore modifica della configurazione.
Cosa significa la configurazione della lama a vite nell'estrusione bivite?
Per questa guida, la configurazione utile è la disposizione assiale delle sezioni di trasporto, impasto e miscelazione, comprese le loro dimensioni e direzione. Usa questi termini specifici nel disegno. Chiamare l'intero assieme una configurazione di pala non ne specifica le funzioni di lavorazione né rende intercambiabili i codici degli elementi di diversi fornitori.