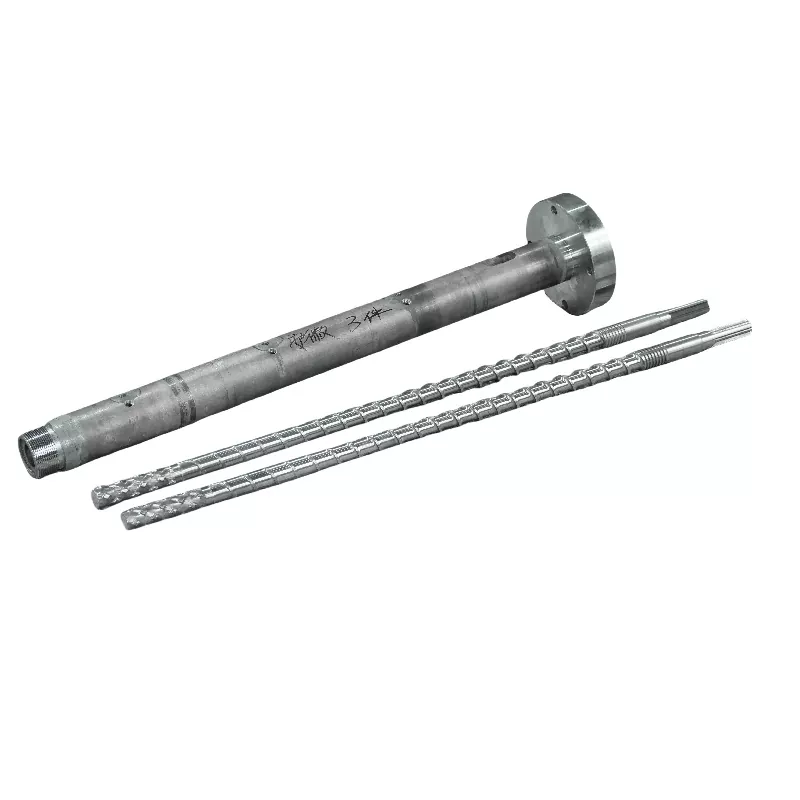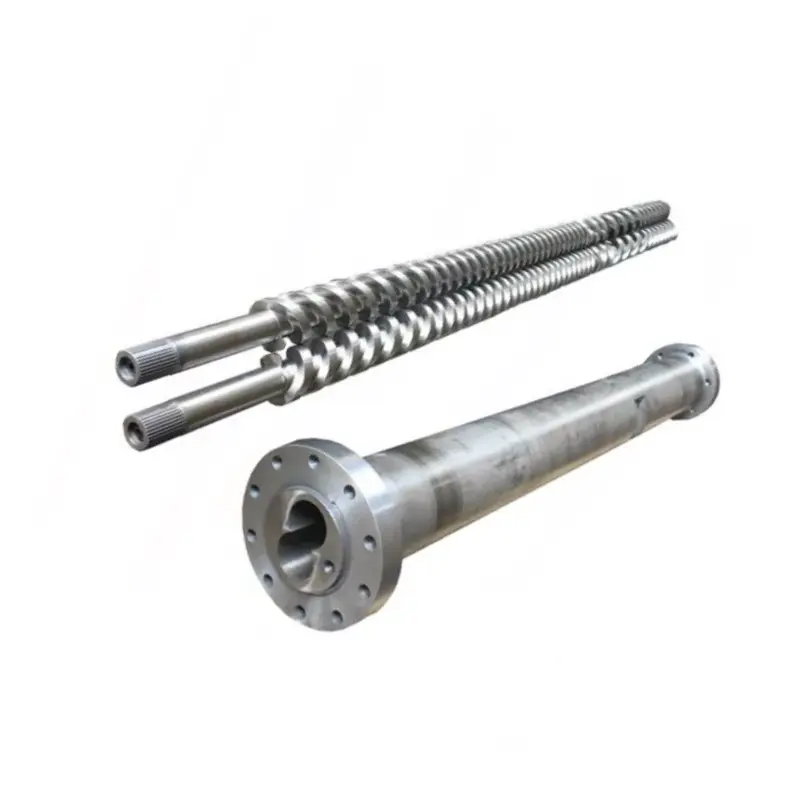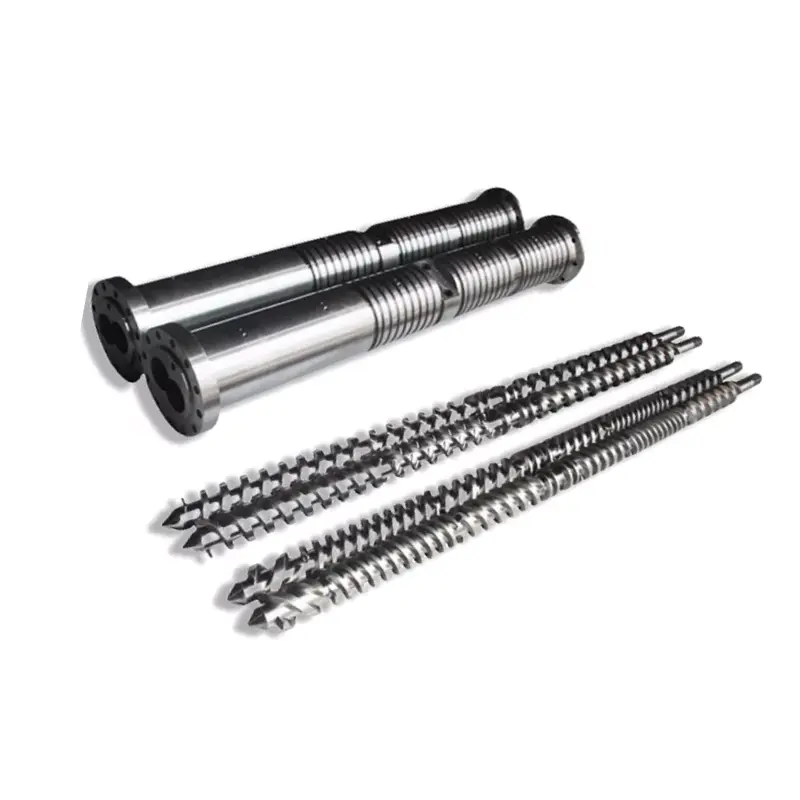
Un timer di recupero lento può indicare un problema di alimentazione, un processo modificato o un hardware usurato. L'utile diagnosi ti dice quale e se ti sta effettivamente costando tempo di ciclo.
Se il recupero della vite di stampaggio a iniezione impiega troppo tempo, verificare innanzitutto che ritardi il ciclo. Quindi controllare la continuità dell'alimentazione, la velocità effettiva della vite, la contropressione e la temperatura rispetto a una corsa di riferimento stabile. Ispezionare la geometria e l'usura quando tali controlli non spiegano la perdita. Sostituire i componenti solo dopo aver individuato la funzione limitante.

Innanzitutto, stabilire se la ripresa si trova sul percorso critico del ciclo
Il recupero della coclea è la fase di plastificazione e dosaggio: la coclea ruota, prepara il getto successivo e si ritrae man mano che davanti ad essa si accumula il materiale fuso. È diverso dall'iniezione, quando la vite si muove in avanti per erogare quel colpo. Controlla la definizione del timer del controller, soprattutto se include un ritardo o una decompressione.
Il recupero spesso si sovrappone a parte della sequenza di raffreddamento. Il suo effetto sul tempo totale del ciclo dipende quindi da quando inizia il ripristino e da quale azione della macchina deve attendere per terminarlo. Leggere la traccia della sequenza anziché dare per scontato che ogni secondo rimosso dal ripristino rimuove un secondo dal ciclo.
| Durata del recupero | Aspetta oltre la finestra | Cosa significa il cambiamento |
|---|---|---|
| 12 secondi | 2 secondi | Il recupero sta ritardando l’azione successiva. |
| 9 secondi | 0 secondi | Il miglioramento del recupero di 3 secondi rimuove 2 secondi di attesa. |
| 7 secondi | 0 secondi | Altri 2 secondi di pausa nel recupero non comportano un'ulteriore riduzione del ciclo in questo esempio. |
La nostra prima domanda è se la macchina è in attesa di fusione o semplicemente segnala un numero che vorresti ridurre. Se il recupero rientra già nella finestra disponibile, ci concentreremo sulla consistenza e sulla qualità della fusione prima di consigliare una vite con rendimento più elevato.
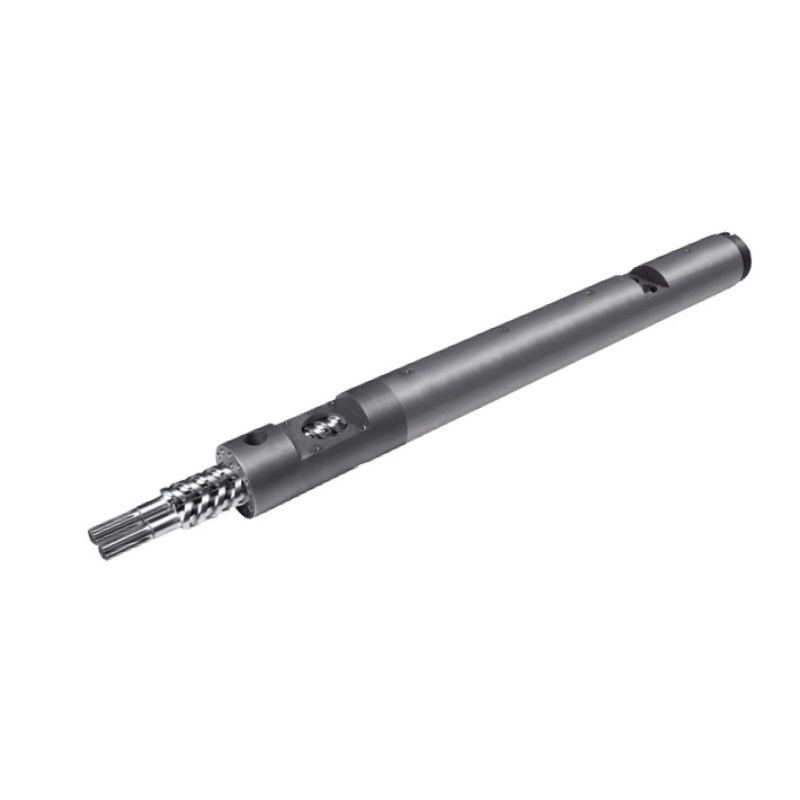
Per una spiegazione più ampia dell'assieme si veda il nsguida del cilindro della vite per stampaggio a iniezione. In questo caso, l’obiettivo è più ristretto: stabilire perché la ripresa è cambiata e quale azione supporta l’evidenza.
Un cambiamento improvviso e un declino graduale necessitano di punti di partenza diversi
Salvare un riferimento prima di regolare la macchina. Confronta lo stesso grado di resina, rapporto di rimacinato, impostazione di iniezione, stampo e condizioni di temperatura. Registrare i singoli cicli e la media; una ripresa occasionale molto lenta può interrompere la produzione anche quando la media appare accettabile.
| Modello osservato | Controlla prima | Prove degne di nota |
|---|---|---|
| Aumento improvviso dopo un cambio di materiale o di ricetta | Forma di alimentazione, macinato, condizioni di essiccazione e impostazioni trasferite | Lotto del materiale, rapporto di miscelazione, condizione delle particelle e registrazioni del processo prima/dopo |
| Cicli lenti intermittenti con cicli normali tra di loro | Interruzione dell'alimentazione, ponti e variazione della velocità effettiva | Traccia di ripristino, attività del caricatore e RPM effettivi per gli stessi cicli |
| Il recupero peggiora gradualmente in un servizio stabile | Verificare le condizioni operative, quindi ispezionare l'usura | Dati storici di recupero e dimensioni misurate vite/canna |
| Carico elevato e numero di giri effettivo sotto il comando | Azionamento della macchina, limite di coppia e condizione termica | RPM effettivi rispetto a quelli comandati, andamento del carico e allarmi della macchina |
| Il problema inizia immediatamente dopo la sostituzione di un componente | Identità, dimensioni, geometria e assieme della parte installata | Revisione disegno approvata, componenti montati e impostazioni di messa in servizio |
Questi modelli decidono l'ordine delle indagini; nessuno è una prova di per sé. Un guasto improvviso caratterizzato da rumore, rigature o carico anomalo richiede l'immediata attenzione dell'assistenza tecnica della macchina, anche se i tempi inizialmente somigliano a un problema di processo.
Verificare che i pellet raggiungano continuamente la coclea
Una tramoggia piena non indica che la coclea è alimentata. Controllare il caricatore, la valvola di chiusura, il percorso del materiale e il raffreddamento della gola di alimentazione. Cercare un'interruzione che coincida con i cicli lenti prima di cambiare la sezione di compressione o ordinare una nuova vite.
Di Asahi KaseiGuida Asaclean sul ponte feed-throatspiega come il calore vicino alla zona posteriore della canna possa ammorbidire prematuramente i pallini. I pellet possono aggregarsi e ostruire il passaggio, lasciando la vite priva di materiale anche se sopra di essa rimane della resina.
Controlla cosa è cambiato nel feed stesso. Un diverso rapporto di macinato, più particelle fini o irregolari meritano attenzione. Celanese collega specificatamente la qualità delle particelle macinate alle problematiche di alimentazione e recupero dei propri prodottiGuida alla lavorazione Vectra® LCP. Le sue raccomandazioni sono specifiche per il materiale, ma forniscono una ragione concreta per registrare le condizioni delle particelle anziché solo il nome della resina.
Se il recupero peggiora dopo una sostituzione del rimacinato, lo confronteremo con un feed di riferimento approvato prima di cambiare l'hardware. Se ritorna il vecchio comportamento di recupero, l'indagine sul feed ha guadagnato la priorità. Questo risultato dà alla fabbrica una direzione molto migliore rispetto alla richiesta di una “vite più veloce”.
L'essiccazione deve ancora soddisfare i requisiti del fornitore di resina. Non dare per scontato che l'umidità sia la spiegazione di ogni problema di tempistica o che un recupero accettabile dimostri che la resina è sufficientemente asciutta. La lavorabilità e la qualità della parte finale necessitano di controlli separati.
Controllare insieme la velocità effettiva, la contropressione e la temperatura di fusione
Leggere l'RPM effettivo, non solo il setpoint
Se il comando rimane invariato ma la vite gira più lentamente, verificare i limiti operativi della macchina e il comportamento di guida. Una raccomandazione sulla geometria non può risolvere un divario inspiegabile tra la velocità richiesta e quella fornita. Registrare la velocità effettiva durante la corsa di recupero, soprattutto nel punto in cui inizia il rallentamento.
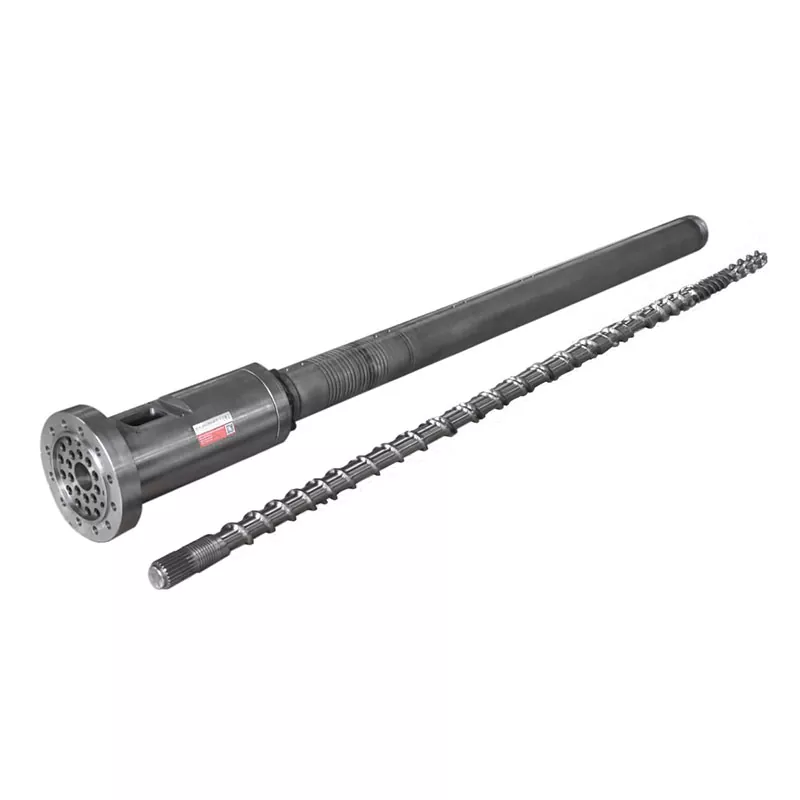
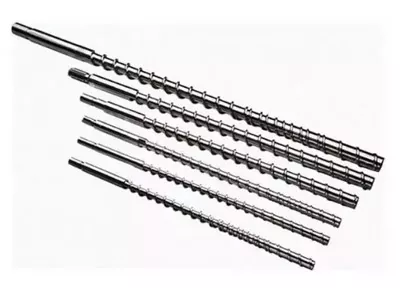
Anche l'RPM ha bisogno che il diametro della vite abbia un significato significativo. Nostrogamma di viti per stampaggio a iniezionecomprende diametri da 30 a 170 mm. Il trasferimento di un'impostazione della velocità di rotazione tra diversi diametri modifica la velocità periferica sulla superficie della vite.
Velocità periferica, m/s = π × diametro, mm × RPM ÷ 60.000
A 100 RPM una vite da 40 mm ha una velocità periferica di circa 0,209 m/s; una vite da 60 mm raggiunge circa 0,314 m/s. Questi sono esempi calcolati, impostazioni non consigliate o calcoli diretti della velocità di taglio della fusione.
Utilizzare le linee guida per la lavorazione del grado di resina effettivo e i limiti della macchina per giudicare la velocità. Aumentare il numero di giri è utile solo se la macchina è in grado di erogarlo e la fusione risultante rimane accettabile.
Scopri perché la contropressione è impostata dove si trova
La contropressione resiste alla ritirata della vite durante il recupero e influenza il modo in cui il materiale viene plastificato. Se è stato aumentato per correggere un problema di miscelazione o dosaggio, ridurlo semplicemente per migliorare il timer potrebbe riportare il problema di qualità. Verificare se la pressione visualizzata è idraulica o plastica specifica prima di confrontare le macchine.
Una raccomandazione universale sulla contropressione è particolarmente inutile. Per Vectra LCP,Celanese specifica una contropressione minima, specifica di 5-15 bare avverte del surriscaldamento e dei danni alle fibre dovuti a una pressione eccessiva. Questa è una guida per Vectra, non un'impostazione da copiare in un processo PP, ABS o PC.
Controllare la fusione prima di accettare l'impostazione più veloce
I setpoint del cilindro non descrivono completamente la condizione termica del materiale fuso. Seguire una procedura approvata di misurazione della temperatura di fusione, verificare il riscaldatore e il sistema di sensori e confrontare la qualità delle parti dopo una modifica controllata. Un tempo di recupero più breve in caso di scolorimento, materiale non fuso o consistenza inferiore non è una regolazione riuscita.
Modificare una variabile rilevante alla volta e consentire al processo di stabilizzarsi. ILGuida alla risoluzione dei problemi Vectrautilizza questo stesso approccio graduale. Mantieni la prova entro la finestra operativa approvata per il materiale effettivamente utilizzato.
Separare una sezione di trasporto usurata da un anello di ritegno che perde
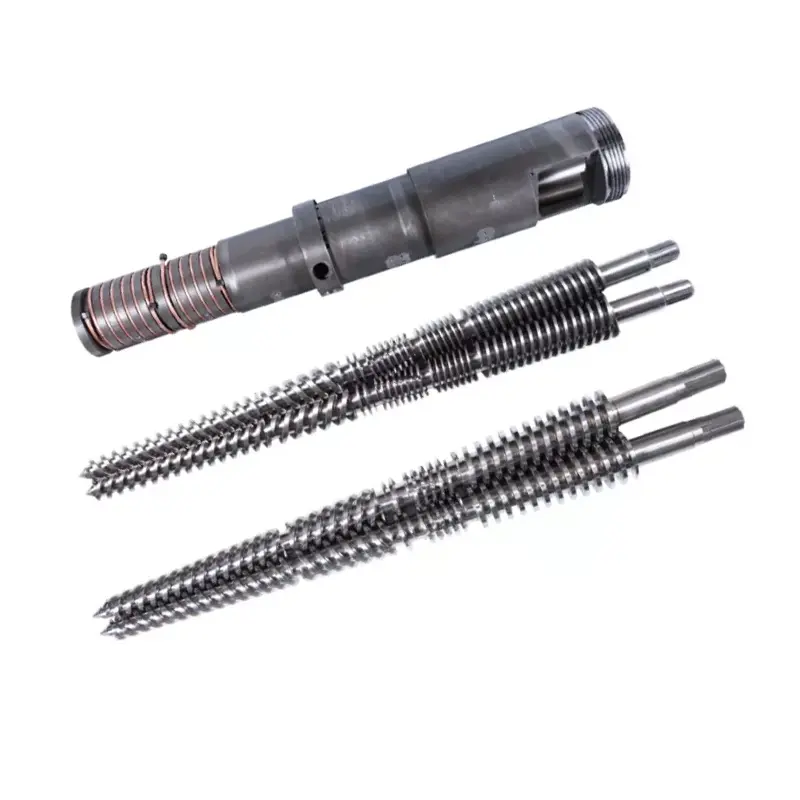
Quando le condizioni di alimentazione e funzionamento sono comparabili ma il recupero continua a peggiorare, le condizioni della vite e del cilindro meritano un'ispezione. Misurare il diametro esterno dell'elica e l'alesaggio della canna in posizioni definite rispetto al disegno o ai limiti di ispezione stabiliti. Ispezionare i danni superficiali e le dimensioni.
L'assemblaggio del frontale a vite necessita di un test diverso. Durante il recupero la valvola di non ritorno permette l'avanzamento del fuso; durante l'iniezione, dovrebbe sigillare il flusso indietro. Una valvola che perde può influenzare la consistenza del colpo, ma ciò non dimostra che la sezione di plastificazione della vite sia usurata.


Se anche il peso del cuscino o della pallina varia, includere nell'indagine il test della valvola di non ritorno del produttore della macchina. Nostroguida alla selezione della punta della vitetratta in modo più dettagliato le dimensioni dell'anello, della sede e dell'accoppiamento.
Non autorizzeremmo una sostituzione completa della vite e della canna solo su un timer lento. Al contrario, una vite nuova non dovrebbe essere inserita in un cilindro usurato senza prima verificarne l'adattamento. Richiedere un rapporto dimensionale che identifichi le posizioni di misura ed i limiti di usura utilizzati per raggiungere la raccomandazione.
Quando ha senso un design diverso della vite?
Una revisione del progetto diventa utile quando la geometria attuale non è in grado di soddisfare il servizio previsto in condizioni operative accettabili. Ciò può essere dovuto a un cambio di resina, a una richiesta di iniezione più grande o a una finestra di recupero disponibile più breve. Tienilo separato dal ripristino di un processo precedentemente riuscito che si è semplicemente deteriorato.
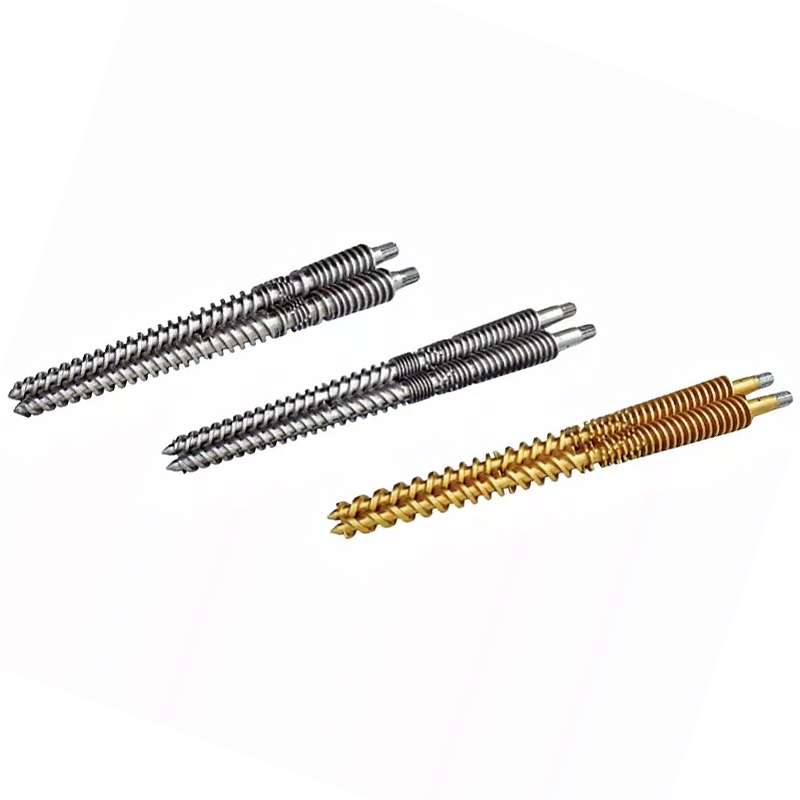
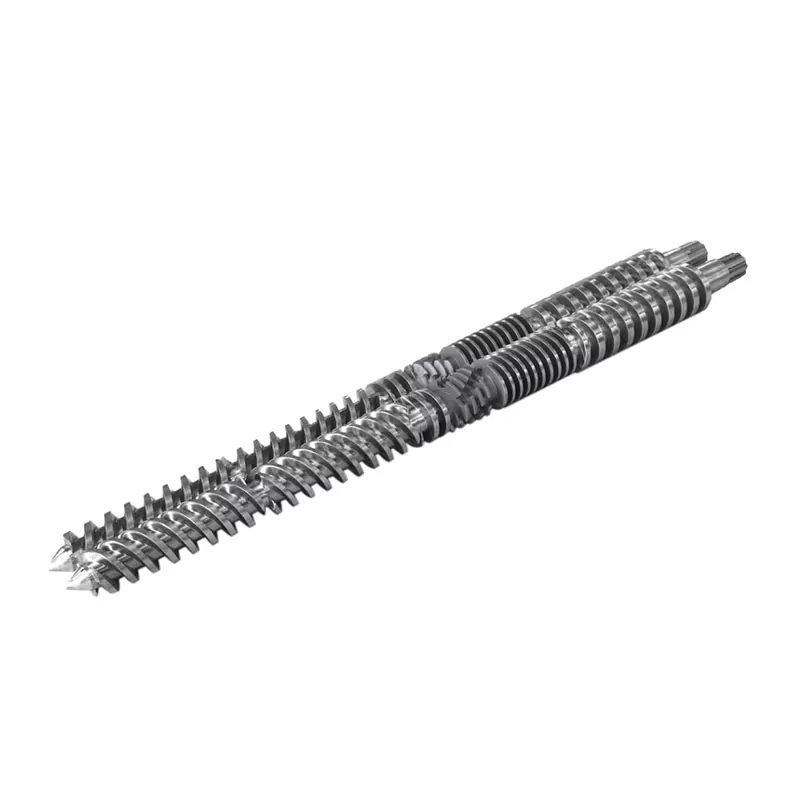
Le nostre due famiglie di prodotti a vite di iniezione illustrano una scelta progettuale rilevante:
| Progettazione Nanhaiya | Sezione di compressione | Come lo useremmo nella recensione |
|---|---|---|
| Vite per stampaggio ad iniezione graduale | Tipicamente il 40%-60% della lunghezza totale della vite, circa il 50% nella descrizione del prodotto | Una riduzione più lunga e graduale della profondità del canale per attività che richiedono una plastificazione controllata. Valutare l'esatto comportamento della resina, dell'iniezione e del calore. |
| Vite per stampaggio ad iniezione mutante(design a compressione improvvisa) | Circa il 5%-15% della lunghezza totale della vite | Una transizione più breve con una riduzione più netta della profondità del canale. Valutare il rendimento di fusione e l'uniformità termica prima di selezionarlo per risolvere una limitazione di capacità. |
La nostra progettazione graduale copre applicazioni tra cui PS, PC e ABS; la famiglia della compressione brusca comprende applicazioni come PE e PP. Questi percorsi di prodotto aiutano ad avviare la discussione. Non sostituiscono la revisione del tipo di resina e della macchina, in particolare con riempitivi, rimacinato o specifiche di qualità esigenti.

Il trattamento superficiale risolve l'usura, non l'ostruzione della gola di alimentazione
Entrambe le famiglie di prodotti utilizzano acciaio 38CrMoAlA. Le specifiche dettagliate del prodotto includono le seguenti opzioni di trattamento, che rientrano nella discussione sulla sostituzione quando l'ispezione identifica l'usura:
| Proprietà | Valore del dettaglio del prodotto | Cosa significa per l'inchiesta |
|---|---|---|
| Durezza di nitrurazione | HV900-1100 | Specificare le superfici trattate e i requisiti di ispezione. |
| Profondità di nitrurazione | 0,5-0,8 mm | Identificare il trattamento selezionato; non dedurre la vita utile solo dalla profondità. |
| Durezza della lega di nichel-tungsteno | HRC55-62 | Esaminare la lega con la resina, il riempitivo e il modello di usura effettivi. |
| Profondità dello strato di lega | 0,8-2,0 mm | Definire le aree rinforzate sulla specifica del componente concordato. |
Nostrodettagli del prodotto a vite gradualedescrivere il rinforzo delle aree vulnerabili con lega di nichel-tungsteno. Dal punto di vista della fabbrica, vogliamo che la protezione proposta corrisponda all'usura misurata. Una superficie più costosa non ripara un'alimentazione inadeguata né stabilisce che la geometria della vite sia adatta alla resina.


Trasformare la diagnosi in un'azione specifica
Mantenere la raccomandazione il più restrittiva consentita dalle prove. Un'interruzione dell'alimentazione richiede una correzione del sistema di alimentazione. Un comando di velocità che la macchina non è in grado di mantenere richiede una revisione della macchina. Una perdita confermata della valvola richiede una valutazione della valvola e dell'interfaccia. L'usura misurata della vite o del cilindro supporta la sostituzione di un componente o una valutazione di ristrutturazione qualificata.
Se l'assieme è in condizioni accettabili ma la nuova produzione supera la sua capacità pratica di plastificazione, inviare il brief di progettazione. Nanhaiya fornisce progettazione personalizzata di viti, lavorazione meccanica e saldatura a spruzzo di leghe. Nostroattrezzature di produzionecomprende torni CNC per pezzi fino a 6 metri di lunghezza e lavorazione a cinque assi per facchini e strutture di flange complesse.

Invia il record che spiega il problema
- Costruttore e modello della macchina, diametro della vite, disegno di assieme e dettagli della punta della vite montata.
- Grado di resina, carica di riempitivo, rapporto di rimacinato e condizioni delle particelle.
- Tempo di recupero per ciclo, numero di giri effettivo e comandato, contropressione con relativa base di pressione e registrazioni di carico o allarmi.
- Impostazione del tiro, ammortizzazione, peso della parte e del corridore, registrazioni della temperatura e finestra di recupero disponibile.
- Modifiche già testate, loro effetto sulla qualità della parte ed eventuale rapporto sull'usura dimensionale.
Per la messa in servizio, concordare la resina, l'iniezione, la finestra operativa e la qualità accettabile della parte. Quindi confrontare la ripetibilità del recupero e il tempo di ciclo totale effettivo. Un test di plastificazione isolato più rapido non è sufficiente se lo stampo di produzione è ancora in attesa o se le parti non superano l'ispezione.

Hai bisogno di una proposta di vite o di botte per una limitazione di recupero confermata?
Invia a Nanhaiya il registro dei disegni e delle operazioni, incluso ciò che è cambiato e ciò che la tua linea deve ottenere. Comunicaci se stai ripristinando il dazio originale o se ti stai preparando per un diverso requisito di materiale o ciclo.
Invia i tuoi dati di disegno ed elaborazioneVisualizza le viti per stampaggio a iniezioneDiscutere su WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Telefono:+86-13505809643| Mobile:+86-13587082002
Blocco C, sezione ovest n. 2, Xingzhou Avenue, distretto di Dinghai, città di Zhoushan, provincia di Zhejiang, Cina.
Contatta Nanhaiya
Domande frequenti
Qual è il normale tempo di recupero della vite di stampaggio a iniezione?
Non esiste un numero universale. Il tempo di recupero dipende dalla resina, dai requisiti di iniezione, dalla geometria della vite, dalla capacità della macchina e dalle impostazioni operative. Confrontatelo con il tempo disponibile nella sequenza effettiva della macchina e con un ciclo di riferimento stabile utilizzando lo stesso materiale e la stessa stampata.
Il recupero più rapido delle viti riduce sempre il tempo di ciclo?
No. Riduce il ciclo solo quando il recupero non completato ritarda la successiva azione consentita della macchina. Se il ripristino termina già entro la finestra di sovrapposizione disponibile, renderlo più veloce potrebbe lasciare invariato il tempo totale del ciclo.
Perché la vite ruota ma si ritrae molto lentamente?
Controllare se la resina raggiunge la vite, se la contropressione è cambiata e se la velocità effettiva della vite corrisponde al comando. Il feed bridging, il rimacinato incoerente, le condizioni di processo e i componenti usurati sono possibili ambiti su cui indagare. La rotazione da sola non dimostra che la coclea trasporta abbastanza materiale.
Dovrei aumentare l'RPM per correggere il recupero lento?
Solo dopo aver controllato l'alimentazione, la velocità effettiva, la contropressione ed i limiti di lavorazione della resina. Giudicare qualsiasi cambiamento in base alla qualità della fusione, alla temperatura effettiva della fusione, alla ripetibilità e al tempo di recupero. Non utilizzare una velocità maggiore per nascondere un problema di alimentazione o usura non risolto.
La presenza di perdite nell'anello di ritegno dimostra che l'intera vite è usurata?
No. La tenuta con anello di controllo e il trasporto tramite barile a vite sono funzioni diverse. Analizzare la variazione del cuscino o del peso della pallina con il test della valvola del produttore della macchina e utilizzare l'ispezione dimensionale per stabilire l'usura della vite e della canna.
Di cosa ha bisogno Nanhaiya per valutare una sostituzione?
Inviare il modello della macchina, il diametro e il disegno della vite, il grado di resina e il riempitivo, i dettagli della rimacinata, i registri effettivi di recupero, le impostazioni di velocità della vite e di contropressione, i registri della temperatura ed eventuali misurazioni dell'usura. Includere il ciclo richiesto e i criteri di qualità della parte in modo che la sostituzione abbia un lavoro definito.
Continua con ilguida alla selezione del cilindro della vite per stampaggio a iniezioneo esaminare ilLista di controllo per la sostituzione della punta della vite e dell'anello di controllose le prove indicano l'assemblaggio front-end.