Una flangia del cilindro sembra semplice finché la nuova parte non raggiunge la macchina. Quindi un piccolo errore nel registro, nel cerchio dei bulloni, nella superficie di tenuta o nel passaggio della fusione può interrompere l'installazione. Questa guida mostra ai team di acquisto e manutenzione come trasformare un vecchio campione, l'interfaccia macchina e il servizio operativo in una specifica di flangia controllata.



Risposta rapida
Per acquistare unflangia del cilindro dell'estrusore, inviare un disegno controllato che identifichi foro, diametro esterno, spessore, registro di posizionamento, modello di bullone, superficie di tenuta, materiale, trattamento superficiale e parti di accoppiamento. Aggiungere la base effettiva di temperatura e pressione, modello di estrusore o testa filiera, quantità e requisiti di ispezione.
Non ordinare una flangia per macchina personalizzata contenente solo le parole "ANSI", "DIN", "JIS" o "PN16". Tali riferimenti possono definire una flangia per tubi standard solo quando vengono indicate la designazione standard completa e le basi di servizio. La connessione di un estrusore di solito necessita di un proprio disegno di interfaccia, anche quando un lato segue uno schema di flangia riconosciuto.
Per prima cosa identifica il tipo di flangia che stai acquistando
Gli errori di approvvigionamento spesso iniziano quando tre diversi componenti vengono tutti chiamati flangia. Una flangia del tubo standard, una flangia del cilindro dell'estrusore personalizzata e un adattatore di transizione possono apparire simili in una fotografia. Non sono specificati allo stesso modo.
| Componente | Cosa lo definisce | Principale rischio di approvvigionamento |
|---|---|---|
| Flangia per tubi standard | Standard esatto, edizione, dimensione nominale, classe o PN, rivestimento, materiale, foro e tipo di connessione | Un'etichetta breve come "flangia DIN" può fare riferimento a più di un sistema dimensionale e di classificazione |
| Flangia del cilindro dell'estrusore personalizzata | Disegno macchina controllato, cilindro o adattatore di accoppiamento, registro, modello di bullone, foro di fusione, funzione di tenuta e servizio di manutenzione | Utilizzo di una tabella flangia tubo per un'interfaccia macchinari con funzionalità di posizionamento e flusso personalizzate |
| Flangia adattatrice per testa portapettini | Due interfacce più la transizione interna della fusione, l'orientamento, il supporto e i requisiti del sensore o del pacchetto schermo | Entrambe le estremità si adattano separatamente, ma il percorso del flusso assemblato, la linea centrale o l'orientamento dei bulloni no |
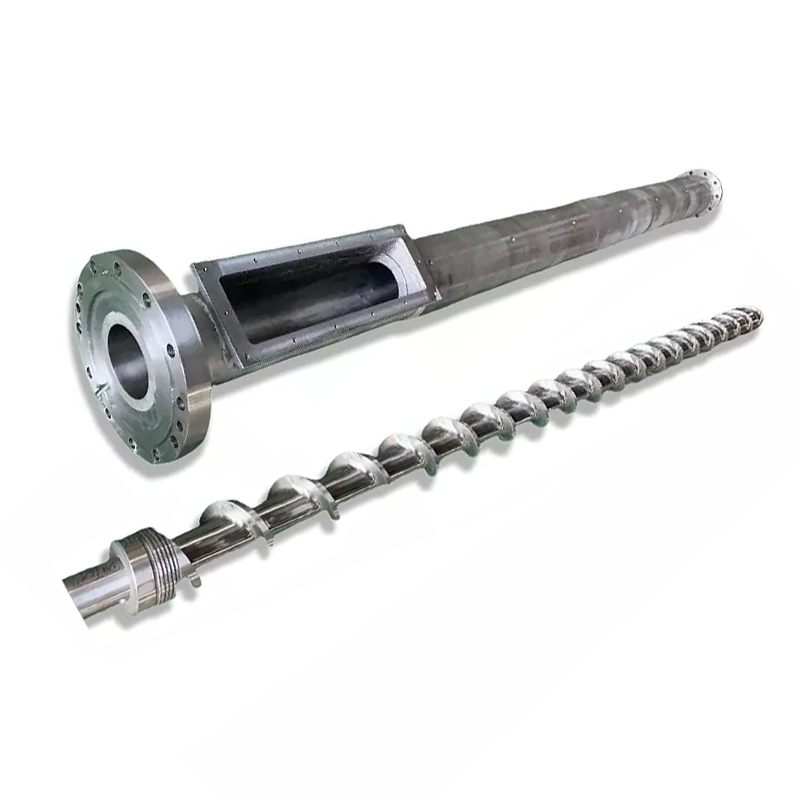
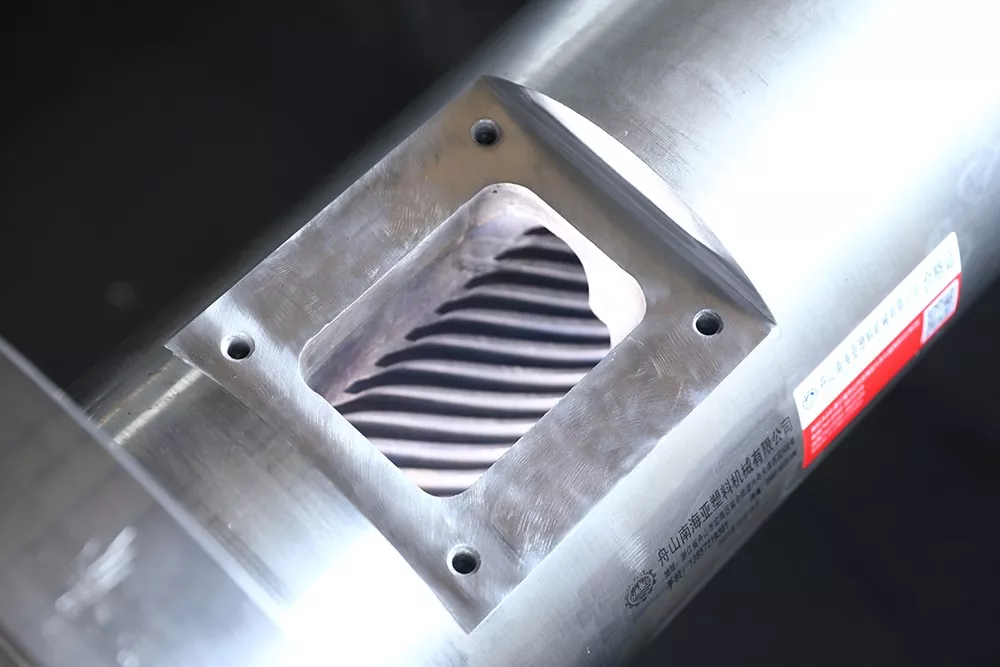
La corrente di Nanhaiyagamma di flange a cilindrocopre flange rotonde in acciaio con connessioni flangiate e dimensioni delle porte personalizzabili. Sono disponibili modelli ANSI, DIN e JIS, insieme a dimensioni completamente personalizzate per applicazioni in plastica, prodotti chimici, granulazione e macchinari.
La nostra visione della fabbrica:il nome standard avvia una conversazione tecnica; non termina il disegno. Ci chiediamo innanzitutto dove si trova la parte, cosa la localizza, cosa la sigilla e cosa la attraversa. Una volta che queste funzioni sono chiare, le dimensioni corrette diventano molto più facili da controllare.


Le dimensioni che decidono se la flangia si adatta
Un disegno utile separa la dimensione dalla funzione. I fori dei bulloni creano la forza di serraggio, il registro individua le parti, la faccia trasporta la guarnizione e il foro trasporta il fluido fuso o di processo. Chiedere a una caratteristica di compensarne un'altra crea difficoltà di assemblaggio e tenuta incerta.
| Funzionalità di disegno | Perché è importante | Cosa deve dichiarare l'acquirente |
|---|---|---|
| Diametro esterno | Controlla l'involucro, l'accesso agli strumenti e lo spazio vicino a riscaldatori, protezioni o supporti | Dimensione nominale, tolleranza ed eventuale settore ristretto |
| Foro centrale o passaggio di fusione | Controlla la continuità del flusso e il gradino interno al giunto | Diametro, tolleranza, forma di transizione, direzione e requisiti di superficie |
| Spessore globale e locale | Influisce sull'innesto dei bulloni, sulla rigidità, sull'allineamento e sulla lunghezza assemblata | Facce di riferimento, spessori, lamature e lunghezza del mozzo |
| Individuazione del registro o del rubinetto | Stabilisce un assemblaggio concentrico invece di fare affidamento sulla distanza dei fori dei bulloni | Caratteristiche maschili o femminili, diametro, profondità, vestibilità e attacco |
| Schema dei bulloni | Fornisce la connessione di bloccaggio e fissa l'orientamento angolare | Quantità, diametro primitivo, dimensione del foro, filettatura, profondità e riferimento angolare |
| Faccia di tenuta | Crea il contatto desiderato con una guarnizione, un anello, una scanalatura o una faccia metallica | Tipo di rivestimento, dimensioni, finitura, specifiche della guarnizione e danni consentiti |
| Controlli geometrici | Mantenere il foro, il registro e la superficie di tenuta correttamente collegati | Riferimenti più planarità, perpendicolarità, posizione, coassialità o eccentricità richieste |
| Funzionalità di orientamento | Allineare riscaldatori, porte dei sensori, sedi per chiavetta, protezioni o parti di accoppiamento asimmetriche | Angolo di clock da un dato inequivocabile |
La norma ISO 286-1 fornisce un sistema internazionale per tolleranze e accoppiamenti di dimensioni lineari, comprese le caratteristiche del cilindro e i concetti di foro base e albero base. La norma ISO 1101 fornisce il linguaggio dei simboli per i controlli di forma, orientamento, posizione e runout. Queste norme aiutano ad esprimere il requisito, ma il progettista deve comunque scegliere i dati funzionali ed i valori ammissibili.
La distanza tra i fori non è un sistema di localizzazione.Se la testa o l'adattatore collegato deve essere concentrico con il foro della canna, definire un registro o un'altra caratteristica di posizionamento controllato. Il serraggio dei bulloni mentre si forzano insieme due fori disallineati può danneggiare la superficie, la guarnizione o gli elementi di fissaggio e lasciare un gradino interno dannoso.

ANSI, DIN, JIS e PN non sono descrizioni di acquisto complete
Nanhaiya offre opzioni ANSI, DIN e JIS o uno standard personalizzato. Tale intervallo è utile quando una flangia si unisce alle tubazioni di un impianto esistente o deve corrispondere a uno schema regionale esistente. Il preventivo necessita comunque dell'esatto documento, edizione, dimensione nominale, classificazione, volto, materiale ed eventuale modifica progettuale.
ASME B16.5, ad esempio, è intitolato per flange di tubi e raccordi flangiati da NPS 1/2 a NPS 24. Il suo ambito riguarda valori di pressione-temperatura, materiali, dimensioni, tolleranze, marcatura e test. Si tratta di una struttura solida per i componenti che rientrano nel suo ambito, ma il titolo non trasforma ogni connessione dell'estrusore in una flangia B16.5.
Distinzione pratica:se la flangia fa parte di un confine di tubazioni in pressione, utilizzare le norme applicabili sulle tubazioni e una revisione tecnica qualificata. Se si tratta di un'interfaccia macchina personalizzata, controllarla con il disegno dell'apparecchiatura e il servizio operativo approvati. Se svolge entrambi i ruoli, il pacchetto d'acquisto deve soddisfare entrambi i gruppi di requisiti.
Modello standard
Indicare il numero dello standard, l'anno o l'edizione, la dimensione, la classe o il PN, il rivestimento, il gruppo di materiali e il componente di accoppiamento. Elencare esplicitamente qualsiasi deviazione.
Modello personalizzato
Fai in modo che il disegno firmato costituisca l'autorità. Un riferimento a uno standard può comunque definire filettature, accoppiamenti, simboli o metodi di prova selezionati.
Interfaccia mista
Mostra quale faccia segue uno standard e quale faccia è personalizzata. Definire la transizione interna e la relazione angolare tra le due estremità.
La nostra visione della fabbrica:"uguale alla vecchia flangia" è un contesto utile, ma non è un requisito ispezionabile. Mettiamo l'interfaccia esatta su un disegno e chiediamo all'acquirente di approvarla. Ciò fornisce ai team di produzione, ispezione e installazione la stessa risposta quando viene messa in discussione una misurazione.
La classe di pressione non può essere separata dalla temperatura e dal materiale
La pagina della flangia della canna di Nanhaiya elenca le opzioni PN6, PN10, PN16, PN25, PN40 e PN63. Trattateli come categorie di specifiche disponibili, non come una dichiarazione universale sulla pressione di esercizio. Una valutazione utilizzabile dipende dallo standard applicabile, dal materiale, dalla temperatura, dalla geometria, dalla bullonatura, dalla guarnizione e dalla progettazione del sistema.
La lavorazione dei polimeri aggiunge condizioni che un'etichetta a flangia corta non può descrivere. La connessione può comprendere hot melt, cicli di riscaldamento e raffreddamento, vibrazioni della macchina, peso della filiera, carichi di assemblaggio e pulizia. Indicare le condizioni normali e massime, ma mantenere le condizioni di progettazione separate dalle impostazioni del processo di routine.
| Ingresso del dovere | Perché il produttore ne ha bisogno | Prove da allegare |
|---|---|---|
| Temperatura normale e massima | Influisce sul comportamento del materiale, sulla selezione della guarnizione, sul movimento termico e sulla base di classificazione | Scheda di processo, impostazioni del riscaldatore e intervallo operativo misurato |
| Pressione normale e massima | Definisce il carico meccanico e di tenuta secondo il metodo di progettazione applicabile | Gamma di strumenti, dati operativi e requisiti di progettazione |
| Mezzo di pressione | Le tubazioni di polimeri fusi, gas, liquidi o impianti possono richiedere diversi controlli di progettazione e pulizia | Nome del materiale, formula, dati di sicurezza e diagramma di processo |
| Carico esterno | Una testa portapettini pesante o una tubazione non supportata possono aggiungere carico di flessione sulla flangia | Peso di montaggio, baricentro, supporti e disegno di installazione |
| Cicli termici | L'espansione e la contrazione ripetute possono influenzare il precarico, l'allineamento e la tenuta | Frequenza di avvio e arresto più sequenza di riscaldamento e raffreddamento |
| Codice applicabile o regola del cliente | Determina la responsabilità di calcoli, registrazioni dei materiali, marcatura, test e approvazione | Documento esatto, edizione e specifica del progetto |
Non selezionare un numero PN più alto come rimedio autonomo per le perdite.Le perdite possono derivare da danni alla superficie, tenuta errata, distorsione, contaminazione, allineamento inadeguato, bullonatura inadeguata o movimento termico. Individuare il meccanismo di guasto prima di modificare la classe o il metodo di serraggio.


Scegli il materiale e il trattamento superficiale per l'ambiente reale
Nanhaiya produce flange per cilindri in acciaio al carbonio, acciaio inossidabile e acciaio legato. I trattamenti superficiali disponibili includono sabbiatura, zincatura e nichelatura, con altri trattamenti disponibili su richiesta del cliente. Il disegno approvato dovrebbe indicare un grado esatto e l'ambito del trattamento, non solo un'ampia famiglia di materiali.
| Opzione | Perché un acquirente potrebbe prenderlo in considerazione | Domande da risolvere prima dell'approvazione |
|---|---|---|
| Acciaio al carbonio | Robustezza generale dei macchinari e produzione economica in cui l'ambiente è controllato | Grado esatto, protezione dalla corrosione, saldabilità, base di temperatura e superfici esposte |
| Acciaio inossidabile | Resistenza alla corrosione o superficie esposta più pulita per un ambiente di processo definito | Grado esatto, esposizione chimica, rischio di grippaggio, materiali di accoppiamento e percorso di fabbricazione |
| Acciaio legato | Lavoro meccanico o termico che richiede una lega e un percorso di trattamento specifici | Registrazioni di qualità, trattamento termico, durezza, tenacità, lavorabilità e ispezione |
| Superficie sabbiata | Preparazione della superficie o finitura esterna specificata | Quali facce vengono trattate e quali facce di precisione o di tenuta devono essere protette |
| Superficie zincata o nichelata | Protezione superficiale aggiuntiva per un ambiente concordato | Materiale di rivestimento, criterio di spessore, aree mascherate, tolleranza dimensionale e metodo di riparazione |
Un rivestimento non corregge un materiale di base inadatto, una geometria debole o una superficie di tenuta danneggiata. Può anche cambiare registro aderente se il disegno non definisce superfici mascherate e dimensioni finali. Decidere se la tolleranza si applica prima del trattamento o al pezzo finito pronto per l'assemblaggio.
La nostra visione della fabbrica:separiamo le facce lavoranti dalle facce esterne protette. Un terreno di tenuta, un diametro di posizionamento o un foro stretto non dovrebbero ricevere un rivestimento accidentalmente. Contrassegnare i limiti del trattamento sul disegno è molto più sicuro che risolverli dopo l'arrivo delle parti finite.



Come misurare una flangia di ricambio per canna
Una parte vecchia fornisce prove fisiche preziose, ma potrebbe non rappresentare più la geometria prevista. Un registro può usurarsi, una faccia può essere raschiata durante la riparazione e il calore può deformare la lastra. Il disegno originale della macchina o dell'assieme rimane la migliore autorità di partenza quando è disponibile.
- Fotografare l'assieme installato.Registrare la direzione del flusso, l'ordine dei componenti, la linea centrale, i supporti, i riscaldatori, i sensori e l'accesso prima dello smontaggio.
- Identificare entrambi i componenti di accoppiamento.Notare il cilindro, l'adattatore, il cambiafiltro, il nucleo di confluenza, la struttura lato cambio o la testa portapettini collegati a ciascuna faccia.
- Pulito senza cambiare le prove.Rimuovere il polimero e la contaminazione libera senza arrotondare i bordi o eliminare i segni di usura che spiegano il guasto.
- Stabilire i dati.Scegliere la tenuta primaria o la faccia di montaggio, il foro o l'asse di registro e una caratteristica angolare prima di registrare le dimensioni.
- Misura ciascuna interfaccia.Registrare foro, diametro esterno, spessore, ogni passo e profondità, modello di bullone, filettature, lamature, caratteristiche della faccia e orientamento.
- Misurare le parti accoppiate.Una flangia usurata copiata può riprodurre il vecchio errore. Verificare i registri maschio e femmina effettivi, l'innesto dei bulloni disponibili e la posizione della guarnizione.
- Risolvere i conflitti sul nuovo disegno.Confrontare il campione, il disegno originale e le misure di accoppiamento, quindi approvare la dimensione che ripristina la funzione prevista.
Set fotografico minimo:una panoramica dell'installazione, entrambe le facce della flangia, una vista laterale, la targhetta del cilindro o della testa portapettini, ogni marchio o numero di parte, la guarnizione e viste ravvicinate dei danni. Posiziona una scala accanto alla parte per l'orientamento, ma non calcolare mai le dimensioni critiche dalle foto prospettiche.
Per progetti a doppia vite o multicomponente, controllare attentamente l'orientamento angolare. La disposizione dei bulloni può essere simmetrica mentre l'apertura del materiale fuso, il terminale del riscaldatore, la porta del sensore o il supporto non lo sono. Il gruppo può essere imbullonato ed essere comunque ruotato in una posizione inutilizzabile.
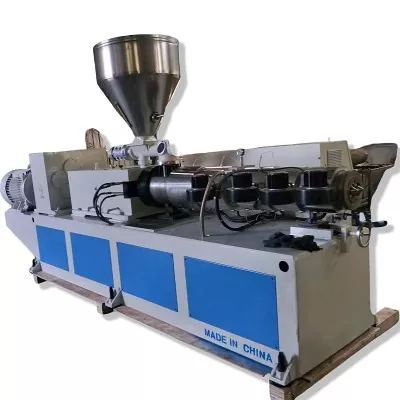
Condividere la famiglia di prodotti associata in modo che il fornitore comprenda il sistema. Nanhaiya supportavite singola, bivite parallelaECanna conica biviteapplicazioni, piùnuclei di confluenza dell'estrusoree interfacce di stampi personalizzate.
La capacità di lavorazione supporta il disegno, ma non lo sostituisce
Quello di Nanhaiyaattrezzature di produzionela pagina elenca la precisione di posizionamento di foratura e fresatura CNC di 0,02 mm. Identifica inoltre la lavorazione a cinque assi per filetti irregolari di viti e strutture speciali di flange. Queste funzionalità sono rilevanti per modelli di fori e lavorazioni di flangia complessi.
La capacità di posizionamento pubblicata di una macchina non corrisponde automaticamente alla tolleranza di ogni flangia finita. L'effettiva accettazione deriva dal disegno, dal percorso del processo, dall'attrezzatura, dalle condizioni del materiale, dal trattamento termico o dalla sequenza di rivestimento e dal metodo di ispezione concordato.
| Fase di produzione | Domanda di controllo | Documentazione utile dell'acquirente |
|---|---|---|
| Ricevuta materiale | Il materiale corrisponde esattamente alla qualità e alla forma indicate nell'ordine? | Certificato del materiale quando specificato nel contratto |
| Lavorazione dei riferimenti | Quale faccia e quale asse controlleranno le lavorazioni successive? | Disegno approvato con schema di riferimento chiaro |
| Lavorazione di fori e registri | I diametri di accoppiamento, le profondità e gli accoppiamenti vengono prodotti nella sequenza corretta? | Rapporto dimensionale per le funzionalità critiche dell'interfaccia |
| Produzione di fori | Il cerchio primitivo, l'orientamento angolare, la filettatura e la profondità sono referenziati correttamente? | Risultati dell'ispezione del modello e verifica del filo |
| Finitura del viso | La geometria, la planarità e i requisiti della superficie della tenuta sono protetti? | Ispezione del volto specificata e registrazione della superficie |
| Trattamento termico o superficiale | Il trattamento modificherà le dimensioni, la planarità, la durezza o le aree protette? | Certificato di trattamento e controllo dimensionale finale come richiesto |
| Marcatura finale e imballaggio | L'impianto è in grado di identificare revisione, orientamento e montaggio di accoppiamento? | Marcatura delle parti, rilascio di ispezione e imballaggio protetto |



La nostra visione della fabbrica:una tolleranza dovrebbe avere una ragione e un metodo di ispezione. Rafforziamo le funzionalità di posizionamento, sigillatura e allineamento laddove l'assemblaggio necessita di controllo. Applicare la tolleranza più piccola possibile a ogni dimensione non fa altro che aumentare i costi e può distrarre dalle caratteristiche che effettivamente determinano l'idoneità.
Cosa ti dicono i problemi comuni della flangia
Un problema di connessione viene raramente diagnosticato da una sola fotografia. Registra quando appare il sintomo, se cambia con la temperatura o la pressione ed esattamente dove iniziano la perdita, il movimento o il danno. Cambia una variabile controllata alla volta.
| Problema osservato | Possibili cause da indagare | Lezione sugli appalti |
|---|---|---|
| La nuova flangia non entrerà nel registro | Diametro o adattamento errato, rivestimento sulla faccia di posizionamento, bava, sporco, condizione termica o distorsione della parte accoppiata | Indicare le dimensioni finali trattate, l'adattamento, la temperatura di ingresso e di ispezione |
| I fori dei bulloni non si allineano | Circonferenza primitiva, conteggio dei fori, riferimento angolare, manualità, revisione della filettatura o del disegno errati | Quotare l'intero modello da una funzione di orientamento visibile |
| Durante il riscaldamento si verifica una perdita | Movimento termico, tenuta inadeguata, distorsione della faccia, perdita di precarico o temperatura al di fuori dei valori approvati | Includere il ciclo termico, le specifiche di tenuta e il metodo di bullonatura nella revisione del sistema |
| La perdita persiste in un settore | Danni locali alla faccia, contaminazione, planarità irregolare, disallineamento o carico di flessione esterno | Specificare i controlli facciali e supportare l'assieme allegato |
| Il polimero si degrada nella giunzione | Gradino interno, tasca morta, danno grossolano, percorso di perdita o residenza eccessiva vicino all'interfaccia | Controllare il passaggio del materiale fuso assemblato, non solo le dimensioni della flangia esterna |
| Gli elementi di fissaggio si allentano o falliscono ripetutamente | Specifiche di fissaggio errate, assemblaggio non uniforme, cicli termici, vibrazioni, sovraccarico o facce distorte | Chiedere all'ingegnere responsabile di definire la bullonatura e il serraggio del giunto completo |
| La corrosione inizia dalla connessione | Materiale non idoneo, rivestimento danneggiato, contaminazione intrappolata, ambiente o condizione galvanica incompatibile | Descrivere l'effettivo ambiente chimico e di pulizia prima di selezionare il materiale e il trattamento |
Una coppia maggiore non è una diagnosi.Un serraggio eccessivo può danneggiare filettature, bulloni, superfici, guarnizioni o apparecchiature collegate. Isolare e rendere sicura la macchina, quindi far ispezionare l'intero giunto da personale qualificato e seguire la procedura di montaggio approvata.
Se la flangia si collega a atesta per estrusione tubi, controllare il supporto, la linea centrale e il giunto. Se si collega vicino a acambio dell'estrusore in plasticao il supporto del cilindro, verificare che la struttura della macchina non forzi l'interfaccia fuori allineamento.
Elenco di controllo della richiesta di offerta per la flangia del cilindro dell'estrusore
Una richiesta di offerta completa consente al fornitore di quotare la stessa parte che l'acquirente prevede di installare. Allega un disegno con revisione controllata quando possibile e contrassegna ogni elemento che necessita ancora di conferma tecnica.
- Funzione della flangia e posizione di installazione esatta
- Costruttore della macchina, modello e contesto seriale
- Entrambi i disegni dei componenti di accoppiamento o i numeri di parte
- Diametro esterno e tutti i limiti dell'involucro locale
- Foro centrale e geometria di transizione interna
- Spessore complessivo, mozzi, gradini e rientranze
- Registrare diametri, profondità, accoppiamenti e ingressi
- Quantità di bulloni, circonferenza primitiva e riferimento angolare
- Dettagli di fori passanti, lamatura o filettatura
- Specifiche della superficie di tenuta, della scanalatura, della guarnizione o della tenuta
- Controlli richiesti di forma, orientamento e posizione
- Grado del materiale e trattamento termico esatti
- Trattamento superficiale, mascheratura e dimensioni finali
- Informazioni sulla temperatura normale e di progetto
- Informazioni sulla pressione normale e di progetto
- Medio, formula polimerica ed esposizione detergente
- Carichi esterni, supporto e cicli termici
- Norme applicabili, edizione e regole di progetto
- Quantità, strategia dei pezzi di ricambio e marcatura
- Documenti sui materiali, sul trattamento e sull'ispezione
- Controllo di idoneità richiesto o test di sistema concordato
- Foto e rapporto sulle condizioni per le sostituzioni
La nostra visione della fabbrica:le foto ci dicono dove guardare, i campioni ci dicono cosa esiste adesso e i disegni ci dicono cosa produrre. Un ordine di sostituzione efficace li utilizza tutti e tre quando disponibili. Se non sono d’accordo ci fermiamo a ottenere l’approvazione invece di scegliere la misura più conveniente.
Costruisci l'accettazione attorno all'interfaccia di accoppiamento
L'ispezione dovrebbe seguire i rischi identificati durante la revisione del disegno. Una semplice flangia piatta potrebbe necessitare di un breve rapporto dimensionale. Un componente con limite di pressione, un adattatore speciale o una sostituzione ravvicinata possono richiedere più registrazioni, ispezioni assistite o test del sistema nell'ambito della procedura ingegneristica responsabile.
| Cancello di accettazione | Prova | Domanda di rilascio |
|---|---|---|
| Approvazione del disegno | Revisione firmata con dati, dimensioni, tolleranze, materiale, trattamento e note | Il disegno descrive l'assemblaggio di accoppiamento previsto senza fare affidamento su supposizioni? |
| Materiale e trattamento | Certificati richiesti legati alla parte o al lotto di produzione | I documenti corrispondono al grado e al trattamento indicati nell'ordine? |
| Controllo dimensionale | Risultati per foro, registro, spessore, modello di bullone, geometria della guarnizione e controlli geometrici specificati | Dopo tutta la lavorazione le caratteristiche funzionali rientrano nei limiti approvati? |
| Condizione visiva | Foto e ispezione di facce, filettature, rivestimento, bordi e marcatura | Le superfici di tenuta e posizionamento sono pulite, protette e prive di danni inaccettabili? |
| Controllo dell'accoppiamento | Montare con parti di accoppiamento, manometri o un dispositivo di ispezione concordato forniti dall'acquirente | L'assemblaggio viene posizionato, orientato e fissato come previsto senza forzare? |
| Prova di sistema o di pressione | Procedura concordata, approvazione responsabile e risultato registrato quando richiesto | È stato eseguito il test corretto per la portata effettiva della flangia e le regole che la governano? |
| Rilascio della spedizione | Identificazione delle parti, protezione, lista di imballaggio e pacchetto documenti | L'impianto ricevente è in grado di identificare, conservare e installare la revisione corretta? |
Per il supporto all'installazione o la pianificazione della manutenzione, consultare Nanhaiyaservizio tecnico. La selezione del fornitore può includere anche ilProfilo Aziendale, attrezzature di produzionee correntecertificati.
Domande frequenti
Quali informazioni sono necessarie per quotare la flangia del cilindro di un estrusore?
Invia un disegno controllato o quote chiare per diametro esterno, foro, spessore, registro di posizionamento, quantità di bulloni, dimensione del foro del bullone o della filettatura, diametro del cerchio primitivo, orientamento del foro, superficie di tenuta e componente di accoppiamento. Aggiungi il modello dell'estrusore, il materiale, la temperatura operativa e la base della pressione, il trattamento superficiale, la quantità e i documenti di ispezione richiesti.
ANSI, DIN o JIS sono sufficienti per specificare una flangia cilindrica?
No. Per una flangia di tubo standard sono necessari l'esatto numero standard, edizione, dimensione, classificazione, rivestimento, materiale e componente di accoppiamento. Un estrusore personalizzato o una flangia della filiera può anche richiedere un disegno del macchinario controllato poiché il suo registro, il passaggio della fusione, l'orientamento dei bulloni e la geometria complessiva possono non rientrare nello standard della flangia del tubo.
Cosa significano PN6, PN10, PN16, PN25, PN40 e PN63 sulla pagina della flangia Nanhaiya?
Sono opzioni della classe di pressione elencate per le flange del cilindro Nanhaiya. Non costituiscono una garanzia universale della pressione di esercizio per ogni materiale e temperatura. La specifica di acquisto deve collegare la classe PN selezionata allo standard esatto, alle dimensioni, al materiale, alla temperatura, alla bullonatura, alla guarnizione e alle regole di progettazione del sistema applicabili.
Quale materiale dovrei scegliere per una flangia a botte?
Nanhaiya offre opzioni in acciaio al carbonio, acciaio inossidabile e acciaio legato. La selezione dovrebbe considerare il carico, la temperatura, l'esposizione alla corrosione, il contatto con polimeri o additivi, i requisiti di saldatura, il materiale delle parti accoppiate, il trattamento superficiale e le regole di progettazione applicabili. Indicare la qualità esatta sul disegno approvato anziché ordinare solo per famiglia di materiale.
Come posso misurare la flangia di un estrusore sostitutiva?
Misurare il foro, il diametro esterno, lo spessore complessivo, i diametri e le profondità di registro, la quantità di bulloni, le dimensioni del foro o della filettatura, il diametro del cerchio primitivo, l'orientamento angolare e le caratteristiche di tenuta. Registrare la parte di accoppiamento, la direzione del flusso e la posizione di montaggio. Confrontare le misure con il disegno originale della macchina perché la parte rimossa potrebbe essere usurata, distorta o precedentemente riparata.
Perché la flangia di un estrusore perde dopo l'installazione?
Le possibili cause includono una superficie di tenuta danneggiata o inadeguata, guarnizione o tenuta non corretta, distorsione della superficie della flangia, allineamento di registro inadeguato, contaminazione, bullonatura non uniforme, dispositivi di fissaggio inadeguati, movimento termico o condizioni di pressione e temperatura esterne al progetto approvato. Trovare la causa prima di applicare una maggiore forza di serraggio.
Un fornitore può copiare una flangia del cilindro usurata da un campione?
Un campione fisico è utile, ma non dovrebbe essere l’unica autorità. Usura, corrosione, rilavorazione, riparazione e distorsione termica possono modificare le dimensioni critiche. Utilizzare il disegno originale quando disponibile, misurare i componenti accoppiati e concordare quali dimensioni verranno ripristinate prima dell'approvazione del disegno sostitutivo.
Come dovrebbe essere accettata una flangia del cilindro personalizzata?
Approvare prima il disegno, quindi verificare le registrazioni dei materiali e dei trattamenti richiesti dall'ordine. Ispezionare il foro, il registro, lo spessore, la disposizione dei bulloni, la geometria della tenuta e i controlli di forma o posizione specificati rispetto al disegno. Confermare l'adattamento con le parti di accoppiamento quando possibile ed eseguire solo il sistema concordato o il test di pressione secondo la procedura ingegneristica applicabile.
Riferimenti tecnici
- Flangia della canna Nanhaiya: materiali di prima parte, standard, trattamenti superficiali, opzioni PN, applicazioni e immagini dei prodotti.
- Attrezzature di produzione Nanhaiya: capacità di lavorazione proprietarie e dati di posizionamento delle attrezzature pubblicati.
- Panoramica ASME B16.5-2020: ambito e contenuti ufficiali ASME per flange di tubi e raccordi flangiati.
- ISO 286-1:2010: descrizione ufficiale ISO del sistema di codici per le tolleranze sulle dimensioni lineari e sugli accoppiamenti.
- ISO1101:2017: descrizione ufficiale ISO del linguaggio delle tolleranze geometriche per forma, orientamento, posizione e runout.
È necessario acquistare o accedere agli standard tramite gli editori autorizzati quando sono necessari tutti i requisiti. L'ingegnere responsabile deve confermare l'edizione applicabile, la giurisdizione e le regole di progetto prima della produzione o del test.
Nota editoriale: questa guida separa le opzioni attuali dei prodotti Nanhaiya dalle decisioni ingegneristiche specifiche dell'applicazione. Il progetto finale della pressione, la bullonatura, la tenuta, la qualità del materiale, le tolleranze e i requisiti di accettazione devono essere confermati nella specifica di acquisto approvata.