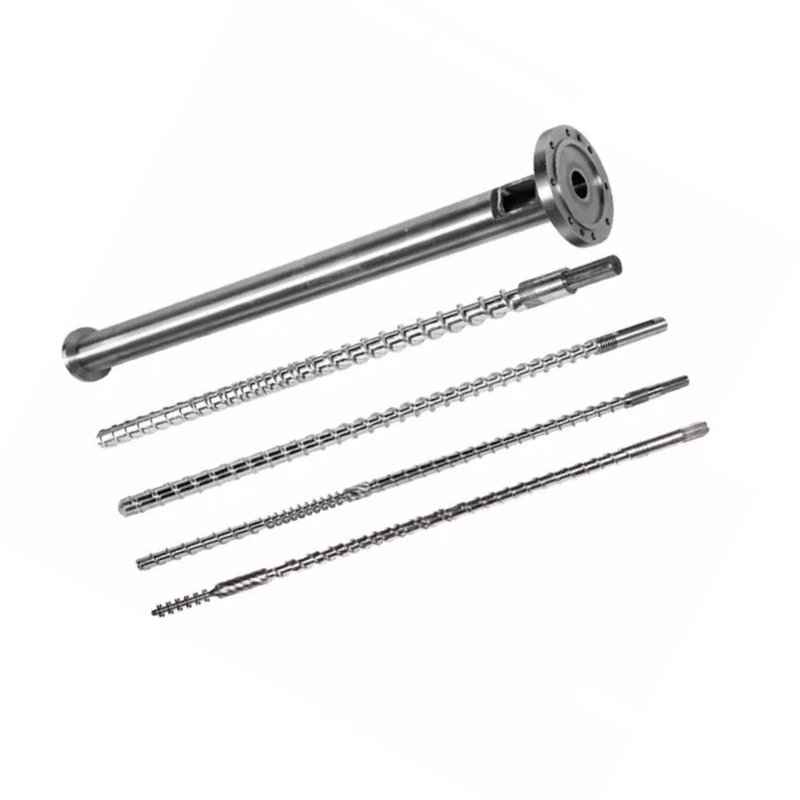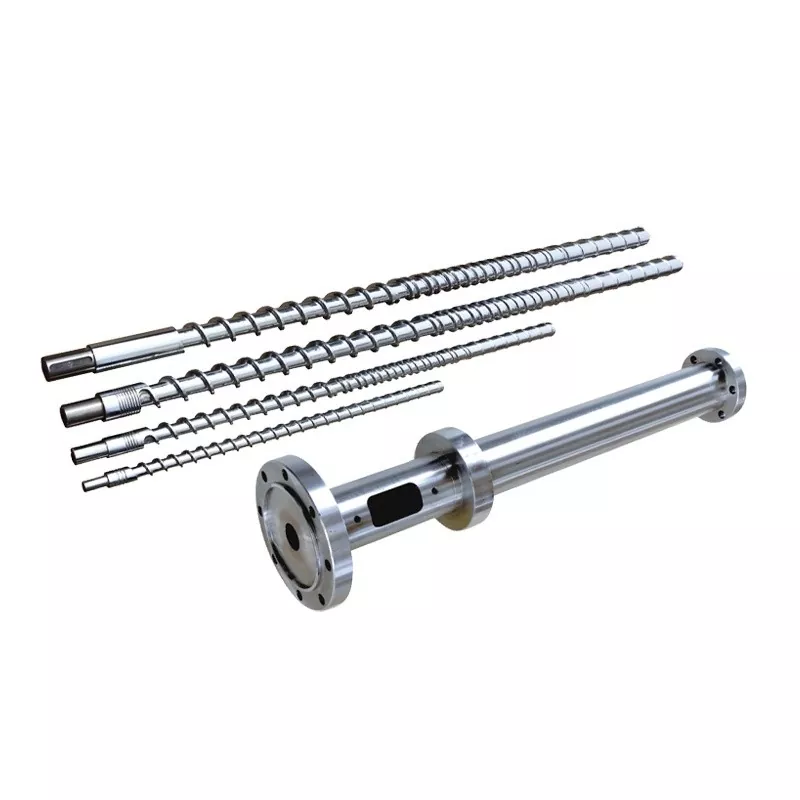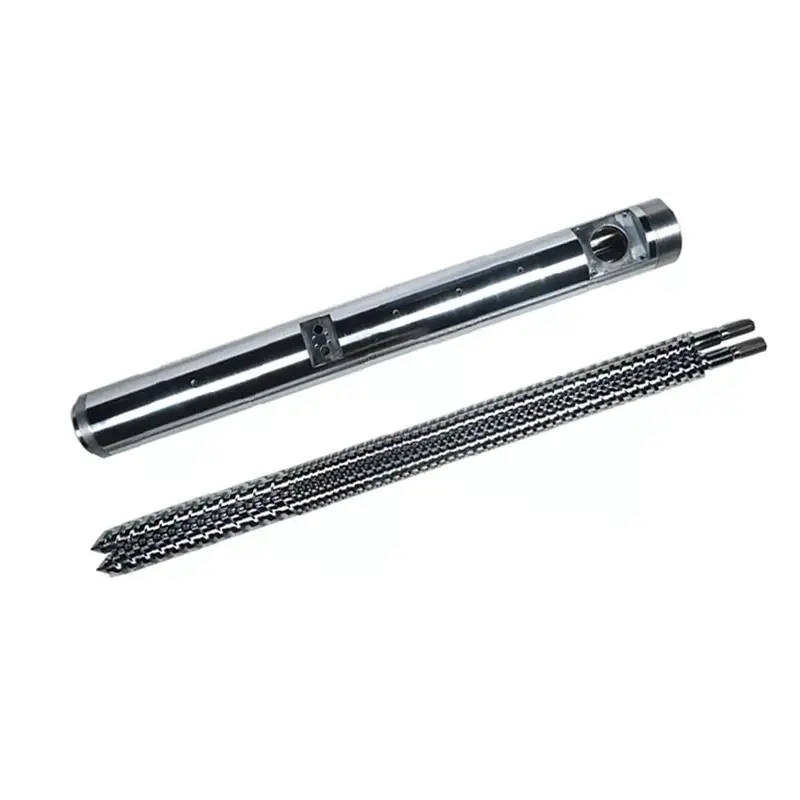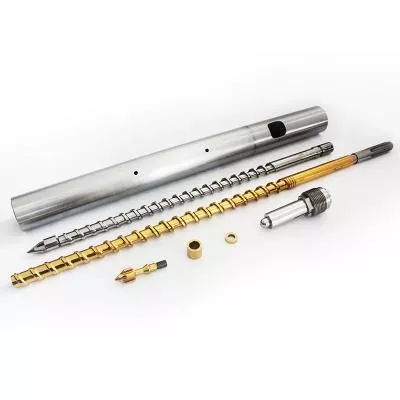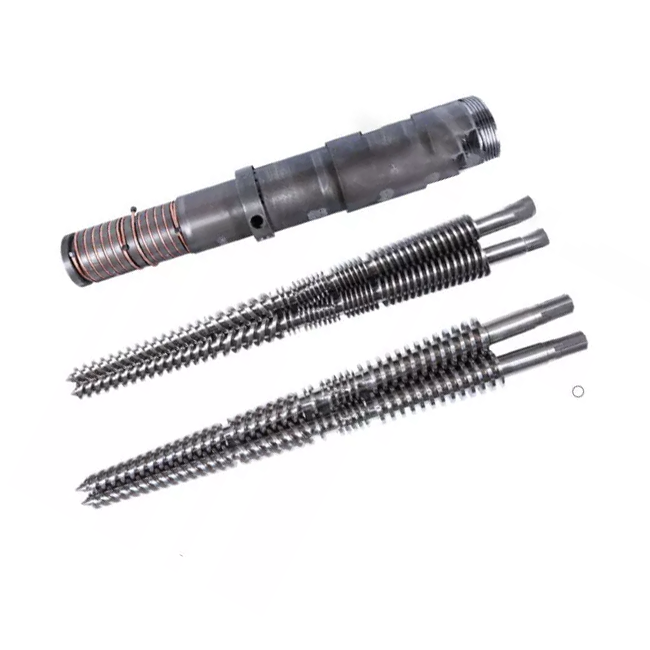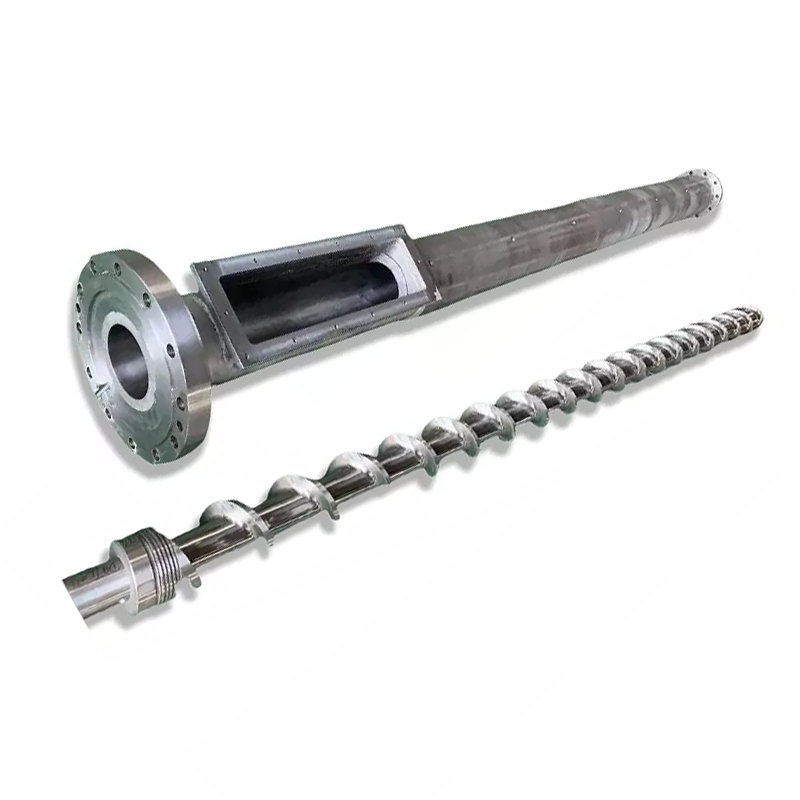

Cosa fa realmente il cilindro a vite
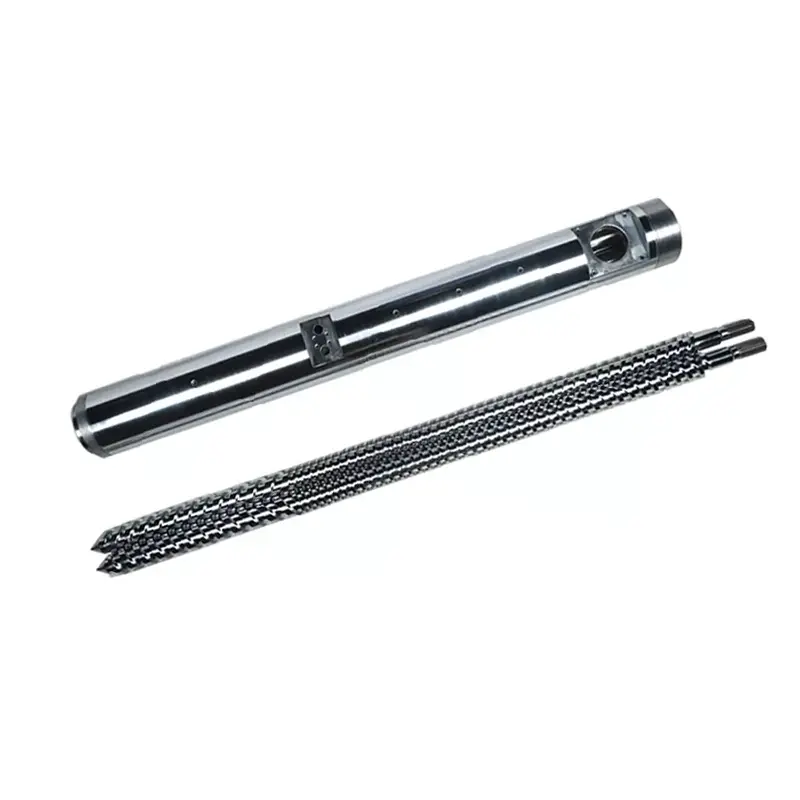
La vite e la canna funzionano come una coppia abbinata. Ecco la sequenza di ogni ciclo:
- Alimentazione— I pellet di plastica cadono dalla tramoggia nella zona di alimentazione.
- Fusione— La vite rotante genera calore di taglio. In combinazione con i riscaldatori a botte, i pellet si sciolgono e si comprimono.
- Misurazione— La massa fusa diventa uniforme in temperatura e pressione prima dell'iniezione.
- Iniezione— La vite si muove in avanti come uno stantuffo, spingendo la plastica fusa nello stampo.
Ogni variabile di progettazione (geometria, proporzioni delle zone, trattamento superficiale) influisce sulla qualità dei quattro passaggi. Una mancata corrispondenza in uno qualsiasi di essi si presenta come un problema di produzione.
Decisione 1: rapporto L/D
Il rapporto L/D (lunghezza dell'elica della vite divisa per il suo diametro) è il numero più importante sulla scheda tecnica. Controlla il tempo di permanenza, la qualità della miscelazione e la distribuzione del calore.La maggior parte delle applicazioni di stampaggio a iniezione per uso generale utilizzano 20:1.
| Resina | L/D consigliato |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (sensibile al calore) | 16:1 – 20:1 |
| ANIMALE DOMESTICO | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| Materiali rinforzati con GF | 20:1 – 24:1 |
Decisione 2: rapporto di compressione
Il rapporto di compressione (CR) misura quanto si restringe il canale della coclea dalla zona di alimentazione alla zona di dosaggio. Un CR più elevato comprime la massa fusa in modo più aggressivo: ottimo per le resine amorfe che si ammorbidiscono gradualmente. Un CR inferiore è più delicato, il che è ciò di cui hai bisogno per materiali sensibili al calore o ricchi di fibre.
| Resina | Rapporto di compressione |
|---|---|
| ABS, PC, PMMA (amorfo) | 3,0 – 3,5:1 |
| PP, PE, Nylon (semicristallino) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| ANIMALE DOMESTICO | 2,3 – 2,6:1 |
| Rinforzato con GF (≥15%) | 2,0 – 2,5:1 |
Decisione 3: proporzioni della zona
Una vite di iniezione standard è divisa in tre zone. La proporzione di ciascuna zona conta tanto quanto il L/D totale.
- Zona di rifornimento (L1):Canali profondi che accettano pellet solidi dalla tramoggia. Più lungo = maggiore capacità di throughput.
- Zona di compressione (L2):La profondità del canale diminuisce progressivamente. La maggior parte dello scioglimento avviene qui.
- Zona di misurazione (L3):Canali poco profondi e coerenti. Garantisce temperatura e pressione di fusione uniformi prima dell'iniezione.
| Resina | Alimentazione (L1) | Compressione (L2) | Misurazione (L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS/PC | 40% | 40% | 20% |
| ANIMALE DOMESTICO | 40% | 40% | 20% |
| Nylon (PA) | 35-45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
Decisione 4: materiale del cilindro della vite
38CrMoALA: il riferimento standard
Le viti per stampaggio a iniezione di Nanhaiya sono prodotte daAcciaio legato 38CrMoALA, trattato termicamente e bonificato. Questo materiale di base gestisce bene materiali termoplastici standard come PE, PP, PS e ABS, con una durata di circa10.000–20.000 orein condizioni operative normali.
Nitrurazione
La nitrurazione gassosa a 500–560°C forma uno strato nitrurato0,5–0,8 mm di spessorecon una durezza di950–1050 HV (~62 HRC). Ciò migliora la resistenza all'usura del 30–40% rispetto all'acciaio non trattato. Standard per la maggior parte delle applicazioni di stampaggio a iniezione con materiali non riempiti o leggermente riempiti.

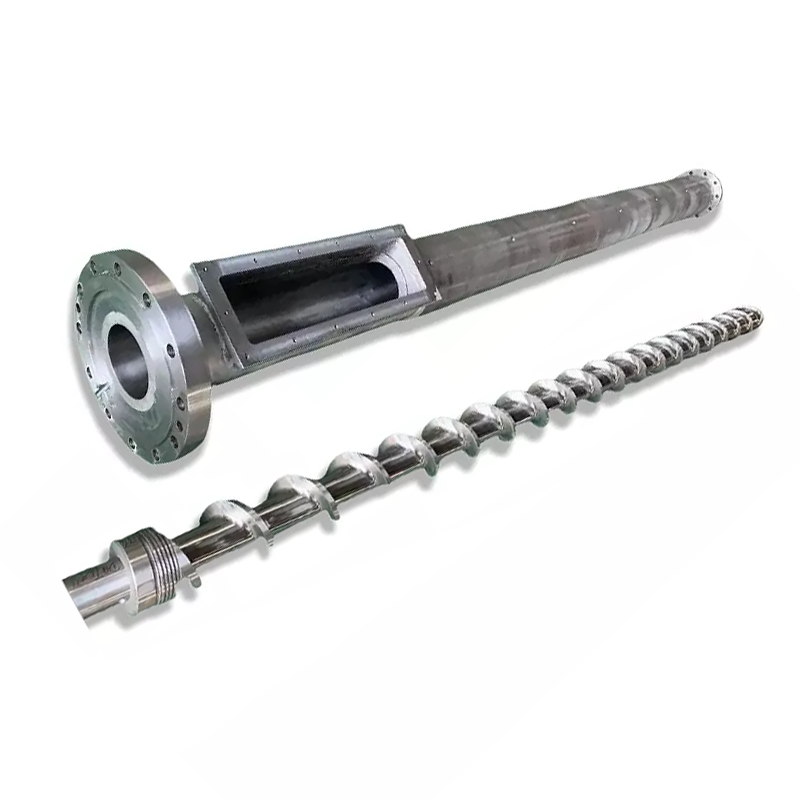
Vite per stampaggio a iniezione mutante (improvvisa) Nanhaiya: adatta per resine cristalline come PP, PE e nylon.
Bimetallico: per applicazioni abrasive
Le canne bimetalliche hanno un rivestimento resistente all'usura in alta lega legato metallurgicamente al foro della canna. Il processo bimetallico di Nanhaiya raggiunge undurezza del foro interno di 62 HRCmediante saldatura a spruzzo in lega dura attorno alle aree ad alta usura dell'interno della canna.
| Applicazione | Materiale della vite | Trattamento in botte |
|---|---|---|
| PE, PP, PS (non riempiti) | 38CrMoALA nitrurato | Nitrurato standard |
| ABS, PC, Nylon (non riempito) | 38CrMoALA nitrurato | Nitrurato standard |
| PA+GF ≤30% | 38CrMoALA, bonificato + bonificato | Nitrurato o bimetallico |
| Contenuto di Glutine 15–50% | Bordi bimetallici/TC | Bimetallico |
| PVC/resine corrosive | Lega resistente alla corrosione | Bimetallico (grado CR) |
| Riempito in fibra di carbonio | Carburo di tungsteno | Foro spruzzato in TC |
Decisione 5: diametro della vite e dimensione del colpo
Il tuo scatto effettivo dovrebbe rientrare nel mezzo35% e 70%della capacità massima di sparo della vite. Al di sotto del 35%, il materiale rimane nel cilindro troppo a lungo e rischia di degradarsi. Al di sopra del 70%, la vite non può riprendersi abbastanza velocemente all'interno del ciclo.
Di seguito sono riportate le configurazioni comuni disponibili da Nanhaiya:
| Quantità di iniezione (g) | Ø vite × Lunghezza (mm) | Ø canna × Lunghezza (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Vite per stampaggio a iniezione graduale Nanhaiya: ideale per resine amorfe come ABS, PC e PMMA.
Segnali di avvertimento che la tua vite attuale non è adatta al lavoro
- Macchie nere o segni di bruciatura— Materiale che si degrada a causa di un tempo di permanenza eccessivo o di un punto caldo. Controllare le zone di temperatura del cilindro e il gioco delle viti.
- Peso del colpo incoerente— Spesso una valvola di non ritorno usurata o un gioco eccessivo tra la vite e il cilindro che consente il riflusso.
- Segni di scheggiatura sulla superficie— Umidità o gas nella massa fusa. Potrebbe indicare una pre-asciugatura inadeguata o una geometria della vite che non ventila correttamente.
- Recupero lento/tempo di ciclo lungo— La capacità plastificante è insufficiente. Probabilmente è necessario aumentare il diametro della vite.
- Scarto elevato sui cambi di colore— Scarsa miscelazione nella zona di dosaggio. Un Maddock o un elemento di miscelazione barriera aggiunto alla vite spesso risolve questo problema.
Cosa dire al produttore quando si richiede un preventivo
- Marca e modello della macchina— o diametro del foro e dimensioni della flangia per macchine non standard
- Resina/e primaria/e— includere il tipo di riempitivo e la percentuale, se applicabile
- Intervallo di dimensioni del tiro— minimo e massimo in grammi
- Tempo di ciclo target
- Problemi attuali che stai cercando di risolvere- se presente
Ottieni una raccomandazione tecnica da Nanhaiya
Rispondiamo entro 12 ore. Il nostro team di ingegneri può specificare la geometria della vite, il grado del materiale e le dimensioni corrette per la tua macchina e la resina, prima di impegnarti in un preventivo.