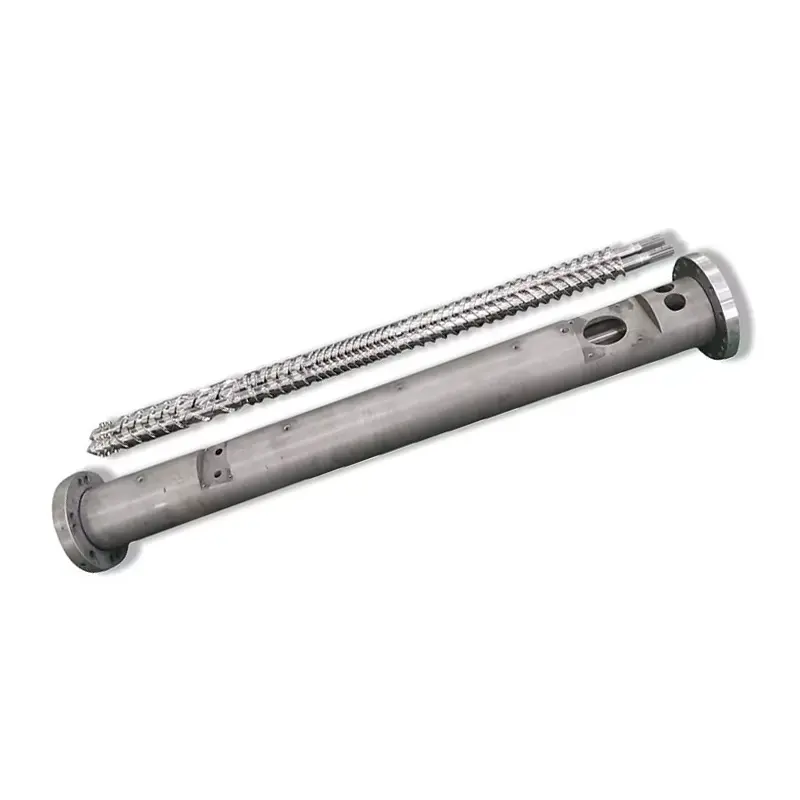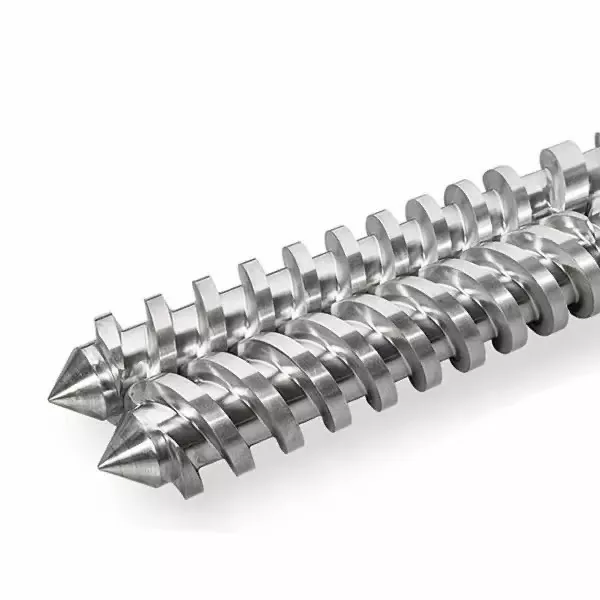
Rapporto L/D vite di iniezioneè la lunghezza di lavoro divisa per il diametro della vite e la maggior parte delle viti di iniezione ha un rapporto da 18:1 a 25:1. Ecco cosa non ti dice alcuna scheda tecnica: non puoi modificare L/D su una macchina che già possiedi. La lunghezza è fissata dalla canna. Ciò che puoi cambiare èdiametro della vite, e in una canna fissa quella scelta sposta insieme L/D, capacità di pallini e pressione di iniezione, in direzioni opposte. Una vite più piccola fornisce un L/D più elevato, un tiro più piccolo e una pressione maggiore. Abbina questo scambio alla tua resina e al tuo pezzo e la maggior parte delle domande L/D risponderanno da sole.
Cosa significa il rapporto L/D su una vite di iniezione
L/D è la lunghezza operativa della vite (L) divisa per il suo diametro esterno (D). Una vite 22 volte più lunga che larga ha un L/D di 22:1.
Il rapporto scala con la dimensione. Una vite da 40 mm a 22:1 ha una lunghezza operativa di 880 mm. Una vite da 80 mm a 22:1 è lunga 1.760 mm. Stesso rapporto, macchine molto diverse.
Ciò che il rapporto effettivamente descrive èquanta pista ha la vite per svolgere il suo lavoro. L'alimentazione, lo scioglimento e il dosaggio avvengono tutti lungo quella lunghezza. Maggiore lunghezza significa maggiore capacità di fusione e maggiore miscelazione. Meno lunghezza significa meno entrambi e meno tempo perché il materiale rimanga caldo.
La maggior parte delle viti di iniezione si attesta tra 18:1 e 25:1, con un valore comune tra 20:1 e 22:1 sulle macchine per uso generale. La guida ai pilastri copre il quadro completo nella nostraguida del cilindro della vite per stampaggio a iniezione.
Perché il L/D dell'iniezione è più corto del L/D dell'estrusione
Gli estrusori normalmente funzionano da 25:1 a 33:1. Le viti di iniezione rimangono più corte e la ragione è il ciclo, non la tradizione.
Una vite dell'estrusore ruota continuamente. Il materiale entra da un'estremità, si muove ed esce dall'altra. Niente aspetta.
Una vite di iniezione funziona a raffica. Ruota per plastificare uno scatto, si ritrae, quindi si ferma. Si inietta e lo stampo si raffredda. Durante tutto questo, la massa fusa già presente nella botte rimane ferma e calda.
Questa attesa è l’intera differenza. Un cilindro più lungo contiene più materiale fuso e, su una macchina a iniezione, più materiale fuso significa più materiale in attesa per più cicli. Per una resina sensibile al calore, la lunghezza extra non è una capacità extra. È una storia extratermica.
Pertanto, la progettazione dell'iniezione bilancia la capacità di fusione con il tempo di permanenza, mentre l'estrusione per lo più acquista solo capacità di fusione.
La cosa che nessuno ti dice: non puoi cambiare L/D
Gli articoli su L/D parlano come se dovessi scegliere un numero. Su una macchina che già possiedi, no.
L è fissato dalla canna.La canna è un recipiente a pressione lavorato e imbullonato al telaio della macchina, con le zone di riscaldamento, la gola di alimentazione e il montaggio tutti costruiti attorno alla stessa lunghezza. Nessuno fa un barile più lungo.
Quindi l'unica variabile rimasta in L/D è D, il diametro della vite. Cambia il diametro e il rapporto cambia con esso, perché la lunghezza sopra la linea non si sposta mai.
Questo è il motivo per cui i costruttori di macchine elencano due o tre diametri di vite per la stessa macchina. Non ti offrono tre dimensioni di tiro. Ti stanno offrendo tre punti su una curva di compromesso e la dimensione del tiro è solo una delle cose in movimento.
Diametro della vite: la leva che muove tutto
In una canna fissa, una scelta muove quattro cose contemporaneamente. Comprendere questa tabella e comprendere il L/D dell'iniezione.
| Se scegli un... | Diametro della vite più piccolo | Diametro della vite maggiore |
|---|---|---|
| Rapporto L/D | Più alto(stessa L, più piccola D) | Inferiore(stessa L, più grande D) |
| Capacità di tiro | Più piccolo(meno volume per mm di corsa) | Più grande |
| Pressione di iniezione disponibile | Più alto(stessa forza su un'area più piccola) | Inferiore |
| Capacità di fusione per colpo | Meglio(più L/D per meno materiale) | Meno generoso |
| Tempo di residenza per una determinata parte | Più corto(il tiro utilizza più di una canna più piccola) | Più a lungo |
| Abiti | Piccoli pezzi di precisione, pareti sottili, resine ad alta viscosità e sensibili al calore | Grandi scatti, resine di base, sezioni spesse |
Leggi di nuovo la riga sulla pressione, perché decide più posti di lavoro di quanto le persone si aspettino. L'azionamento idraulico o elettrico della macchina fornisce una forza fissa alla parte posteriore della vite. La pressione è la forza divisa per l'area. Una vite più piccola ha un'area frontale inferiore, quindi la stessa forza produce una pressione di fusione più elevata.
Ecco perché i lavori con pareti sottili e ad alta viscosità spesso finiscono sulla vite piccola: può spingere la fusione in una cavità stretta che una vite grande non può riempire. Il L/D più alto che ne deriva è un bonus, non una coincidenza.
E leggi anche la riga della residenza. È quello che decide tranquillamente se il tuo PC ingiallisce.

In che modo L/D influisce sulla dimensione dello scatto
A rigor di termini, L/D non imposta la dimensione del tiro. Diametro e corsa lo fanno: il volume di iniezione è l'area della sezione trasversale della vite moltiplicata per la distanza percorsa.
Ma su una macchina reale non puoi separarli, perché lo stesso diametro che imposta il tuo tiro imposta anche il tuo L/D. Scegli la vite piccola per una piccola parte di precisione e nello stesso momento hai scelto un L/D più alto.
La conseguenza pratica è felice. La vite che ti dà il colpo piccolo ti dà anche una maggiore lunghezza di fusione per grammo di materiale e una maggiore pressione di iniezione. Queste tre proprietà sono adatte agli stessi lavori, motivo per cui il commercio funziona in modo pulito il più delle volte.
Il punto in cui si smette di essere felici è quando si forza una parte sulla vite sbagliata. Esegui un tiro molto piccolo su una vite di grande diametro e otterrai il peggio di entrambi: un basso L/D, un enorme volume della canna rispetto al tuo tiro e materiale che attraversa il calore per troppo tempo.
Tempo di residenza: il killer della qualità che puoi calcolare
Il tempo di permanenza è il tempo per cui un dato pezzo di polimero rimane caldo all'interno del cilindro prima di essere iniettato. È il numero più sottovalutato nello stampaggio a iniezione e puoi stimarlo in trenta secondi.
Tempo di permanenza ≈ (capacità di pallini della canna ÷ dimensione dei pallini) × tempo di ciclo
Entrambe le capacità nelle stesse unità. Prendi la capacità di tiro dalla potenza della macchina.
Fai un esempio. Una macchina con capacità nominale di 200 g, che esegue un pezzo da 20 g in un ciclo di 30 secondi. Il rapporto è 10, quindi la fusione dura circa dieci cicli. Il tempo di permanenza è di circa 300 secondi o cinque minuti.
Cinque minuti alla temperatura di fusione sono un tempo lungo per PC, POM, PET o PVC. Niente nelle tue impostazioni è sbagliato. La parte è semplicemente troppo piccola per la botte e il materiale cuoce mentre attende il suo turno.
Ora sposta quel lavoro su una vite più piccola. La capacità dei pallini scende, diciamo, a 80 g. La stessa parte da 20 g ora utilizza un quarto del barile, la massa fusa passa attraverso quattro cicli invece di dieci e il tempo di permanenza scende a circa due minuti.
Non hai modificato alcun setpoint. Hai cambiato il diametro della vite e con esso è scomparso il problema del degrado.
La fascia di capacità di tiro del 20–80%.
La guida del settore comunemente citata è quella di mantenere il tiro tra il 20% e l'80% circa della capacità di tiro nominale della macchina. Conferma la fascetta confrontandola con il manuale della tua macchina, ma la logica dietro di essa vale ovunque.
Sotto la fascia, il tempo di residenza è lungo. Il materiale fa troppi viaggi attraverso il calore e le resine sensibili al calore si degradano. Questo è il fallimento rilevato dalla formula sopra.
Sopra la fascia, due cose si rompono. Non è rimasta abbastanza canna per contenere un cuscino adeguato, quindi l'imballaggio diventa incoerente da un colpo all'altro. Inoltre, la vite ha meno tempo e meno tempo per fondere un barile di materiale quasi pieno, quindi la qualità della fusione ne risente proprio quando ne viene richiesto il massimo.
Atterra al centro della fascia e la macchina avrà spazio per lavorare. Se la parte si trova all'esterno di essa, la soluzione corretta è un diametro della vite diverso o una macchina diversa, non un insieme eroico di impostazioni di processo.
In che modo L/D influisce sulla qualità della fusione
La lunghezza è la capacità di fusione e la capacità di fusione è la qualità.
Più L/D danno una fusione più completa.I pellet solidi devono viaggiare ulteriormente contro la parete calda del barile, quindi meno di essi sopravvivono non fusi. Granelli duri e inclusioni a forma di lente nella parte sono difetti di fusione e la lunghezza li combatte.
Più L/D danno una fusione più omogenea.La temperatura si uniforma, il colore e il riempitivo si distribuiscono meglio e la massa fusa che arriva all'anello di controllo è più uniforme da stampata a stampata. Questo si presenta come una finestra di processo più ampia.
Più L/D danno anche più storia termica.La stessa lunghezza che si scioglie completamente trattiene anche il materiale più a lungo e, per PVC, PC, POM e PET, questo è un costo, non un vantaggio.
Quindi la qualità della fusione non è una questione di "più è meglio". È un equilibrio: lunghezza sufficiente per sciogliersi completamente, volume non così grande del barile da far aspettare troppo a lungo il materiale per essere utilizzato. Quando la capacità di fusione è il tuo limite specifico, una vite barriera la aumenta senza aggiungere un millimetro di cilindro.
Scelta di L/D e diametro in base alla resina e alla parte
Metti insieme i mestieri e la scelta ricade sulla resina e sulla parte.
| La tua situazione | Inclinati verso | Perché |
|---|---|---|
| Pezzi di precisione piccoli e dalle pareti sottili | Vite più piccola, L/D più alto | Una pressione di iniezione più elevata riempie sezioni sottili; buona fusione per grammo; residenza breve |
| Resina termosensibile (PC, POM, PET, PVC) | Vite più piccola per il tiro; estremità più corta della banda L/D | Il tempo di residenza è il nemico. Mantieni il tiro grande rispetto alla capacità della canna |
| Resina tecnica ad alta viscosità | Vite più piccola, L/D più alto | Ha bisogno di pressione per riempirsi e di lunghezza per sciogliersi completamente |
| Grandi scatti, resina di base (PE, PP, PS) | Vite più grande, L/D inferiore | Capacity leads; queste resine tollerano la ridotta lunghezza di fusione |
| Parti con pareti spesse, cicli lenti | Vite più grande, residenza dell'orologio | Cicli lunghi moltiplicano il tempo di residenza. Ricalcolare prima di impegnarsi |
| Composto caricato con vetro o abrasivo | Diametro per parte; cambiare ilsuperficie | L/D segue la parte. La risposta all'usura è un foro bimetallico, non una lunghezza diversa |
| Non si scioglie ad alto rendimento | Stesso diametro; vite barriera | Serve capacità di fusione, non lunghezza del barile. La canna comunque non cambia |
Nota le ultime due righe. Due dei problemi più comuni che gli stampatori ci presentano non sono affatto problemi di L/D e acquistare una vite di diametro diverso per risolverli è uno spreco di denaro.
Errori L/D comuni nello stampaggio a iniezione
- Copiare un'estrusione L/D.Un numero 30:1 ricavato da una tabella di estrusore applicata a una vite di iniezione ignora il problema del tempo di residenza che definisce lo stampaggio a iniezione. Le due macchine svolgono lavori diversi.
- Supporre che sia più lungo è meglio.Maggiore è la lunghezza, maggiore è la fusioneEpiù storia termica. Sulla resina termosensibile prevale la seconda e il materiale si degrada.
- Ignorando il rapporto colpi-capacità.Il problema di qualità più comune che vediamo riconducibile alla geometria è una piccola parte che cuoce in una grande botte. Nessuno lo controlla, perché non è in nessuna schermata delle impostazioni.
- Credere che L/D possa essere modificato su una macchina esistente.It cannot. La canna è impostata su L. Sta a te scegliere solo il diametro.
- Incolpando L/D per un problema di scioglimento.Se i materiali non fusi compaiono solo ad alto rendimento, la tua capacità di fusione è breve, non il tuo barile. Una vite barriera lo fissa nella stessa canna.
- Incolpando L/D per un problema di usura.La diminuzione della potenza alla stessa velocità della vite è indice di gioco usurato, non di geometria. Misuralo prima di riprogettare qualsiasi cosa.

Come ordinare la vite giusta
Un produttore di viti progetta in base a ciò che gli dici. Inviali e seguiranno i consigli su diametro e geometria.
- Marca della macchina, modello e diametro attuale della vite.Una foto sulla targhetta ne copre la maggior parte e ci dice la lunghezza della canna all'interno della quale stai lavorando.
- Capacità di sparo nominale della macchina,se lo conosci, e il peso effettivo della tua parte.
- Tempo di ciclo.Con i due numeri sopra indicati è possibile calcolare per te il tempo di residenza.
- Contenuto di resina, grado e riempitivo.Ciò determina il profilo di compressione e il trattamento superficiale tanto quanto il diametro.
- Il difetto che vuoi che sparisca.Punti di ingiallimento a residenza. Punto di fusione alla capacità di fusione. I colpi corti puntano alla pressione o all'anello di controllo. Ognuno ha una risposta diversa.
- Un disegno o la tua vite usurata.Oppure lasciaci costruire sulla tua macchina. Una parte usurata viene misurata sull'attrezzatura CMM a ±0,01 mm e la geometria ricostruita.
Perché lavorare con Nanhaiya
Inviaci il peso del pezzo, il tempo ciclo e il modello della macchina ed eseguiremo l'aritmetica del tempo di residenza prima di fornirti qualsiasi preventivo. A volte la risposta è un diametro della vite diverso. A volte è una vite barriera nella canna che già hai. Occasionalmente accade che il tuo lavoro appartenga a una macchina diversa, e lo diremo.
Quando una nuova vite è la risposta, Nanhaiya ha costruitoviti per stampaggio ad iniezionee botti per più di vent'anni, in 38CrMoAlA, 42CrMo, SKD-61 e acciaio inossidabile, nitrurato o bimetallico con uno strato di lega contenente tungsteno da 2,5–3 mm fino a 62 HRC dove l'alimentazione lo richiede.
Costruiamo secondo il tuo disegno, modello di macchina o campione usurato, consostituzionicompatibile con le principali marche di macchine, ordine minimo di un set e preventivo entro 12 ore.
Combattere l'ingiallimento, lo scioglimento o i colpi corti? Invia il modello della tua macchina, il peso della parte, il tempo di ciclo e la resina. Ti diremo se si tratta di L/D, diametro, capacità di fusione o usura e ti forniremo un preventivo entro 12 ore.
Ottieni una raccomandazione sulle vitiDomande frequenti
Qual è il tipico rapporto L/D per una vite per stampaggio a iniezione?
La maggior parte delle viti di iniezione funziona tra 18:1 e 25:1, con un valore comune da 20:1 a 22:1 sulle macchine per uso generale. Le resine sensibili al calore preferiscono l'estremità più corta perché il materiale rimane caldo meno tempo. I tecnopolimeri che necessitano di una fusione completa preferiscono l'estremità più lunga.
Posso modificare il rapporto L/D sulla mia macchina per lo stampaggio a iniezione?
Non direttamente. La lunghezza è fissata dalla canna, che viene ricavata nella macchina. Ciò che puoi modificare è il diametro della vite e, poiché L rimane lo stesso, un diametro più piccolo dà automaticamente un L/D più alto. Questa singola scelta modifica anche la capacità di iniezione e la pressione di iniezione disponibile.
Il rapporto L/D influisce sulla dimensione dello scatto?
Indirettamente e inseparabilmente. Il volume del getto deriva dal diametro e dalla corsa della vite, non da L/D. Ma su una canna fissa, il diametro che imposta il tiro imposta anche il vostro L/D. Scegli una vite più piccola per un tiro più piccolo e otterrai allo stesso tempo un L/D più elevato e una pressione di iniezione più elevata.
Come si calcola il tempo di permanenza nello stampaggio a iniezione?
Dividere la capacità di iniezione nominale della macchina per la dimensione effettiva della iniezione, quindi moltiplicarla per il tempo di ciclo. Una macchina da 200 g che esegue un pezzo da 20 g in un ciclo di 30 secondi fornisce circa 300 secondi, o cinque minuti, di permanenza. È un tempo lungo per mantenere PC, POM, PET o PVC alla temperatura di fusione.
Perché il L/D di iniezione è più corto del L/D di estrusione?
Perché una vite di iniezione funziona a raffica. Plastifica un colpo, quindi si ferma mentre la macchina inietta e lo stampo si raffredda, e la fusione nella canna rimane calda per tutto il tempo. Un estrusore funziona continuamente e nulla aspetta. Una maggiore lunghezza del cilindro su una macchina a iniezione è una storia termica aggiuntiva, non solo una maggiore capacità di fusione, quindi le viti di iniezione rimangono più corte.
Quale percentuale della capacità della canna dovrebbe utilizzare il mio tiro?
L'indicazione comunemente citata è compresa tra il 20% e l'80% della capacità di tiro nominale e il manuale della macchina è l'autorità. Al di sotto di tale fascia, il tempo di residenza è lungo e il materiale sensibile al calore si degrada. Sopra di esso non c'è spazio per un cuscino adeguato e meno tempo per fondere una canna quasi piena.
Un L/D più alto è migliore per lo stampaggio a iniezione?
Non automaticamente. Una maggiore lunghezza garantisce una fusione più completa e una fusione più uniforme, che migliora la qualità. Inoltre, mantiene più materiale caldo più a lungo, il che degrada le resine sensibili al calore. Il giusto L/D scioglie completamente il tuo materiale senza trattenerlo più del necessario.
Le mie parti sono ingiallite. È un problema di L/D?
Di solito si tratta di un problema di tempo di residenza, che è un problema di dimensione del colpo rispetto alla capacità della canna. Eseguire prima il calcolo della residenza. Se una piccola parte sta cuocendo in una botte grande, nessuna impostazione della temperatura e nessuna geometria della vite potranno risolverlo. Lo farà un diametro della vite più piccolo o una macchina più piccola.