La linea giusta non è decisa solo dal conteggio delle viti. Si decide in base a ciò che deve accadere tra una materia prima irregolare e un pellet accettabile: alimentarlo, scioglierlo, miscelarlo, rimuovere il gas, filtrare la contaminazione, creare pressione, tagliarlo e asciugarlo.


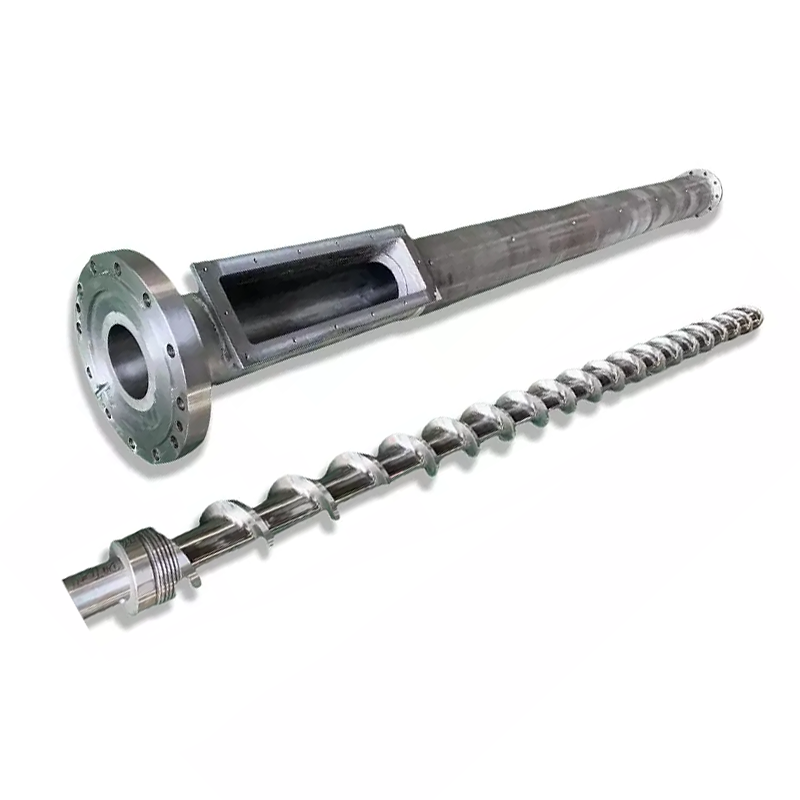
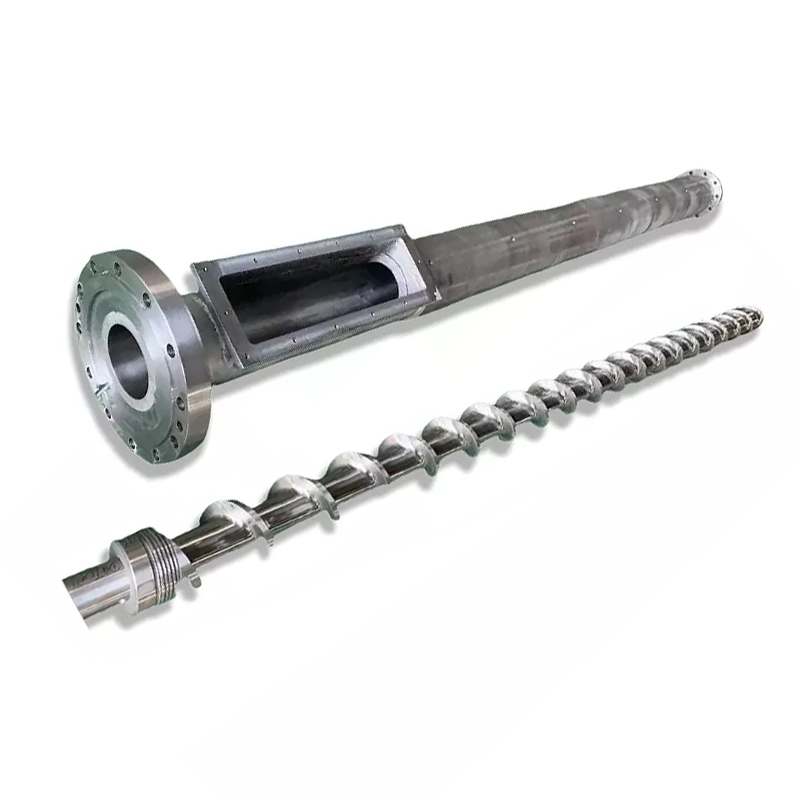
Scegli unlinea di pellettizzazione monovitequando la materia prima è già vicina alla formulazione finale e i lavori principali sono il trasporto stabile, la fusione, la filtrazione del materiale fuso, la generazione di pressione e il taglio dei pellet. È un pratico punto di partenza per macinare PE o PP consistenti, per una semplice ripellettizzazione, per lavori di laboratorio e per produzioni di piccole e medie dimensioni.
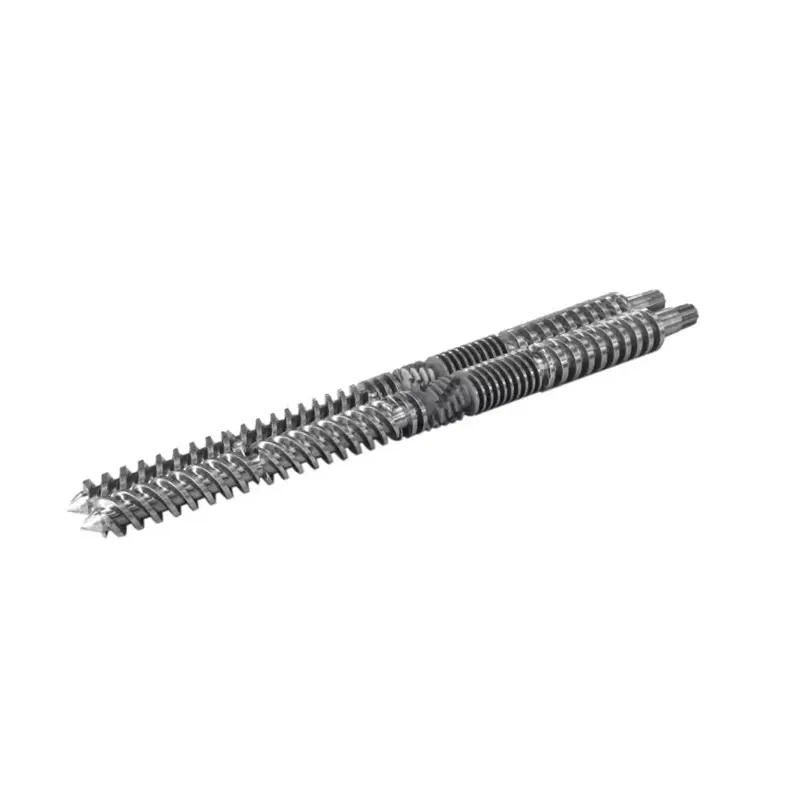
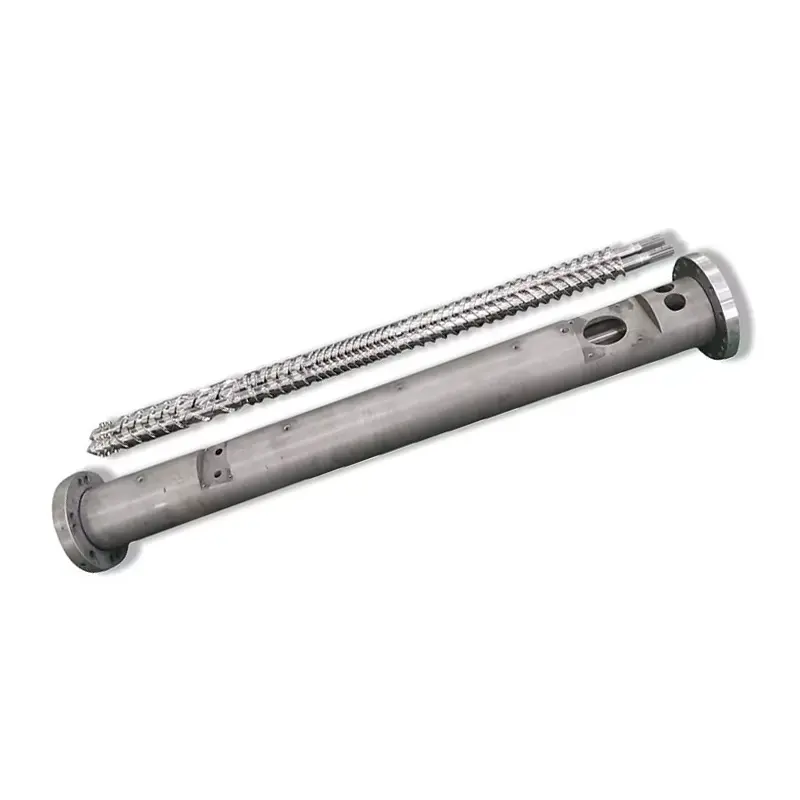
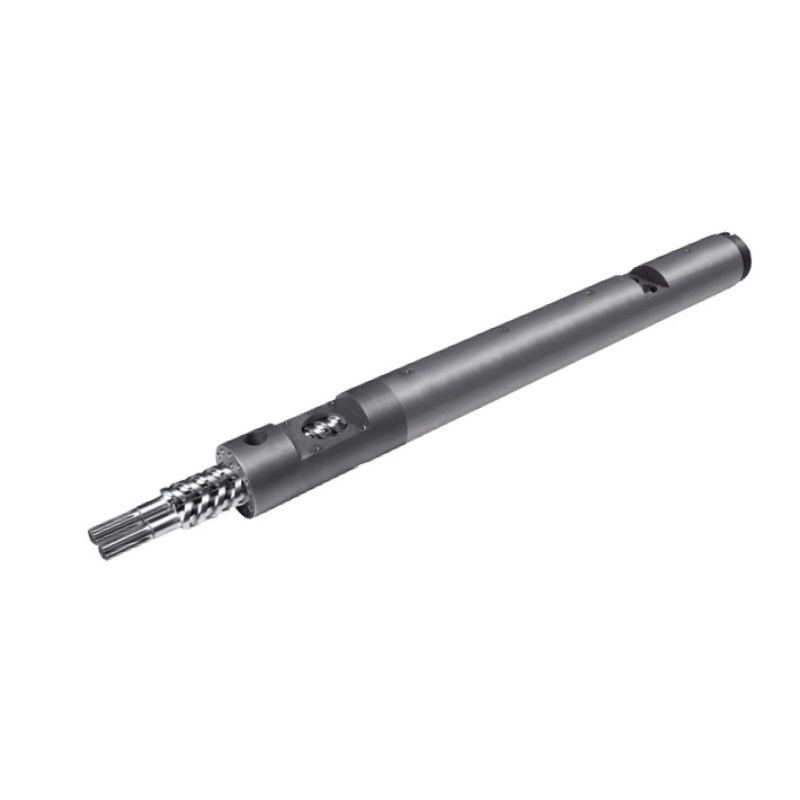
Scegli unlinea di pellettizzazione parallela bivitequando la macchina deve miscelare oltre che pellettizzare. È più adatto a riempitivi, pigmenti, miscele di polimeri, masterbatch, plastiche modificate, flussi di alimentazione multipli e devolatilizzazione più forte. Non acquistare la linea bivite solo perché la sua potenza dichiarata è maggiore. Acquistalo quando le sue funzioni di processo corrispondono alla formulazione.
Inizia con la trasformazione del materiale, non con il nome della macchina
Spesso un acquirente ci chiede una linea bivite dopo aver visto le parole "alto rendimento" o "migliore miscelazione". In questo modo si salta la domanda più importante: cosa entra nella tramoggia e quanto diverso deve diventare prima che raggiunga il sacco?
Se è necessario solo sciogliere e tagliare nuovamente granuli puliti e uniformi, una complessa macchina compoundatrice aggiunge controlli, operazioni di pulizia e punti di usura senza necessariamente migliorare il pellet vendibile. Se più polveri, coloranti e polimeri devono diventare un unico composto coerente, una semplice coclea di trasporto può lasciare intatto il vero problema della qualità.
| Obbligo di produzione | Il miglior punto di partenza | Perché | Cosa può cambiare la risposta |
|---|---|---|---|
| Ripellettizzazione di un flusso di PE o PP stabile e selezionato | Vite singola | Fusione diretta, generazione di pressione e filtrazione con minore complessità della linea | Umidità, odore, impronte, flusso di fusione misto, additivi o contaminazione pesante |
| Scaglie di film riciclato a bassa densità apparente | Coclea singola con alimentazione ingegnerizzata | Il primo collo di bottiglia potrebbe essere la consistenza del mangime, non la miscelazione | Sostanze volatili gravi, polimeri misti o correzioni della ricetta possono favorire la doppia vite |
| Masterbatch colorato o additivo | Bivite parallela | Gli elementi di miscelazione modulari e l'aggiunta controllata degli ingredienti supportano la dispersione | Una ricetta premiscelata collaudata con una modesta richiesta di dispersione può funzionare su una singola vite specializzata |
| Carbonato di calcio o altro composto caricato | Bivite parallela | Zone di alimentazione e dispersione separate e configurabili | Caricamento del riempitivo, forma delle particelle, abrasività e uniformità delle proprietà richieste |
| Lega polimerica o modifica reattiva | Bivite parallela | Residenza, miscelazione e sfiato possono essere organizzati per zona di processo | Cinetica di reazione, sensibilità al calore e pressione richiesta a valle |
| Ripellettizzazione di laboratorio o pilota | Vite singola | Layout compatto, funzionamento più semplice e manutenzione più semplice | L'esperimento stesso potrebbe richiedere una composizione modulare flessibile |
| Composto di PVC | Definire prima la ricetta | Entrambe le famiglie della linea Nanhaiya elencano il PVC, ma svolgono compiti di processo diversi | Metodo di alimentazione della polvere, sensibilità termica, riempitivo, plastificante, miscelazione e taglio del pellet |
| Plastica modificata ad alta produttività | Bivite parallela | Maggiore capacità della linea pubblicata più opzioni di miscelazione, alimentazione laterale e devolatilizzazione | Non dimensionare solo a partire dai kg/h; la coppia, la densità apparente e le specifiche del prodotto determinano la velocità utilizzabile |
La nostra visione della fabbrica:la macchina più economica è la linea che completa la trasformazione richiesta senza aggiungere fasi inutili. A volte questa è l'unica vite. A volte la doppia vite impedisce miscelazioni ripetute, doppia estrusione o pellet fuori specifica. Preferiremmo vedere la ricetta completa piuttosto che il conteggio delle viti preselezionato dall'acquirente.
Una linea di pellettizzazione è una catena di fasi di processo collegate
Entrambi i tipi di linea necessitano di più di un estrusore. Quello di Nanhaiyagamma di macchine per estrusori di plasticadescrive cinque sistemi fondamentali: alimentazione; plastificazione con vite, cilindro, riscaldamento e raffreddamento; trasmissione; morire testa; e modellatura, raffreddamento e trazione. In un progetto di pellettizzazione, filtrazione, taglio, essiccazione o vagliatura e raccolta completano la catena.
1. Preparare e nutrire
Definire se l'input è pellet, polvere, scaglie, film, agglomerato o una miscela. La densità apparente, i ponti e la stabilità della velocità di alimentazione determinano se sono necessari una tramoggia a gravità, un alimentatore forzato o alimentatori a perdita di peso separati.
2. Sciogliere e trasformare
La vite e il cilindro devono fondersi, convogliarsi e mescolarsi senza superare la temperatura del materiale o il limite di taglio. Per la compoundazione, la linea può necessitare anche di alimentazione laterale, sezioni di impasto e sfiati atmosferici o di vuoto.
3. Filtrare e creare pressione
Un cambiafiltro rimuove la contaminazione fisica non fusa. Uno stampo necessita di pressione e flusso stabili, pertanto la coclea di scarico, l'opzione della pompa di fusione e l'area di filtraggio devono essere dimensionate come un'unica sezione.
4. Tagliare il fuso
I sistemi a spiaggia, ad anello d'acqua e subacquei creano pellet in diversi modi. La resistenza allo scioglimento, l'appiccicosità, la sensibilità all'acqua, la produttività e la routine di cambio contano più dell'abitudine.
5. Raffreddare, asciugare e classificare
La temperatura dell'acqua, il tempo di permanenza, la disidratazione e la vagliatura influenzano la temperatura, l'umidità, le parti fini e la forma del pellet prima dello stoccaggio.
6. Controlla la linea
Zone di temperatura, velocità, protezione del motore, pressione, velocità di avanzamento, vuoto e allarmi devono indicare all'operatore se ciascuna fase è stabile. Un display da solo non rende il processo controllato.

Quando basta una linea di pellettizzazione monovite
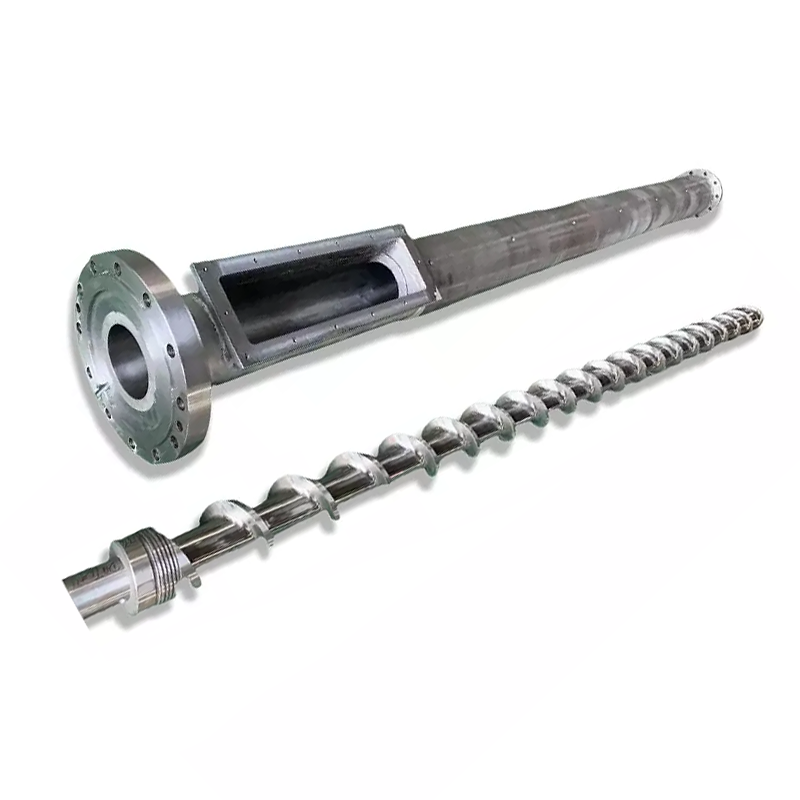
A estrusore monoviteè fondamentalmente forte nel trasporto continuo, nella fusione e nella generazione di pressione. Può anche fornire un'utile miscelazione distributiva quando la geometria della vite, il miscelatore e il punto operativo corrispondono al materiale. Ciò lo rende una base sensata per ripellettizzare una materia prima già selezionata, miscelata o formulata.
La linea di pellettizzazione monovite di Nanhaiya combina un estrusore monovite, filtrazione del materiale fuso, testata, raffreddamento ad acqua, pellettizzatrice e unità di raccolta. Le applicazioni elencate includono plastica vergine o riciclata, laboratori, produzione pilota e pellet per stampaggio a iniezione, soffiatura di film o estrusione. Il cambio automatico opzionale del vaglio, il degasaggio sotto vuoto e l'alimentazione ausiliaria consentono alla linea di base di gestire condizioni di alimentazione più difficili senza trasformarla in una piattaforma di compounding completa.
Utilizzare una vite singola come base quando:la ricetta del mangime viene fissata prima dell'estrusione; la famiglia dei polimeri e il comportamento alla fusione sono coerenti; la dispersione non è l'affermazione principale del prodotto; la contaminazione può essere gestita dal filtro specificato; la rimozione dei volatili è moderata; e l'uscita può essere mantenuta senza forzare un'alimentazione instabile o una temperatura di fusione eccessiva.


Una vite singola non significa "nessuna ingegneria". ILdesign della vite di granulazionecambia ancora con l'alimentazione delle scaglie, la lunghezza di fusione, la posizione dello sfiato, la resistenza del vaglio e il metodo di pellettizzazione. Una linea può avere una potenza installata sufficiente e continuare a presentare picchi perché la tramoggia eroga il materiale in modo non uniforme o la coclea perde la tenuta del materiale fuso vicino allo sfiato.
Quando una linea bivite parallela guadagna il suo costo aggiuntivo
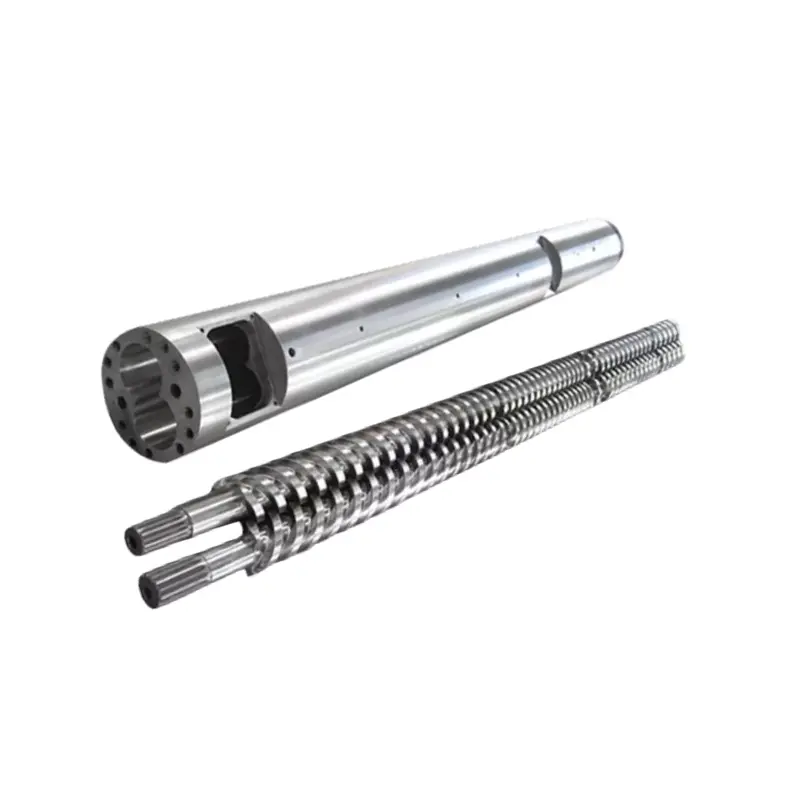
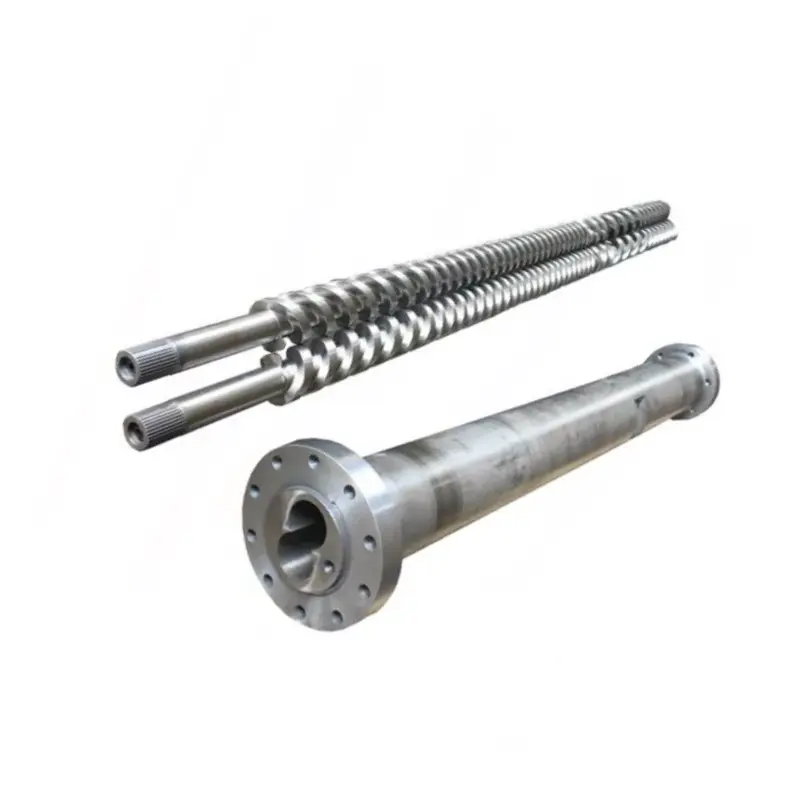
Una linea bivite parallela diventa preziosa quando l’estrusione deve modificare la formulazione, non semplicemente rimodellarla. La linea di Nanhaiya utilizza un estrusore bivite parallelo a coppia elevata con elementi a vite modulari. Il suo ambito di processo comprende la miscelazione e la dispersione di additivi, riempitivi e coloranti, oltre a doppia alimentazione opzionale, degasaggio sotto vuoto e cambio automatico del vaglio.
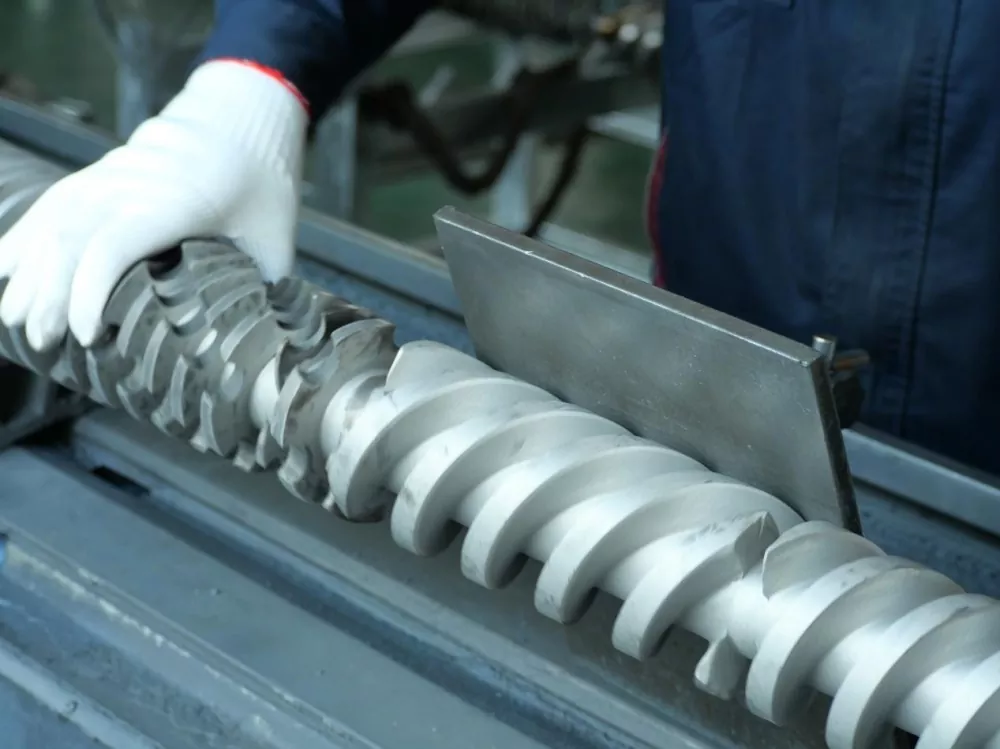
Il cilindro modulare e il treno di viti consentono al progetto di assegnare diversi compiti lungo la macchina: trasportare un'alimentazione, sciogliere il polimero, aggiungere un riempitivo a valle, applicare un lavoro distributivo o dispersivo, aprire la superficie fusa per la devolatilizzazione, creare un sigillo di fusione e stabilizzare lo scarico. Allo stesso modo, la ricerca sull’estrusione bivite collega la geometria con una fusione più rapida e una miscelazione migliorata, mentre i riferimenti al compounding industriale organizzano il trasporto, la plastificazione, la miscelazione, la devolatilizzazione e l’accumulo di pressione come zone di processo separate.
Utilizzare la doppia vite parallela come riferimento quando:più ingredienti devono essere dosati separatamente; la dispersione del pigmento o del riempitivo controlla il valore; l'assunzione di polvere è difficile; la formulazione necessita di uno o più stadi di venting; le modifiche al prodotto richiedono una ricetta modulare delle viti; oppure la linea deve miscelare e pellettizzare in un unico passaggio controllato.


La nostra visione della fabbrica:l'acquisto di una bivite fallisce presto quando il fornitore riceve solo il nome della resina e i kg/h target. "PP più riempitivo" non è una specifica di processo. Abbiamo bisogno della percentuale di riempitivo, della forma delle particelle, della densità apparente, dell'umidità, dell'abrasività, del piano di alimentazione, del target di dispersione e della temperatura di fusione consentita. Questi dettagli determinano gli elementi e le sezioni della botte per i quali l'acquirente sta effettivamente pagando.
Per il materiale riciclato, separare quattro problemi
Le richieste di riciclaggio spesso combinano instabilità del mangime, umidità, contaminazione e scarsa miscelazione sotto un'unica etichetta: "materiale riciclato". Ogni problema richiede una caratteristica di linea diversa. L’aumento della velocità della vite non può risolverli tutti.
| Problema osservato | Probabile domanda sul processo | Caratteristica della linea da specificare | Prova di accettazione |
|---|---|---|---|
| La produzione aumenta e diminuisce | Le scaglie a bassa densità si accumulano o si alimentano in modo non uniforme? | Alimentazione forzata, agglomerazione o densificazione, geometria stabile della tramoggia e controllo dell'alimentatore | Andamento della potenza e del carico del motore durante un funzionamento continuo definito |
| Bolle, odore o pellet porosi | Quale umidità e carico volatile entrano nella massa fusa? | Asciugatura ove appropriato, posizione dello sfiato, guarnizioni fuse, capacità di vuoto e rinnovamento della superficie | Risultato di umidità o volatili più limite visivo del pellet |
| La pressione continua a salire | Quanta contaminazione non fusa raggiunge il filtro? | Area filtrante, sequenza maglie, tipo di cambiafiltro, sensori di pressione e intervallo di cambio | Aumento della pressione e frequenza di cambio filtro all'uscita target |
| Il colore o le proprietà variano | La composizione del mangime sta cambiando o la miscelazione è inadeguata? | Prima lo smistamento e la miscelazione a monte; miscelazione a doppia vite se è necessaria la correzione o la dispersione della ricetta | Variazione concordata di colore, fluidità o proprietà meccaniche |
L'Associazione dei riciclatori di plastica definisce la filtrazione della fusione come forzare la plastica fusa attraverso un vaglio sottile per rimuovere metalli, legno, carta, materiali termoindurenti e altri contaminanti fisici non fusi. La filtrazione non può rimuovere ogni polimero, odore o sostanza volatile disciolta. Aggiunge anche resistenza al flusso, quindi il pacco filtri, l'area di filtrazione, la pressione di scarico e il metodo di modifica devono essere specificati insieme.


Scegli il metodo di pellettizzazione come parte della linea
La selezione della vite riceve la maggior parte dell'attenzione, ma un taglio instabile può rendere invendibile una fusione ben plastificata. La linea a vite singola di Nanhaiya comprende il raffreddamento ad acqua e un sistema di pellettizzazione. La sua linea bivite parallela può utilizzare un pellettizzatore ad anello d'acqua o a filo e comprende le relative sezioni di raffreddamento, vagliatura e raccolta.
| Metodo | Processo | Buon punto di partenza | Domande prima di ordinare |
|---|---|---|---|
| Filo a bagnomaria | Estrudere i fili, raffreddarli in una vasca, eliminare l'acqua superficiale, tirare e tagliare | Lavori flessibili di compounding e riciclaggio in cui gli operatori possono gestire i filoni di avvio | Il materiale fuso ha una resistenza sufficiente? Con quale frequenza vengono cambiati i colori? Come verranno gestiti i fili rotti? |
| Filo tagliato a secco o raffreddato a nastro | Trasportare i fili caldi su un nastro con aria, acqua o raffreddamento combinato prima del taglio | Formulazioni sensibili all'acqua, fragili, elastiche o altamente riempitive | Lunghezza del nastro richiesta, carico di raffreddamento, velocità del filo, fragilità e spazio sul pavimento |
| Faccia dello stampo con anello d'acqua | Tagliare la parte frontale della trafila e trasportare i pellet in un anello d'acqua circolante | Pellettizzazione compatta e continua quando il materiale fuso taglia in modo netto la filiera | Congelamento del foro della matrice, usura delle lame, temperatura dell'acqua, forma del pellet e disidratazione |
| Sott'acqua | Tagliare la parte anteriore dello stampo all'interno di una camera piena d'acqua, quindi disidratare e asciugare | Funzionamento automatizzato e ampi compiti di pellettizzazione industriale | Tariffa minima stabile, scarti di avviamento, riscaldamento trafile, impianto idrico, asciugatrice e pulizia |
I sistemi a nastro di taglio a secco di MAAG sono progettati per prodotti sensibili all'acqua, altamente riempiti o fragili, mentre i suoi sistemi subacquei coprono composti, masterbatch, riciclaggio e polimeri vergini. Ciò non rende un metodo universalmente superiore. Mostra perché il comportamento del materiale dopo lo stampo deve essere parte della decisione di acquisto.

Dati della linea bivite singola e parallela Nanhaiya
I seguenti valori provengono dalle attuali pagine dei prodotti Nanhaiya. Sono utili per confrontare le configurazioni pubblicate. Un contratto di acquisto dovrebbe ripetere i valori finali per il materiale approvato, gli ausiliari e le condizioni di prova.
| Articolo | Linea di pellettizzazione monovite Nanhaiya | Linea di pellettizzazione bivite parallela Nanhaiya |
|---|---|---|
| Capacità pubblicata | 100 kg/ora | Da 300 a 600 kg/h |
| Potenza principale | Motore principale da 75 kW | 160 chilowatt |
| Potenza di riscaldamento | 120 chilowatt | Non elencati separatamente |
| Tipo a vite | Vite singola | Bivite parallela |
| Lunghezza e diametro della vite | Personalizzato | Personalizzato |
| Materiale delle viti pubblicato | 38CrMoAlA | 38CrMoAlA |
| Gamma di materiali pubblicata | Masterbatch PVC, CaCO3, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV e PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP e PPR |
| Attrezzatura della linea principale | Estrusore, filtrazione del materiale fuso, testa di filiera, raffreddamento ad acqua, pellettizzazione e raccolta | Estrusore a coppia elevata, filtrazione del materiale fuso, testa filiera, pellettizzatrice ad anello d'acqua, raffreddamento e raccolta automatizzata |
| Dettagli del prodotto | Coclea e barile nitrurati, pellettizzatrice, serbatoio acqua, vibrovaglio, silo e controllo PLC | Coclea e cilindro in lega ad alta durezza, elementi modulari, pompa di fusione, filiera, pellettizzatrice ad anello d'acqua o a filo, vasca, vaglio vibrante e silo |
| Opzioni | Cambiafiltro automatico, degasaggio sotto vuoto e alimentazione ausiliaria | Degasaggio sotto vuoto, cambiafiltro automatico, doppia alimentazione per riempitrici e monitoraggio remoto |
| Rapporto del cambio pubblicato | Non elencato | 2,5:1 o 3:1 |
| Supporto | Installazione remota, messa in servizio e guida operativa | Guida all'installazione, supporto alla messa in servizio e formazione degli operatori |


Nanhaiya ha sede a Zhoushan, Zhejiang, e produce viti, cilindri e apparecchiature per l'estrusione di plastica. Gli acquirenti possono rivedere quelli della fabbricaattrezzature di produzione, certificatiEprocesso di servizioprima della discussione tecnica.
Trasforma il confronto in una specifica di acquisto
Un'utile richiesta di offerta rende comparabili le quotazioni dei concorrenti. Inoltre, impedisce che la linea venga progettata attorno a un campione pulito mentre la produzione riceve successivamente alimentazione umida, polverosa o a bassa densità.
- Ogni grado di polimero e percentuale di peso
- Origine vergine, post industriale o post consumo
- Forma di pellet, polvere, scaglie, pellicola o agglomerato
- Densità apparente minima e massima
- Umidità, sostanze volatili, odori e condizioni di lavaggio
- Tipo di contaminazione, dimensione e percentuale prevista
- Dettagli di riempitivo, pigmento, fibra e additivi
- Metodo di alimentazione richiesto per ciascun ingrediente
- Produzione attuale e produzione netta vendibile target
- Finestra di temperatura di fusione consentita
- Finezza di filtrazione e piano di cambio filtro
- Preferenza per la pellettizzazione a filo, ad anello d'acqua o subacquea
- Dimensioni, forma, umidità e limiti delle particelle fini del pellet
- Sono richiesti test di colore, fluidità o meccanici
- Tensione, frequenza, acqua e aria compressa disponibili
- Layout dell'impianto, altezza libera e direzione del flusso di materiale
- Linguaggio di controllo, registrazione dati e standard di sicurezza
- Pezzi di ricambio, messa in servizio e ambito di formazione
Non scrivere "produzione: 500 kg/h" da solo.Indicare la formulazione esatta, le condizioni del mangime, il tasso di scarto consentito e la durata del test. Lo scarico lordo dell'estrusore non è lo stesso del pellet secco, vagliato e vendibile consegnato al sistema di raccolta.
Anche la protezione dall'usura rientra in questa fase. I riempitivi abrasivi, la fibra di vetro e il materiale riciclato contaminato possono modificare la strategia relativa ai materiali della vite e del cilindro. Recensione di Nanhaiyacomponenti bivite paralleli, viti singoleEpezzi di ricambiocon l'avanzamento previsto, anziché aggiungere un'opzione generica di superficie dura alla fine.
Accetta la linea con risultati materiali e misurabili
Un test di rotazione a vuoto verifica l'assemblaggio, ma non dimostra le prestazioni di pellettizzazione. Il test di accettazione in fabbrica dovrebbe utilizzare un materiale concordato o un equivalente chiaramente documentato e dovrebbe durare abbastanza a lungo da evidenziare instabilità di alimentazione, pressione, sfiato e taglio.
- Confermare il materiale di prova.Registrare lotto, formula, forma del mangime, densità apparente, umidità e preparazione. Conservare un campione.
- Verificare l'ambito e la sicurezza della linea.Controllare motori, riscaldatori, protezioni, interblocchi, arresti di emergenza, utenze, strumenti e rotazione prima di alimentare il polimero.
- Raggiungere un funzionamento stabile.Registra la velocità di avanzamento, la velocità della vite, le impostazioni delle zone, la temperatura di fusione misurata, la pressione, la coppia o il carico del motore, il vuoto e le condizioni dell'acqua di raffreddamento.
- Misurare la produzione vendibile.Pesare il pellet secco dopo lo screening per un tempo definito. Registrate separatamente gli scarti di avviamento, le rotture dei trefoli, gli agglomerati e i cambi di vaglio.
- Testare la qualità del pellet.Utilizzare le dimensioni concordate del pellet, i fini, l'umidità, la densità apparente, il colore, il flusso di fusione, la dispersione o i test di stampaggio a valle.
- Sfida un evento di routine.Dimostrare il cambio del retino, un riavvio normale, il ripristino dell'alimentatore o il cambio del colore se è importante per la produzione giornaliera.
- Ispezionare la macchina.Controllare il residuo di sfiato, i depositi dello stampo, le condizioni della taglierina, il rumore anomalo, le perdite e i punti di pulizia accessibili dopo il ciclo.
La nostra visione della fabbrica:non accettare una riga perché raggiunge brevemente l'output del titolo. Cerchiamo una finestra stabile: il caricatore rimane pieno, la pressione non varia, lo sfiato rimane pulito, il taglierino non crea particelle eccessive e il pellet soddisfa il test a valle dell'acquirente. La produzione vendibile stabile è il numero che conta.
Domande frequenti
Una linea di pellettizzazione bivite è sempre migliore di una linea monovite?
No. Una linea bivite parallela è più potente quando il processo deve mescolare polimeri, disperdere riempitivi o pigmenti, aggiungere ingredienti tramite alimentatori laterali o rimuovere sostanze volatili significative. Una linea monovite è spesso la scelta più diretta quando una materia prima stabile e preparata necessita principalmente di fusione, filtrazione, generazione di pressione e taglio dei pellet.
Quale linea di pellettizzazione è migliore per PE o PP riciclato?
Dipende dalle condizioni del rimacinato. Un flusso di PE o PP selezionato, lavato e ragionevolmente consistente può adattarsi a una linea a vite singola con la giusta alimentazione, degasaggio e filtrazione del materiale fuso. Formulazioni miste, aggiunta di riempitivi, rimozione di odori o sostanze volatili e omogeneizzazione impegnativa possono giustificare una linea bivite parallela.
Quale linea scegliere per masterbatch o compound altamente caricati?
Iniziare la valutazione con una linea bivite parallela perché gli elementi a coclea modulari e le zone di alimentazione separate offrono un maggiore controllo sulla miscelazione distributiva e dispersiva. Il tipo di riempitivo, il carico, la densità apparente, l'abrasività e la dispersione richiesta determinano ancora l'alimentatore, la configurazione della vite e il pacchetto di usura.
Una linea di pellettizzazione monovite può utilizzare il degasaggio sotto vuoto?
SÌ. Nanhaiya offre il degasaggio sotto vuoto come opzione sulla sua linea di pellettizzazione a vite singola. La posizione dello sfiato, il livello di riempimento della coclea, l'umidità di alimentazione, la tenuta del materiale fuso e la capacità del vuoto devono funzionare insieme in modo che il materiale non inondi lo sfiato.
Qual è la differenza tra la pellettizzazione a filo e quella ad anello d'acqua?
Un sistema a filo estrude fili continui, li raffredda e poi li taglia in pellet cilindrici. Un sistema ad anello d'acqua taglia la massa fusa sulla faccia della filiera e trasporta i pellet nell'acqua. Il comportamento del materiale, la produttività, le esigenze di cambio formato, la forma del pellet e il coinvolgimento dell'operatore dovrebbero decidere il metodo.
Quanta produzione possono produrre le linee di pellettizzazione Nanhaiya?
Nanhaiya elenca 100 kg/h per la sua linea di pellettizzazione a vite singola e da 300 a 600 kg/h per la sua linea di pellettizzazione a doppia vite parallela. Queste sono configurazioni di prodotto pubblicate, pertanto il preventivo finale dovrebbe indicare l'esatta formulazione, le condizioni di alimentazione e le basi di accettazione per la macchina selezionata.
Quali informazioni devo inviare con una richiesta di offerta per una linea di pellettizzazione?
Inviare i gradi e le percentuali dei polimeri, la forma dell'alimentazione, la densità apparente, l'umidità, i livelli di contaminazione e volatili, gli additivi e i riempitivi, la produzione attuale e target, la dimensione del pellet, i requisiti di filtrazione, le condizioni dell'utilità, il layout dell'impianto, lo standard di controllo e un test di accettazione misurabile.
Divulgazione commerciale: Nanhaiya produce linee di pellettizzazione, viti, cilindri e componenti di estrusione collegati in questa guida. La selezione finale dipende dal materiale dell'acquirente, dall'ambito della linea approvata, dall'accordo tecnico e dal test di accettazione.