Notizia

Canna conica bivite: guida completa a specifiche, applicazioni e selezione


Risposta rapida

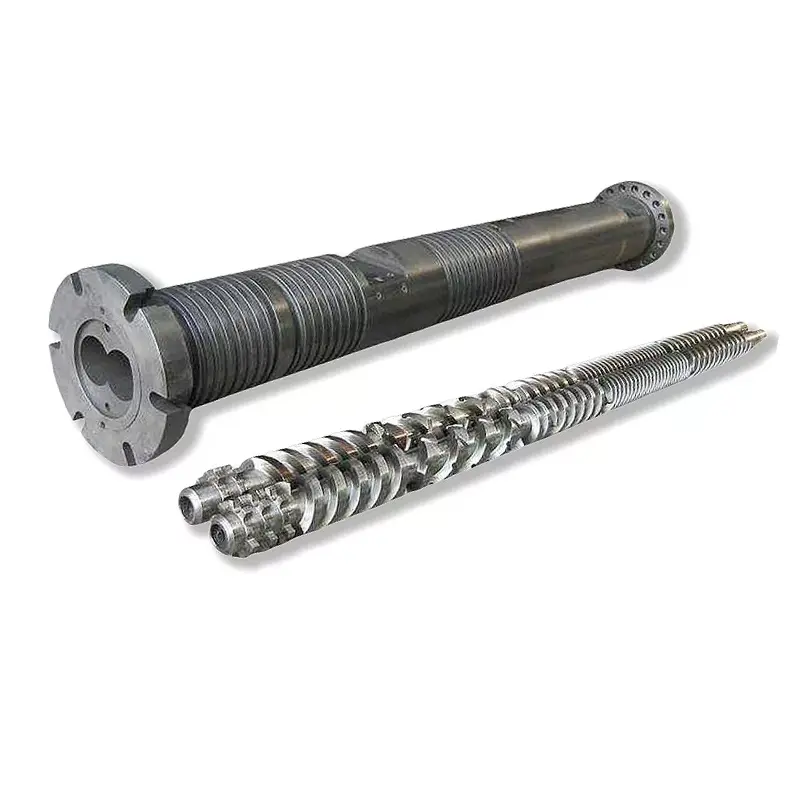
Un cilindro conico a doppia vite è un componente di estrusione conico a doppio foro in cui due viti coniche ruotano all'interno di un cilindro conico corrispondente. La geometria affusolata offre alimentazione potente e compressione elevata in una lunghezza ridotta, motivo per cui ilbivite conica e cannaè la scelta standard per l'estrusione di tubi in PVC, profili, lastre e WPC.

Se gestisci una linea in PVC o legno-plastica, ilCanna conica biviteè una delle parti che determina più direttamente la resa, la qualità della fusione e i costi di esercizio. Scegli la taglia, il materiale o la liquidazione sbagliati e pagherai in termini di usura, rottami e tempi di inattività. Questa guida spiega come funziona un cilindro a vite conico, le specifiche che contano al momento dell'acquisto, come differisce da un cilindro a vite conicoCanna bivite parallelae come selezionarne, installarne e mantenerne uno, scritto dal punto di vista di una fabbrica che lavora queste parti ogni giorno.

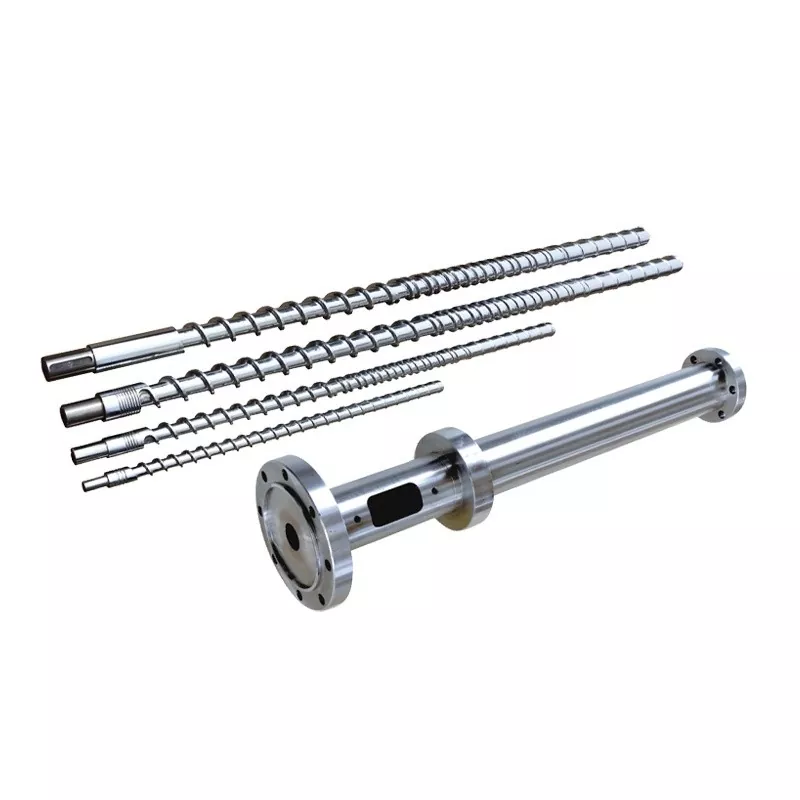
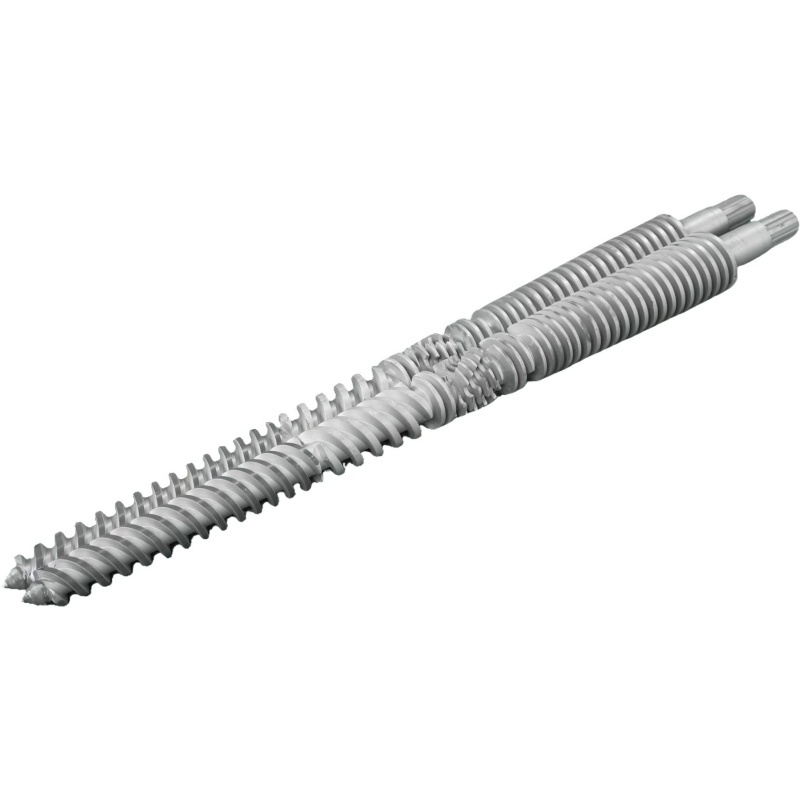
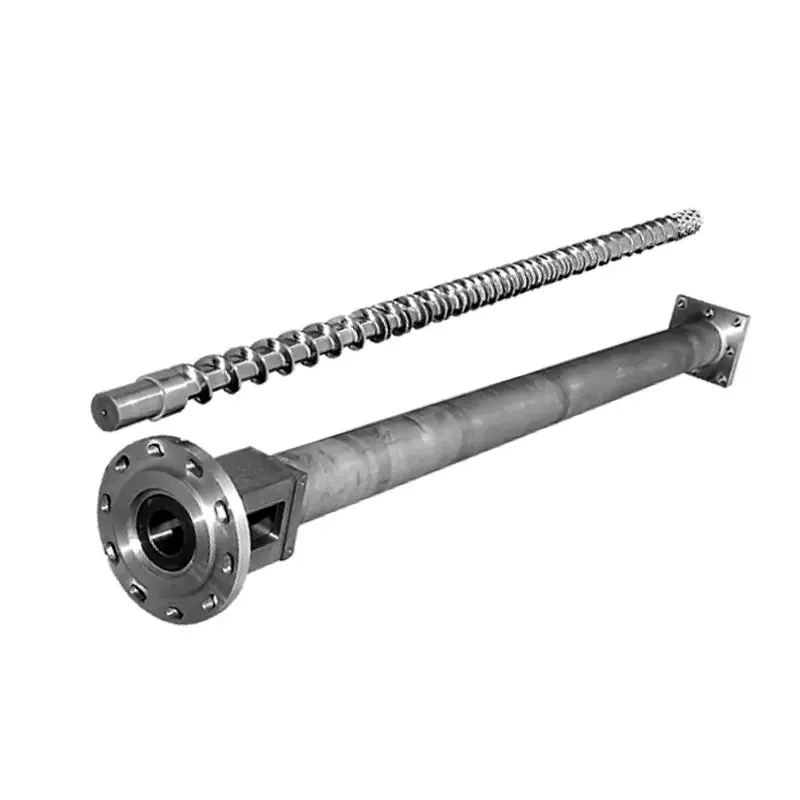
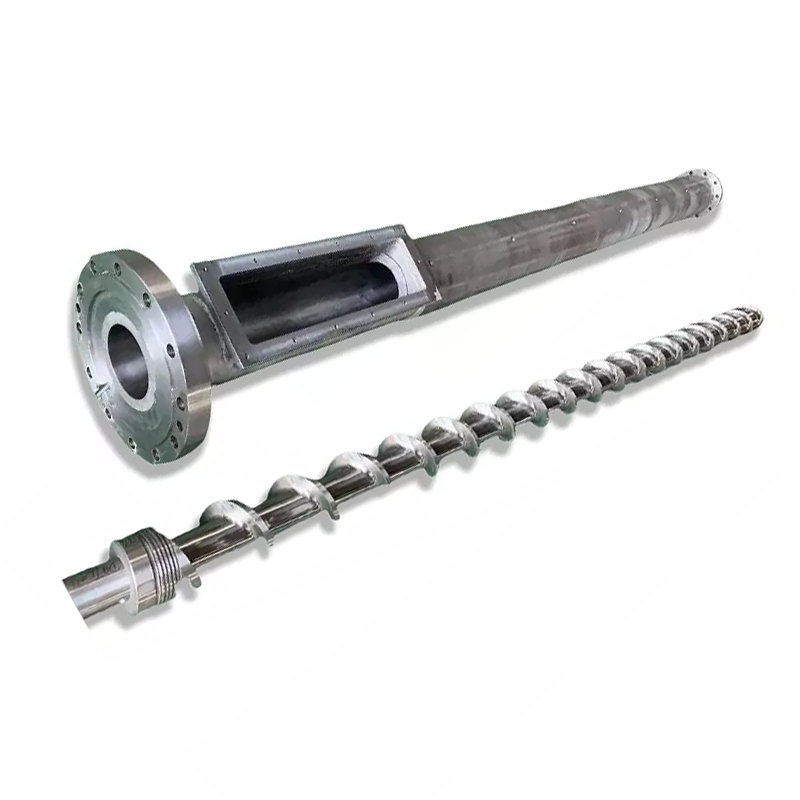
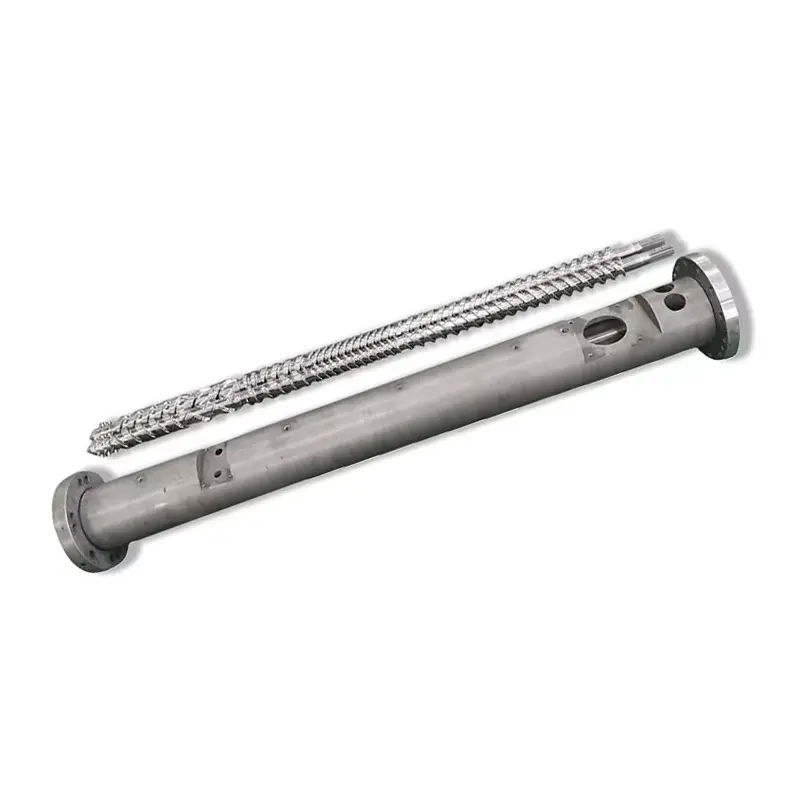
Conical twin screw barrel manufactured by Nanhaiya
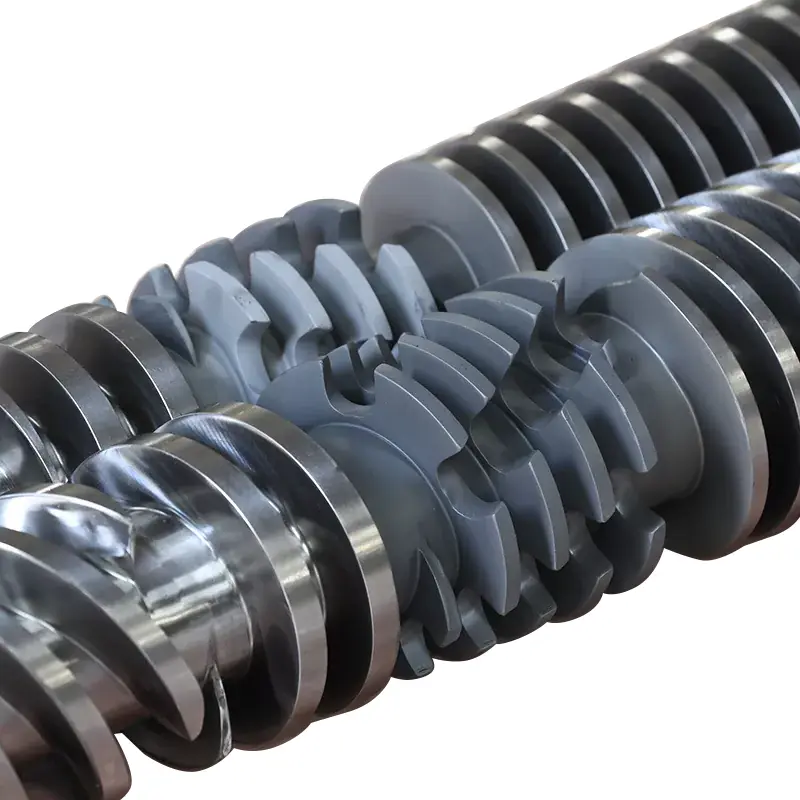
Un set con doppia vite e cilindro conico: i fori conici offrono una compressione di breve durata, ideale per il PVC sensibile al calore.

Come funziona una canna conica bivite

Nell'aestrusore bivite conico, due viti sono affiancate con una leggera angolazione, larghe all'estremità di avanzamento e strette all'estremità della matrice. I fori della canna si rastremano per abbinarli. Quando la materia prima si sposta dalla zona di alimentazione di grande diametro alla zona di dosaggio di piccolo diametro, il volume che si restringe la comprime e la plastifica mentre i voli intersecanti la trasportano e si mescolano. Poiché le due viti ruotano in senso contrario e si ingranano perfettamente, la doppia vite conica e il cilindro agiscono quasi come una pompa volumetrica: un'erogazione costante con un taglio basso e delicato, che protegge i polimeri sensibili al calore come il PVC.

Il processo si articola in tre fasi:

  1. Alimentazione e trasporto— il grande diametro dell'estremità di alimentazione fornisce un grande volume di aspirazione, quindi le miscele di polveri e il materiale a bassa densità apparente (come il PVC miscelato a secco) vengono aspirati in modo affidabile senza creare ponti.
  2. Compressione e plastificazione— la rastremazione riduce il volume del canale lungo la lunghezza, compattando il materiale, espellendo l'aria e sciogliendola attraverso lavoro combinato termico e meccanico.
  3. Misurazione e scarico— la stretta zona di dosaggio crea una pressione stabile e spinge una massa fusa uniforme e omogenea attraverso lo stampo a una velocità controllata.

La canna fa molto più che ospitare le viti. Trasporta le zone di riscaldamento e raffreddamento che mantengono ogni fase alla giusta temperatura. I fusti Nanhaiya utilizzano un design di riscaldamento e raffreddamento multizona (tipicamente zone di alimentazione, compressione e omogeneizzazione) con ventilazione a vuoto opzionale per estrarre umidità e sostanze volatili dalla massa fusa, il che è importante per i composti riempiti e igroscopici.

Specifiche chiave da verificare prima dell'acquisto

Due botti coniche possono sembrare identiche e funzionare in modo molto diverso. Queste sono le specifiche che determinano vestibilità, rendimento e durata: i numeri che dovresti confermare in qualsiasi preventivo.

Articolo specifico Cosa significa Perché è importante
Rapporto diametro Il diametro dell'estremità di alimentazione/della matrice, ad es. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Imposta la classe della macchina e la banda di uscita: deve corrispondere esattamente al modello del tuo estrusore
Rapporto L/D Lunghezza di lavorazione effettiva rispetto al diametro Maggiore lunghezza effettiva = maggiore tempo di permanenza per la fusione completa e il degasaggio
Grado del materiale Acciaio nitrurato 38CrMoAlA, W6Mo5Cr4V2, acciaio in polvere HIP o bimetallico Promuove direttamente la durata all'usura e la resistenza alla corrosione dei composti riempiti/PVC
Trattamento superficiale e durezza Spruzzo di nitrurazione, cromatura, lega bimetallica o carburo di tungsteno Nanhaiya spruzza uno strato di lega con aggiunta di tungsteno per raggiungere62 HRCall'interno della canna rispetto a un tipico 58 HRC
Profondità dello strato di lega Spessore dello strato interno resistente all'usura Lo strato bimetallico di Nanhaiya è di 2,5–3 mm: uno strato più profondo significa una finestra di servizio utilizzabile più lunga
Gioco vite/canna Lo spazio tra la punta del facchino e la parete del foro Troppo grande = perdita di pressione e bassa potenza; uno spazio stretto e preciso mantiene elevata l'efficienza
Tolleranza / rettilineità Precisione di lavorazione del pezzo finito Nanhaiya mantiene le doppie canne coniche fino a ±0,0005 mm per un adattamento coerente e ripetibile
Capacità produttiva (kg/h) Portata nominale per le dimensioni Il numero dell'acquirente finale: abbinalo alla velocità della linea e al prodotto
Nota generale del settore:designazioni di dimensioni coniche come 45/90 o 65/132 (diametro di alimentazione/matrice in mm) sono comuni su tutte le macchine coniche di tipo SJZ, quindi un cilindro specificato in questo modo può spesso essere abbinato a un estrusore esistente. Confermare sempre con un disegno o un campione prima di ordinare. Puoi vedere le dimensioni standard sul nostroCanna conica bivitepagina.

Canna bivite conica o parallela

La domanda più comune che gli acquirenti fanno è se hanno bisogno di un conico o di unCanna bivite parallela. Entrambi sono a doppia vite, entrambi intrecciati, ma la geometria si adatta a lavori diversi. In breve: conico eccelle nell'estrusione diretta di tubi, profili e pannelli in PVC/WPC; il parallelo è più forte per formulazioni di compounding, masterbatch e ad alto contenuto di riempitivo.

Fattore Canna conica a doppia vite Canna bivite parallela
Comportamento alimentare Ampia apertura di alimentazione: migliore aspirazione per polvere a bassa densità apparente Alimentazione più uniforme per mangimi compositi e pellet
Compressione Elevata compressione integrata nella geometria affusolata Compressione più costante lungo un diametro fisso
Calore/taglio Lavorazione più delicata e controllata: ottima per il PVC sensibile al calore Taglio più elevato: migliore per miscelazione e dispersione intensiva
Utilizzo tipico Tubo in PVC, profilo, lamiera, WPC, piastrella in resina Masterbatch, compounding, lavori ad alto contenuto di CaCO₃ e riempiti di vetro
Manutenzione L'usura e il gioco richiedono un attento monitoraggio in corrispondenza del cono Spesso standardizzazione della geometria e sostituzione degli elementi più semplici

Un'utile regola pratica: se il tuo prodotto finaleÈl'estruso (un tubo o una tavola direttamente dallo stampo), un cilindro conico a doppia vite è solitamente lo strumento giusto. Se stai producendo pellet o disperdendo un pacchetto di additivi impegnativo, guarda un cilindro a doppia vite parallela, in particolare il tipo controrotante per carichi di carbonato molto elevati. Non sei sicuro di quale sia adatto alla tua linea? Nostrovite singola, gli intervalli conici e paralleli sono tutti mostrati sulpagina dei prodotti.

Applicazioni comuni

Poiché combina alimentazione potente, compressione elevata e taglio delicato, la doppia vite conica e il cilindro sono il cavallo di battaglia dell'estrusione di PVC rigido e legno-plastica. Funziona meglio per:

  • Tubo in PVC— tubazioni per l'adduzione dell'acqua, lo scarico e le condutture in PVC miscelato a secco.
  • Profilo in PVC— profili per finestre e porte, bordi e finiture.
  • Pannello e foglio in PVC— pannello in espanso, lastra effetto marmo e pannello in espanso libero (vedi nsCanna conica a doppia vite con bordo in PVC).
  • WPC (composito legno-plastica)— decking, pannelli per pareti e profili realizzati con compositi caricati con fibra di legno.
  • Prodotti per piastrelle a base PE e resina— comprese le tegole ondulate in resina e i profili riempiti in PE.
  • Pellettizzazione del PVC— trasformazione del PVC miscelato a secco in granuli per l'uso a valle.
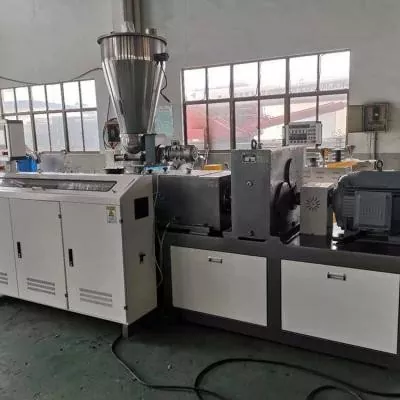
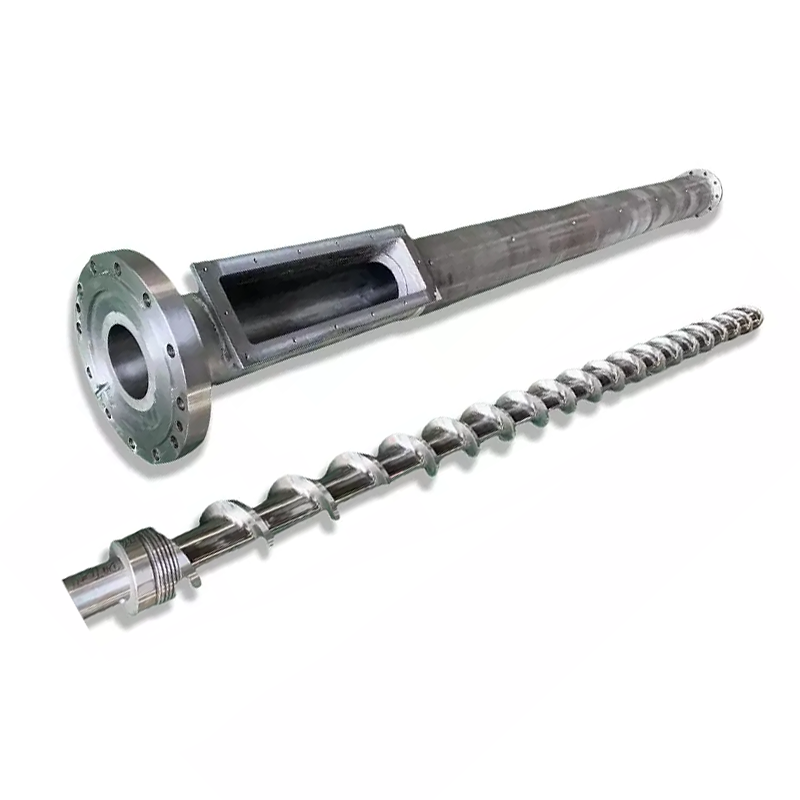
PVC board conical twin screw barrel for foam and marble sheet extrusion
Cilindro conico a doppia vite configurato per l'estrusione di pannelli in PVC e fogli di schiuma.

Come scegliere la canna conica bivite giusta

La selezione si riduce a tre domande: quale materiale stai utilizzando, quale output ti serve e quanto è abrasiva la tua formulazione? Utilizza la matrice seguente come punto di partenza, quindi conferma la dimensione esatta rispetto alla tua macchina.

Il tuo materiale/necessità Configurazione suggerita Scelta della superficie/materiale
Tubo e profilo in PVC rigido Geometria conica standard dimensionata per il tuo estrusore (ad esempio 55/110, 65/132) 38CrMoAlA nitrurato per PVC pulito e a basso riempimento
PVC + riempitivo ad alto contenuto di CaCO₃ Conici con zona di usura rinforzata, oppure a gradini paralleli controrotanti Strato bimetallico/carburo di tungsteno (62 HRC) per abrasione
Composti WPC/fibra di legno Conico con forte ventilazione e protezione dall'usura Bimetallico: la fibra di legno + i riempitivi sono altamente abrasivi
Pannello/foglio in schiuma di PVC Conico sintonizzato per temperatura di fusione controllata e pressione stabile Nitrurato o bimetallico a seconda del livello di riempitivo
Elevato rendimento con lo stesso ingombro Rapporto di diametro maggiore e/o lunghezza effettiva maggiore Adatta la durezza alle ore di funzionamento e al carico di riempitivo

Qualunque sia la risposta, il passo più importante è abbinare la canna alla macchina esistente. Le parti coniche sono effettivamente personalizzate per l'estrusore in cui funzionano, quindi un disegno - o un campione con le dimensioni chiave (diametro di alimentazione/matrice, interasse, lunghezza complessiva e dettagli della flangia) - ci consente di citare una sostituzione esatta piuttosto che una parte "abbastanza vicina". Se ti serve l'intera linea anziché il componente, costruiamo anchemacchine estrusori complete.

Nozioni di base sull'installazione e sul cablaggio

Una canna di precisione funziona solo se installata squadrata, pulita e riscaldata correttamente. I passaggi seguenti costituiscono una panoramica generale: seguire sempre il manuale e le procedure di blocco del costruttore della macchina.

  1. Spegnimento e blocco.Isolare l'unità e tutti i riscaldatori prima di rimuovere il vecchio cilindro. Conferma l'energia zero prima di iniziare.
  2. Pulire le facce di accoppiamento.Rimuovere il vecchio sigillante, il carbonio e le bave dalle flange e dalle superfici di posizionamento in modo che la nuova canna si inserisca senza distorsioni.
  3. Montare e allineare.Montare la canna conica sulla scatola del cambio/alloggiamento di alimentazione, controllando la concentricità e che le viti girino liberamente a mano prima di applicare l'alimentazione.
  4. Cablare le zone del riscaldatore.Ricollegare i riscaldatori a fascia e il raffreddamento per zona (alimentazione → compressione → misurazione) e associare ciascuna termocoppia al canale corretto del controller in modo che nessuna zona venga cablata.
  5. Imposta un profilo di immersione.Porta lentamente la canna alla temperatura e lasciala in ammollo in modo che l'acciaio e la fusione si equilibrino prima di avviare le viti: l'avvio a freddo rischia di danneggiare la coppia.
Punta della zona riscaldante:mantenere la zona di alimentazione più fresca e aumentare la temperatura verso lo stampo. Le zone irregolari o mappate erroneamente sono una delle cause più comuni di ondate e strisce nere: vale la pena ricontrollarle dopo ogni cambio di canna.

Risoluzione dei problemi e usura

La maggior parte dei problemi relativi ai fusti conici si manifestano come uscita instabile, surriscaldamento o prodotto degradato. Utilizza questa tabella per passare rapidamente dal sintomo alla probabile causa da risolvere.

Sintomo Probabile causa Aggiustare
L'uscita fluttua / aumenta Incoerenza dell'alimentazione, alette usurate o deriva della temperatura Controllare l'alimentazione, verificare le temperature della zona, misurare il gioco vite/cilindro
Surriscaldamento Squilibrio del riscaldatore, attrito eccessivo o raffreddamento bloccato Ispezionare ogni zona e circuito di raffreddamento; rimappare le termocoppie
Scarsa plastificazione Impostazione errata della vite o foro della canna usurato Verificare la configurazione; verificare la maggiore distanza dall'usura
Linee/strisce nere Punti morti che trattengono materiale degradato o foro rigato Spurgare e pulire accuratamente; ispezionare il foro e la superficie della vite
Usura eccessiva/rapida Riempitivo abrasivo, scarsa manutenzione o durezza inferiore alle specifiche Aggiornamento a una canna bimetallica/carburo di tungsteno; stringere la manutenzione

L'usura è normale: l'obiettivo è renderla lenta e prevedibile. I riempitivi abrasivi (CaCO₃, fibra di legno, vetro) attaccano la canna e fuggono più velocemente, motivo per cui uno strato interno più profondo e più duro si ripaga da solo. Una superficie con aggiunta di tungsteno da 62 HRC dura più a lungo contro questi composti rispetto a una finitura standard da 58 HRC, allungando l'intervallo tra le ricostruzioni.

Lista di controllo per la manutenzione

Controlli brevi e regolari prevengono costosi guasti. Inseriscili nella tua routine:

Intervallo Controllo Azione
Ogni turno Temperature e ampere di zona Letture del registro; indagare su eventuali scostamenti rispetto alla linea di base
Settimanale Qualità di fusione e finitura superficiale Controlla nuove striature, gel o cambiamenti di output
Mensile Spurgo e controllo visivo del foro/della vite Pulire i punti morti; cercare rigature o scolorimento
Trimestrale Gioco vite/canna Misurare il divario; confrontare con le specifiche per monitorare il tasso di usura
Secondo necessità Integrità del riscaldatore e della termocoppia Sostituire i cinturini/sensori guasti prima che causino un prodotto difettoso

Domande frequenti

Cos'è una canna conica bivite?

Si tratta di un componente di estrusione a doppio foro conico in cui due viti coniche ruotano all'interno di un cilindro conico corrispondente. Il cono comprime e plastifica il materiale su una breve lunghezza, rendendo il cilindro a vite conico ideale per l'estrusione di tubi in PVC, profili, lastre e WPC.

Per quali materiali è meglio utilizzarlo?

PVC rigido (tubi, profili, pannelli e lastre), compositi legno-plastica, profili a base PE e piastrelle in resina, oltre alla pellettizzazione in PVC. Gestisce particolarmente bene le polveri a miscela secca a bassa densità grazie all'ampia presa di alimentazione.

In cosa differisce da una canna bivite parallela?

Un cilindro conico si rastrema e crea un'elevata compressione con un taglio delicato, adatto all'estrusione diretta di PVC/WPC. UNCanna bivite parallelamantiene un diametro costante e un taglio più elevato, adatto a formulazioni di compounding, masterbatch e ad alto contenuto di riempitivo.

Qual è lo spazio tipico tra vite e canna?

La distanza è il piccolo spazio tra la punta del facchino e la parete del foro. È impostato in modo preciso e preciso su una parte nuova; poiché si apre per usura, rendimento e caduta di pressione. Misurarlo periodicamente è il modo più chiaro per monitorare l'usura della canna.

Come si installa un cilindro conico a doppia vite?

Spegnere e bloccare, pulire le superfici di accoppiamento, montare e allineare in modo che le viti girino liberamente, collegare correttamente ciascuna zona del riscaldatore e termocoppia, quindi portare lentamente il cilindro alla temperatura e immergerlo prima di avviare le viti.

Quali sono le cause dell'usura nelle canne coniche bivite?

Principalmente riempitivi abrasivi come carbonato di calcio, fibra di legno e vetro, aggravati dalla corrosione dovuta alla lavorazione del PVC, scarsa manutenzione e durezza sotto specificata. Uno strato bimetallico o di carburo di tungsteno più profondo resiste molto meglio a tutti e tre.

Con quale frequenza è necessario ispezionare o sostituire la canna?

Effettuare controlli visivi e di eliminazione mensilmente e misurare la clearance trimestralmente. I tempi di sostituzione dipendono dal carico del riempitivo e dalle ore di funzionamento: monitora la tendenza all'usura anziché attendere un guasto e ricostruisci o sostituisci una volta che il gioco supera le specifiche.

Come scelgo la dimensione giusta per la mia linea di estrusione?

Abbina il rapporto del diametro e la lunghezza al modello del tuo estrusore e all'output target, quindi scegli un trattamento superficiale in base a quanto è abrasiva la tua formulazione. Invia un disegno o un campione con le dimensioni chiave in modo che la canna si adatti perfettamente, non con un'approssimazione.

Hai bisogno di una canna conica bivite adatta alla tua macchina?

Inviaci il tuo disegno - o un campione con le dimensioni chiave - e i nostri ingegneri specificheranno una doppia vite conica e un cilindro perfettamente adatti con la giusta durezza per il tuo materiale. Grazie alla lavorazione interna di nitrurazione, bimetallica e al carburo di tungsteno, costruiamo parti che raggiungono i 62 HRC all'interno del foro per una lunga durata.

Ottieni un preventivo entro 12 ore →
Nanhaiya (Zhoushan) Plastic Machinery · Oltre 500 clienti globali ·separare, gemello conico & gemello parallelobotti a vite
Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare