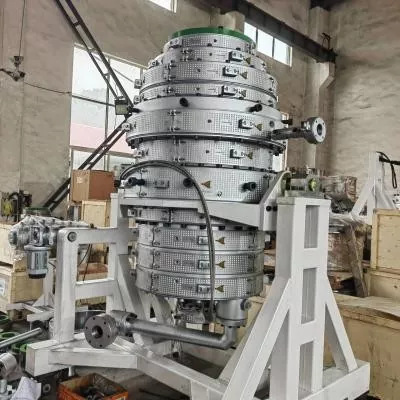
Una testa portapettini per tubi deve adattarsi a un diametro superiore a quello nominale. Deve corrispondere al polimero, alla formulazione, allo standard del tubo, all'output, alla connessione dell'estrusore, al sistema di calibrazione e al modo in cui gli operatori cambiano le dimensioni. Questa guida trasforma questi input in una specifica di acquisto per la produzione di tubi in PVC, PE, CPVC, PP e PPR.


Per acquistare untesta per estrusione tubi, invia al fornitore cinque set di dati abbinati: il materiale e la formulazione; lo standard del tubo, il diametro e la gamma delle pareti; produzione e velocità della linea; la flangia dell'estrusore e l'interfaccia di ingresso del materiale fuso; e il sistema di calibratura, vuoto, raffreddamento e trasporto a valle. Una richiesta che fornisce solo "Tubo in PVC, 110 mm" non è pronta per la progettazione.
Il punto contrattuale più importante è la condizione di accettazione. Indicare il materiale di produzione effettivo, le dimensioni del tubo, l'uscita stabile, la velocità della linea, la configurazione del riscaldamento e del sensore, la variazione consentita della parete, il diametro esterno, l'ovalità, le condizioni della superficie e i test del prodotto richiesti. La testa della filiera modella l'hot melt, ma non può da sola garantire il tubo finale raffreddato.
La prima decisione non è il diametro della matrice
La prima decisione riguarda la dotazione di produzione. Una testa può gestire un gruppo di dimensioni vicine con matrici e mandrini intercambiabili. Una gamma di dimensioni molto ampia può produrre compromessi in termini di portata, tempo di permanenza, regolazione, pressione di prevalenza e lavoro di cambio. La gamma corretta dipende dal materiale e dalla velocità, non solo da quali inserti possono fisicamente adattarsi all'interno del corpo.
Dividiamo ogni indagine in tre confini. Il confine del prodotto copre il materiale del tubo, lo standard, il diametro e la parete. Il confine del processo copre potenza, velocità, temperatura e pressione. Il confine meccanico copre la flangia, la linea centrale, i riscaldatori, i sensori, il sollevamento e la posizione a valle.
| Ingresso dell'acquirente | Perché cambia la testa della filiera | Prove da inviare |
|---|---|---|
| Polimero e formula completa | Modifica la viscosità, la sensibilità al calore, lo scivolamento, l'usura, il rischio di corrosione, il limite del tempo di permanenza e il metodo di pulizia | Scheda tecnica grado resina, percentuali di formulazione e campione |
| Norma e applicazione dei tubi | Definisce il prodotto finito che la linea deve produrre e testare | Numero esatto della norma, edizione, mercato e disegno interno |
| OD, muro, SDR o intervallo di pianificazione | Imposta l'area del flusso anulare, la famiglia di utensili e la gamma pratica di parti di ricambio | Tabella taglie con prodotti minimi, normali e massimi |
| Produzione netta e velocità della linea | Modifica la velocità del flusso, la pressione, il carico di riscaldamento, il tempo di permanenza e la domanda di raffreddamento a valle | Kg/h vendibili stabili per ciascuna pezzatura critica |
| Interfaccia estrusore e adattatore | Determina la geometria dell'ingresso, la disposizione dei bulloni, il registro, la tenuta, l'altezza centrale e il supporto | Disegno controllato più foto misurate della macchina esistente |
| Sistema di calibrazione e raffreddamento | Influisce sul prelievo, sul diametro esterno finale, sull'ovalità, sulla distribuzione delle pareti e sul comportamento all'avvio | Disegni del calibratore, dati del serbatoio a vuoto, lunghezza di raffreddamento e posizione di traino |
| Piano di cambio | Determina quali parti sono rimovibili, come sono centrate e con quanta sicurezza gli operatori le maneggiano | Modificare la frequenza, il metodo di pulizia, la capacità della gru e i tempi di inattività previsti |
La nostra visione della fabbrica:non consideriamo il diametro nominale del tubo come una specifica sufficiente per la filiera. Se un acquirente ci fornisce solo il nome della resina e il diametro esterno, chiediamo la serie della parete, la formula, l'output, l'interfaccia dell'estrusore e il metodo di dimensionamento prima di fissare il percorso del flusso. Un preventivo rapido basato sugli input mancanti di solito sposta le domande senza risposta nella messa in servizio.



Inizia con lo standard del tubo finito
Una testa portapettini è un utensile di produzione. Non è una certificazione delle tubazioni. L'acquirente deve identificare l'esatta norma ed edizione del prodotto, mentre il fornitore deve tradurre l'involucro del tubo in un percorso di flusso, un set di strumenti e un metodo di regolazione. La conformità finale è comprovata sul tubo finito mediante i test richiesti per il suo mercato e applicazione.
Per i comuni progetti di condotte idriche, sono disponibili tre riferimenti ufficiali utiliISO 1452-2:2009 per tubi in PVC-U, ISO 4427-2:2019 per tubi in PEEISO 15874-2:2013 per tubi in PP utilizzati negli impianti di acqua calda e fredda. Verificare l'edizione attuale, le modifiche e l'adozione nazionale in fase di redazione del contratto.
| Famiglia di tubi | Riferimento ufficiale di partenza | Informazioni di cui la richiesta di offerta della filiera ha ancora bisogno |
|---|---|---|
| Tubo di pressione in PVC-U | ISO 1452-2 o l'equivalente nazionale richiesto | Formula di miscelazione a secco di PVC, serie di tubi, diametro esterno nominale, tabella a muro, tolleranza per prese, uscita, velocità della linea e requisiti di superficie |
| Tubo di pressione in PE | ISO 4427-2 o l'equivalente nazionale richiesto | Composto PE esatto, gamma SDR, gamma OD, costruzione solida o coestrusa, disposizione a strisce o strati, sistema di uscita e raffreddamento |
| Tubo acqua calda e fredda in PP o PPR | ISO 15874-2 o l'equivalente nazionale richiesto | Grado PP esatto, classe dimensionale del tubo, applicazione di servizio, struttura dello strato, gamma di diametri e pareti, rendimento e metodo di calibrazione |
| Condotto elettrico o tubazione industriale | Specifiche nazionali, di settore o del cliente applicabili dell'acquirente | Formula del materiale, rigidità o target funzionale, geometria, colore, stampa o striscia, piano di prova e difetti superficiali consentiti |
Non scrivere "secondo lo standard internazionale" nella richiesta di offerta.Assegnare un nome al documento, alla parte, all'edizione e all'adozione locale. Quindi allega il disegno del tubo finito e il piano di ispezione. Dimensioni nominali simili possono avere gamme di pareti, condizioni di prova e requisiti di identificazione diversi.
Un'altra separazione è importante. L'approvazione dell'acqua potabile riguarda il prodotto finito delle tubazioni e i relativi materiali bagnati. Ordinare una testa portafiliera a Nanhaiya non trasferisce l'approvazione per l'acqua potabile al tubo dell'acquirente. L'approvazione della resina, il controllo dei composti, i registri di produzione e la certificazione di terze parti rimangono parte del sistema di conformità del produttore di tubi.
Specificare la formula effettiva, non solo PVC o PE
Quello di Nanhaiyatesta per estrusione tubiè offerto per PVC con additivi, PE, CPVC e PP. Questi nomi definiscono le famiglie di materiali. Non ci dicono la viscosità del fuso, il caricamento del riempitivo, il sistema stabilizzante, il contenuto riciclato, la finestra di lavorazione o la tendenza alla placcatura.
Per il PVC, inviare la ricetta completa della miscela secca in base al peso e alle condizioni di miscelazione. Il livello di carbonato di calcio e il trattamento delle particelle, il bilanciamento del lubrificante, il sistema stabilizzante, il modificatore di impatto, il coadiuvante di lavorazione, il pigmento e la percentuale di rilavorazione possono tutti modificare l'aspetto della parete, la pressione della testa e il comportamento dei depositi.
Per PE o PPR, inviare l'esatto grado del composto e la scheda tecnica del fornitore attuale. Includere le informazioni sul flusso di massa o sulla viscosità pubblicate per quel grado, densità, additivi, sistema di nerofumo o colore, limite di rimacinato e se le strisce identificative o gli strati funzionali sono coestrusi.
PVC e CPVC
La storia del calore e il tempo di residenza meritano molta attenzione. Il percorso del flusso dovrebbe evitare inutili intasamenti e il piano di riscaldamento deve supportare l’avvio e la pulizia controllati. Le modifiche alla formula dovrebbero essere comunicate prima della produzione.
PE
Grado, forza di fusione, rendimento e capacità di raffreddamento agiscono insieme. Una testa in PE ad alto rendimento necessita di un flusso circonferenziale stabile e di un sistema di dimensionamento appropriato, non semplicemente di uno spazio anulare più ampio.
PP e PPR
Indicare l'esatto prodotto in resina e servizio. I tubi dell'acqua calda e fredda, i tubi industriali e le costruzioni multistrato possono richiedere diverse condizioni di attrezzatura, raffreddamento e accettazione.
La nostra visione della fabbrica:quando un team di produzione cambia riempitivo, tipo di resina o percentuale di riciclato dopo l'approvazione dell'attrezzatura, lo stampo non è diventato improvvisamente impreciso. L'input del processo è cambiato. Registriamo la formulazione di riferimento sull'accordo tecnico in modo che la futura risoluzione dei problemi parta da una condizione nota.

L'apertura della matrice non corrisponde alla dimensione finale del tubo
Una fusione anulare calda non lascia lo stampo e rimane fissata geometricamente. Potrebbe gonfiarsi all'uscita, abbassarsi durante il traino, entrare in contatto con il calibratore, restringersi durante il raffreddamento e continuare a cambiare man mano che la sua temperatura si stabilizza. Questo è il motivo per cui un tubo nominale da 110 mm non utilizza automaticamente un'apertura della matrice da 110 mm.
Il risultato finale deriva da un sistema: potenza dell'estrusore, temperatura e pressione del materiale fuso, geometria della matrice e del mandrino, bilancio termico circonferenziale, centraggio, percorso dell'aria, calibratore, vuoto, raffreddamento e velocità di trasporto. Se queste parti vengono acquistate da fornitori diversi, l'acquirente deve assegnare un disegno di interfaccia controllata e una matrice di responsabilità di accettazione.
| Elemento di controllo | Ciò che influenza direttamente | Ciò che non può dimostrare da solo |
|---|---|---|
| Percorso del flusso della matrice e del mandrino | Distribuzione anulare del fuso, perdita di pressione, comportamento di residenza e forma iniziale del tubo | Prestazioni finali di diametro esterno freddo, parete, ovalizzazione o pressione |
| Regolazione centraggio mandrino | Spazio circonferenziale iniziale e correzione della distribuzione della parete | Un risultato stabile quando la temperatura, il flusso o l'allineamento a valle continuano a variare |
| Disposizione della zona riscaldatore | Controllo termico attorno e lungo la testa | La temperatura di fusione effettiva senza un metodo di misurazione definito |
| Calibratore e serbatoio da vuoto | Dimensionamento esterno, raffreddamento anticipato e supporto della forma | Parete uniforme quando il tubo di fusione in entrata è instabile |
| Sistema di raffreddamento | Velocità di solidificazione, stabilità dimensionale e rimozione del calore residuo | Buona geometria quando la temperatura o il flusso dell'acqua non sono controllati |
| Traino | Velocità della linea, prelievo e stabilità di trasporto | Correggere le dimensioni quando l'estrattore è disallineato o la velocità fluttua |
Regola di dimensionamento utile:specificare il tubo più piccolo e quello più grande, ma progettare attorno agli angoli operativi difficili. Si tratta spesso del tubo più grande ad alto rendimento, della parete più sottile ad alta velocità della linea, di una dimensione ridotta a basso rendimento che aumenta il tempo di permanenza e del prodotto con i requisiti di parete o superficie più stretti.


Nanhaiya offre mandrini regolabili, opzioni di canali di raffreddamento e rivestimenti sostituibili sulla sua gamma di teste per tubi. Usa queste opzioni per un motivo definito. La regolazione è utile quando gli operatori dispongono di un metodo di centratura ripetibile. I componenti soggetti ad usura sostituibili sono utili quando la loro portata, quantità di ricambio e procedura di sostituzione sono chiari.
Bloccare l'interfaccia dell'estrusore prima dell'inizio della lavorazione
Una matrice per tubi può avere un eccellente percorso del flusso interno e tuttavia non riuscire a installarsi perché sono stati presupposti l'ingresso, il registro, la disposizione dei bulloni, la guarnizione o l'altezza centrale. I progetti di sostituzione sono particolarmente vulnerabili perché i disegni macchina potrebbero essere vecchi, modificati o non disponibili.
Preferiamo tre forme di prova: il disegno originale controllato, misurazioni fresche e foto chiare con riferimento in scala. Se i tre non sono d'accordo, risolvere il conflitto prima che venga rilasciato il disegno di fabbricazione.
- Marca, modello e configurazione dell'estrusore
- Diametro della vite e campo di potenza nominale
- Disegno della flangia di scarico o adattatore
- Registrare diametro, profondità e tolleranza
- Quantità di bulloni, filettatura, circonferenza primitiva e orientamento
- Geometria della faccia di tenuta e metodo della guarnizione
- Diametro di ingresso del materiale fuso e lunghezza di transizione
- Piastra interruttore o interfaccia schermo richiesta
- Dimensioni e posizione della porta del sensore di pressione
- Tipo e inserimento del sensore della temperatura di fusione
- Tensione, frequenza, alimentazione e connettori del riscaldatore
- Compatibilità del tipo di termocoppia e del controller
- Altezza del centro della testa portafiliera e direzione del flusso
- Telaio di supporto, ruote, binari o punti di sollevamento
- Spazio disponibile per installazione e manutenzione
- Distanza dal calibratore e riferimento di allineamento
Nanhaiya produce personalizzabiliflange della cannae componenti della testa della filiera, in modo che l'adattatore possa essere discusso con la testa invece che lasciato come sorpresa di installazione. Per un progetto di linea completo, allineare l'interfaccia della fustella con quella selezionatamacchina per estrusione di plastica, controlli e apparecchiature a valle.
La nostra visione della fabbrica:una foto scattata con il cellulare di una flangia ci aiuta a comprendere il layout, ma non definisce un cerchio di bulloni o un adattamento del registro. Usiamo la foto per trovare domande. Usiamo un disegno firmato per tagliare il metallo. Questa distinzione impedisce che un piccolo errore nell'interfaccia ritardi un'intera installazione.


Scegli la costruzione in base al materiale e al compito di pulizia
La testa portapettini dedicata di Nanhaiya utilizza acciaio legato ad alta resistenza con superfici temprate ed è prodotta mediante lavorazione CNC di precisione e trattamento termico. È generaletesta dell'estrusoreLa pagina elenca 38CrMoAl, nitrurazione e una durezza superficiale da HV950 a HV1000.
Tali valori sono dati iniziali utili, ma la specifica approvata dovrebbe comunque identificare l'esatto materiale del componente, l'ambito del trattamento, il criterio di durezza finita, la finitura della superficie di flusso, l'ispezione dimensionale e qualsiasi requisito di corrosione. Un valore di durezza su un componente non deve essere copiato su ogni elemento di fissaggio, copertura del riscaldatore o parte strutturale.
| Condizioni di servizio | Preoccupazione per gli appalti | Cosa definire nel preventivo |
|---|---|---|
| PVC riempito | Carica minerale abrasiva, depositi e frequenza di pulizia | Formula, livello di riempimento, materiale e trattamento dei componenti a contatto con il fluido, ambito di usura sostituibile e metodo di pulizia |
| CPVC o composto sensibile al calore | Storia termica, hold-up e degrado dei materiali | Finestra di elaborazione, concetto del percorso del flusso, zone di riscaldamento, punti sensore, procedura di avvio e arresto |
| PE nero carbone | Distribuzione stabile, qualità della superficie e lunghe tirature | Grado del composto, gamma di potenza, finestra di pressione, disposizione del riscaldatore e accesso per la pulizia |
| Contenuti riciclati | Contaminazione, variazione di viscosità e particelle abrasive | Origine, percentuale massima, piano di filtrazione, campione, variazione prevista e limiti di accettazione |
| Frequenti cambi di colore | Rapina, accesso, movimentazione di pezzi di ricambio e rottami | Sequenza colori, materiale per la pulizia, tempo di cambio consentito, procedura di spurgo e parti rimovibili |
Più difficile non è una strategia materiale completa.La durezza superficiale, la profondità della cassa, la tenacità del substrato, il comportamento alla corrosione, la finitura e il metodo di riparazione devono essere adatti al componente e al processo. Chiedere al fornitore di elencare cosa viene trattato, come viene verificato e quale registro di ispezione viene fornito con l'ordine.


Recensione di Nanhaiyaattrezzature di produzione, certificatiEservizio tecnicodurante la qualificazione dei fornitori. La guida all'installazione e la consulenza sulla manutenzione a lungo termine possono essere incluse nell'ambito del supporto concordato.
Rendi il cambio taglia parte del calcolo dell'acquisto
Un prezzo inferiore per gli utensili può essere costoso se ogni modifica impegna una gru, danneggia i riscaldatori o richiede ripetuti tentativi ed errori di centratura. Chiedi come vengono rimossi lo stampo e il mandrino, dove vengono posizionate le parti calde, quali elementi di fissaggio vengono maneggiati, come viene ripristinato l'allineamento e quali guarnizioni o materiali di consumo vengono sostituiti.
| Domanda di cambio | Perché l'acquirente dovrebbe interessarsene | Produzione del contratto |
|---|---|---|
| Quali taglie condividono lo stesso corpo? | Mostra il numero reale di teste e set di parti di ricambio | Matrice di compatibilità per diametro esterno del tubo, gamma di pareti e materiale |
| Cosa deve raffreddarsi prima della rimozione? | Influisce sui tempi di inattività e sulla sicurezza di movimentazione | Procedura scritta sulla temperatura e sulla manipolazione |
| Come vengono centrati la matrice e il mandrino? | Influisce sugli scarti di avvio e sulla correzione del muro | Schema di regolazione, posizioni di riferimento e allenamento |
| Quali strumenti e dispositivi di sollevamento sono necessari? | Impedisce manipolazioni improvvisate non sicure | Elenco degli strumenti, pesi delle parti, punti di sollevamento e disegni delle attrezzature |
| Quali parti sono pezzi di ricambio di routine? | Riduce i tempi di inattività dopo danni a filettatura, guarnizione, riscaldatore o sensore | Elenco dei ricambi consigliati per due anni con prezzi per articolo |
| Come viene pulito il percorso del flusso? | Cambia manodopera, rischio superficiale e scarti che cambiano colore | Strumenti di pulizia, materiali e passaggi di smontaggio approvati |
Per una pianificazione di prodotti misti, calcolare il costo di sostituzione in base alle ore, alla manodopera e agli scarti di avviamento. Se un impianto cambia diverse volte alla settimana tra due dimensioni di tubi distanti, due teste complete possono proteggere più tempo di produzione rispetto a un corpo con molti inserti. Se i cambiamenti non sono frequenti e la portata è compatta, un corpo condiviso può essere sensato.
La nostra visione della fabbrica:chiediamo chi cambierà l'attrezzatura e quali attrezzature di sollevamento sono disponibili. Un progetto che funziona su un banco di assemblaggio pulito può essere scomodo accanto a un estrusore caldo e un serbatoio sottovuoto. L'accesso dell'operatore è un input tecnico, non un dettaglio post-vendita.

Utilizzare i difetti dei tubi per trovare la zona di processo responsabile
Quando un tubo esce dalle specifiche, gli operatori spesso regolano prima la matrice perché i suoi bulloni di centraggio sono visibili. Ciò può migliorare temporaneamente una lettura nascondendo un problema di temperatura, estrusore o a valle. Registrare il difetto attorno alla circonferenza e lungo la lunghezza del tubo prima di apportare diverse modifiche contemporaneamente.
| Difetto osservato | Controlli sulle teste | Controlli a monte e a valle | Lezione d'acquisto |
|---|---|---|---|
| Un lato costantemente più spesso | Centraggio del mandrino, depositi nel percorso del flusso, danni, bilanciamento del riscaldatore e allineamento dell'assieme | Sollevamento dell'estrusore, allineamento del calibratore, distribuzione del vuoto, raffreddamento e allineamento del traino | Richiedono un centraggio accessibile, zone di temperatura e un riferimento di allineamento |
| La parete cambia attorno e lungo il tubo | Regolazione allentata, ciclo termico, pressione instabile o flusso irregolare | Alimentazione, uscita coclea, controllo della velocità della linea, stabilità del vuoto e della temperatura dell'acqua | Accettare una finestra operativa stabile, non una breve serie di misurazioni |
| Lunghe linee superficiali | Contaminazione, deposito, graffio o superficie danneggiata del labbro della trafila | Particelle non fuse, filtrazione, danni al calibratore e segni di manipolazione | Definire gli strumenti di pulizia, il piano di filtraggio, l'ispezione della superficie e gli strumenti di ricambio |
| Striature gialle, marroni o nere | Zone morte, depositi, calore locale eccessivo e tempi di permanenza lunghi | Mangime contaminato, depositi nei fusti, usura delle viti e pratiche di arresto | Rivedere l'intero percorso di fusione e la routine di pulizia prima di copiare la vecchia geometria |
| Alta pressione | Spazio anulare ristretto, bassa temperatura, ostruzione o percorso del flusso inadeguato | Restrizione dello schermo, viscosità del materiale, richiesta di output e condizione del sensore | Indicare il punto di misurazione della pressione e il limite operativo nelle specifiche |
| Ovalizzazione del tubo | Flusso di uscita irregolare o posizione iniziale del tubo | Usura del calibratore, vuoto, bilanciamento del raffreddamento, supporto e allineamento del traino | L'ovalizzazione finale appartiene al test di accettazione della linea completa |
| Superficie interna ruvida | Finitura del mandrino, depositi, temperatura e comportamento del flusso | Umidità del materiale, dispersione, degradazione e stabilità dell'output | Includere i criteri relativi alla superficie interna ed esterna nell'approvazione del campione |
Regola del cambio singolo:registrare la linea di base, modificare una variabile controllata, attendere che il materiale attraversi la linea, contrassegnare il tubo interessato e misurare nuovamente. La regolazione casuale delle temperature, della centratura, del vuoto e del traino allo stesso tempo distrugge le prove necessarie per identificare la causa.
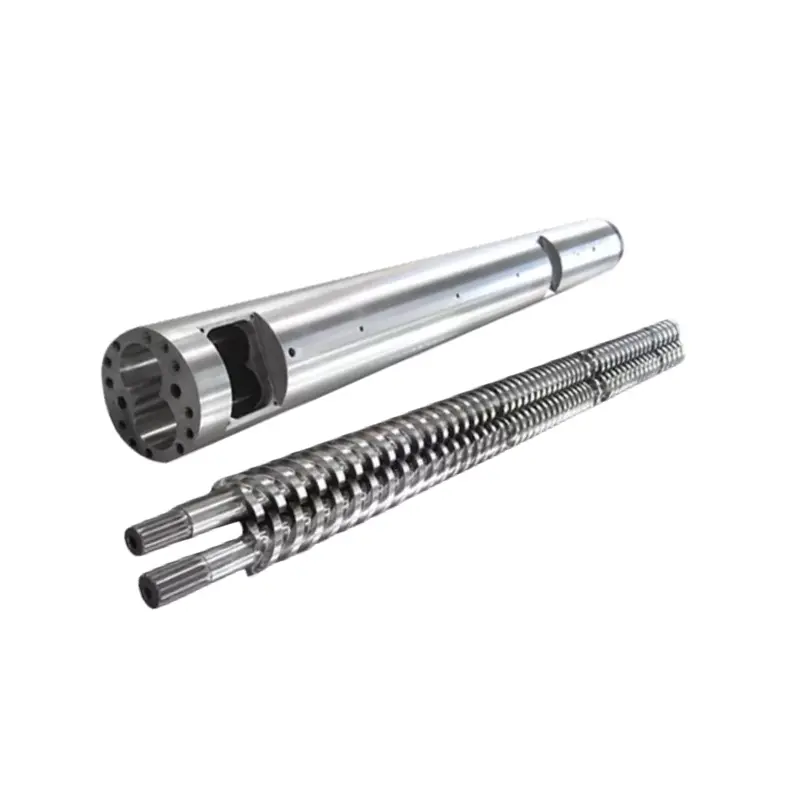
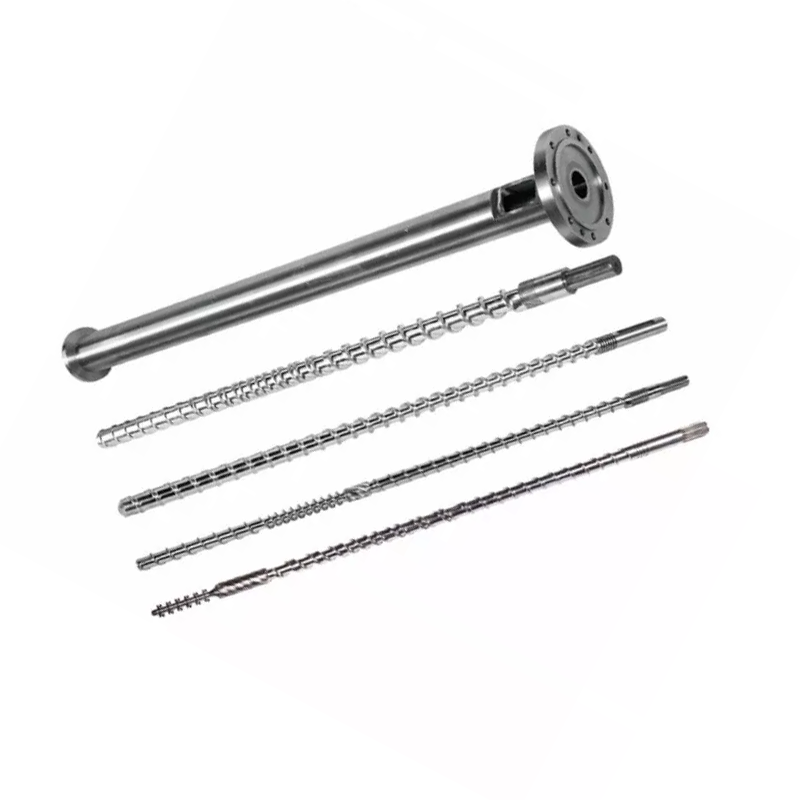
Se la pressione di uscita o di fusione è instabile prima della testa, ispezionare anche la vite e il cilindro. Forniture NanhaiyaViti singole per tubi in PVC, Cilindri a vite paralleli per tubi in PVCECanne bivite coniche in tubo PVC. La matrice non deve essere riprogettata per compensare una sezione di plastificazione usurata o non idonea.

Lista di controllo RFQ della testa per estrusione di tubi
Una richiesta di offerta completa consente all'acquirente di confrontare l'ambito tecnico invece di confrontare un prezzo base basso con un preventivo inclusivo. Inserisci i seguenti elementi in un unico pacchetto con revisione controllata.
- Identificare i prodotti.Elencare ogni diametro esterno del tubo, gamma di pareti, SDR o pianificazione, costruzione a strati, colore e applicazione. Segna il prodotto normale e la taglia più difficile.
- Dai un nome allo standard.Fornire lo standard esatto, la parte, l'edizione, l'adozione nazionale e il disegno interno. Allegare il piano di ispezione del tubo finito.
- Divulgare il materiale.Fornire la formula completa del PVC o il grado esatto di PE, PP o PPR, additivi, riempitivo, pigmento, contenuto riciclato e schede tecniche dei fornitori.
- Definire il tasso.Fornire la produzione netta vendibile e la velocità della linea per ciascun prodotto critico, oltre alla capacità di raffreddamento disponibile e al normale programma operativo.
- Descrivi l'estrusore.Stato singolo, bivite parallelo o bivite conico; diametro della vite; potenza del motore; pressione e temperatura di fusione normali; disposizione dell'adattatore; e gli attuali limiti del processo.
- Controlla l'interfaccia.Collegare la flangia, il registro, il cerchio dei bulloni, la superficie di tenuta, l'ingresso del materiale fuso, l'altezza centrale, la porta del sensore e i disegni di supporto.
- Specificare i dettagli elettrici.Elencare tensione e frequenza del riscaldatore, tipo di termocoppia, standard del connettore, compatibilità del controller, lunghezza del cavo e requisiti per aree pericolose, se applicabili.
- Mostra la linea a valle.Includere le dimensioni del calibratore, il serbatoio del vuoto, la lunghezza di raffreddamento, la disposizione di spruzzatura o immersione, il tipo di traino, la linea centrale e la distanza dall'uscita dello stampo.
- Scegli l'ambito del passaggio.Elencare i set di parti di ricambio, riscaldatori e sensori di ricambio, guarnizioni, dispositivi di fissaggio, strumenti di movimentazione, rack di stoccaggio e la procedura di cambio dimensione desiderata.
- Definire i documenti.Richiedere disegni di assemblaggio e parti, distinte base, registri dei materiali e dei trattamenti termici, controllo dimensionale, elenco elettrico, istruzioni operative ed elenco dei pezzi di ricambio.
- Scrivi il test di accettazione.Assegnare un nome alla resina, alla formula, alle dimensioni del tubo, alla durata del ciclo, all'output, alla velocità della linea, ai record del processo, al campionamento delle dimensioni e ai criteri di superamento/fallimento.
- Chiarire il supporto.Concordare la guida all'installazione, la responsabilità della messa in servizio, la formazione degli operatori, l'assistenza remota e il confine tra le prestazioni della filiera e della linea completa.
Avviso di sostituzione:uno stampo usurato potrebbe non conservare più le sue dimensioni originali. Misurare l'interfaccia della macchina e un tubo ben mantenuto, trovare eventuali disegni originali e spiegare perché si sta sostituendo la vecchia testa. Copiare ogni dimensione usurata può riprodurre lo stesso problema di flusso o allineamento.
Anche la configurazione della vite deve corrispondere al carico del materiale. Sfoglia Nanhaiyaviti singole, biviti paralleleEcanne coniche a doppia vitequando la richiesta copre l'intera sezione di plastificazione. Per gli accessori e gli strumenti collegati, utilizzare ilgamma di ricambi per estrusione.
Accetta il capo nelle condizioni di produzione che intendi vendere
Il controllo dimensionale dimostra che i componenti fabbricati corrispondono al disegno. Non dimostra come un composto specifico scorrerà attraverso la linea completa. Un valido piano di accettazione è composto da due parti: verifica dei componenti e ciclo di produzione.
| Fase di accettazione | Cosa verificare | Registra da conservare |
|---|---|---|
| Revisione dei documenti | Revisione del disegno approvata, distinta dei materiali, matrice delle parti modificate, elenco di riscaldatori e sensori, manuali e ambito di ricambio | Registro dei documenti firmati |
| Ispezione dei componenti | Interfacce critiche, caratteristiche concentriche, superfici di tenuta, elementi di fissaggio, porte, materiale, trattamento e condizioni visibili della superficie del flusso | Documentazione dimensionale e dei materiali o trattamenti specificati nell'ordine |
| Controllo dell'assemblaggio | Montaggio, orientamento, installazione del riscaldatore, inserimento del sensore, movimento di centraggio, supporto, sollevamento e accesso | Lista di controllo dell'assemblaggio con fotografie |
| Controllo del riscaldamento | Identificazione della zona, risposta del controller, lettura del sensore, assorbimento di corrente e stabilità termica | Mappa delle zone e letture stabilizzate |
| Ciclo di produzione | Materiale concordato, dimensioni del tubo, potenza, velocità della linea, temperatura, pressione di fusione, carico del motore, condizioni di vuoto e raffreddamento | Scheda di processo basata sul tempo e campioni conservati |
| Ispezione dei tubi | OD, parete in più posizioni dell'orologio, ovalità, massa per lunghezza, superficie interna ed esterna, rettilineità e test standard richiesti | Rapporto di ispezione legato alla posizione del campione e al tempo di produzione |
| Operazione di routine | Avviamento, correzione della centratura, arresto normale, smontaggio sicuro o cambio dimensione concordato | Approvazione dell'operatore ed elenco degli elementi aperti |
Quando possibile, utilizzare la formulazione normale dell'acquirente. Se è necessario un materiale sostitutivo, registrare la differenza e limitare ciò che dimostra il test. Un ciclo PE riuscito non convalida una formula PVC e un prodotto a bassa velocità con pareti spesse non dimostra una condizione ad alta velocità con pareti sottili.
La nostra visione della fabbrica:preferiamo una corsa stabile con misurazioni tracciabili rispetto a una breve visualizzazione alla massima potenza. La pressione dovrebbe stabilizzarsi, le letture sulle pareti dovrebbero rimanere controllabili, i riscaldatori non dovrebbero funzionare in modo anomalo e il tubo raffreddato dovrebbe soddisfare l'ispezione concordata. Questo risultato fornisce ad entrambe le parti un utile punto di passaggio di consegne.


Domande frequenti
Quali informazioni sono necessarie per quotare una testa per estrusione tubi?
Inviare il grado e la formula del polimero, lo standard del tubo, la gamma completa di dimensioni e pareti, l'output target e la velocità della linea, il tipo di estrusore, l'ingresso del materiale fuso e il disegno della flangia, la tensione del riscaldatore, i requisiti del sensore, i dettagli sulla calibrazione a valle, le parti di modifica preferite e un piano di accettazione. Foto e disegni misurati del collegamento attuale sono utili anche per progetti di sostituzione.
Una testa portapettini può lavorare con PVC, PE e PPR?
Un corpo esterno condiviso può essere tecnicamente possibile in un progetto strettamente definito, ma PVC, PE e PPR non creano le stesse condizioni di flusso, termiche o dimensionali. Per prima cosa confrontiamo la formulazione completa, la resa, la gamma di dimensioni, i requisiti del percorso di flusso e il metodo di pulizia. Attrezzi separati o una testa separata possono rappresentare la scelta di produzione più sicura.
Il diametro della matrice del tubo è uguale al diametro finale del tubo?
Di solito no. Il tubo caldo cambia dopo aver lasciato la filiera perché il materiale fuso si gonfia, si abbassa, entra nel calibratore e si raffredda. Le dimensioni richieste della matrice e del mandrino devono essere progettate con il materiale, la produzione, la velocità della linea, il dimensionamento del vuoto e il sistema di raffreddamento, anziché copiarle direttamente dalla dimensione nominale del tubo.
La sola testa della filiera può garantire lo spessore e l'ovalizzazione della parete del tubo?
No. La testa della filiera stabilisce la distribuzione anulare del fuso, ma lo spessore finale della parete e l'ovalizzazione dipendono anche dalla stabilità del fuso, dalla centratura, dall'equilibrio della temperatura, dalle condizioni del calibratore, dal vuoto, dal raffreddamento, dall'allineamento del traino e dalla velocità della linea. L'accettazione dovrebbe testare l'intera linea operativa.
Quale materiale utilizza Nanhaiya per le teste di estrusione?
La pagina generale della testa della filiera dell'estrusore di Nanhaiya elenca 38CrMoAl con nitrurazione e durezza superficiale da HV950 a HV1000. La testa dedicata per l'estrusione di tubi è descritta come acciaio legato con superfici temprate. I requisiti relativi al materiale finale, al trattamento termico e alla superficie bagnata devono essere confermati per la resina, gli additivi e il metodo di pulizia nella specifica approvata.
Dovrei acquistare una testa portafiliera con inserti di diverse dimensioni o più teste complete?
Utilizzare parti intercambiabili quando la gamma di dimensioni, la produzione e la routine di pulizia consentono a un corpo di coprire il lavoro senza regolazioni eccessive. Testate separate possono essere utili quando i prodotti differiscono notevolmente in termini di diametro, polimero, resa, struttura degli strati o frequenza di cambio. Confronta il tempo totale di cambio produzione e il rischio di produzione, non solo il prezzo degli utensili.
Come dovrebbe essere accettata una testa per estrusione di tubi?
Inizia con il controllo del disegno, del materiale, del trattamento, del riscaldatore, del sensore, della flangia e del percorso del flusso. Quindi eseguire il materiale di produzione concordato alle dimensioni del tubo, all'uscita e alla velocità della linea specificate. Registrare temperature, pressione di fusione, letture delle pareti attorno alla circonferenza, diametro esterno, ovalità, condizioni della superficie, massa per lunghezza ed eventuali test richiesti dallo standard del tubo target.
Cosa fa sì che un lato della parete di un tubo estruso sia più spesso?
Le possibili cause includono il centraggio errato della matrice o del mandrino, squilibrio della temperatura circonferenziale, flusso di materiale fuso irregolare, depositi o danni nel percorso del flusso, uscita instabile dell'estrusore, disallineamento del calibratore, vuoto o raffreddamento irregolare e disallineamento del traino. Controllare l'andamento prima di utilizzare i bulloni di centraggio per nascondere un problema a valle.
Contenuti tecnici preparati a partire dalle attuali informazioni sui prodotti, sulle attrezzature e sui servizi di Nanhaiya, supportati solo dalle pagine ufficiali degli standard ISO per i tubi. La geometria finale dello stampo, il materiale, il trattamento, le dimensioni e i criteri di accettazione sono definiti dalle specifiche di progetto approvate.