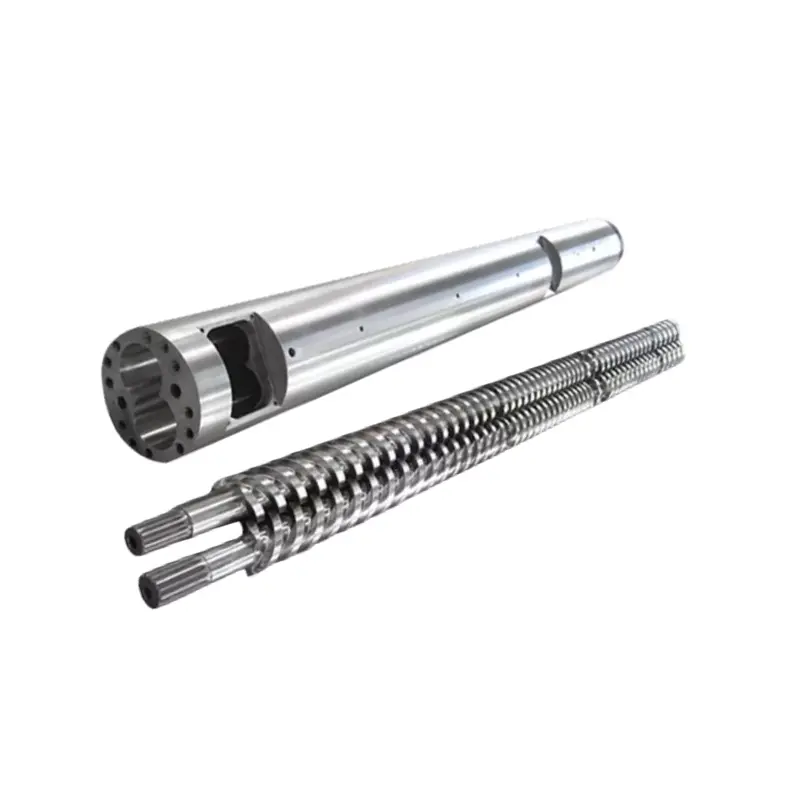
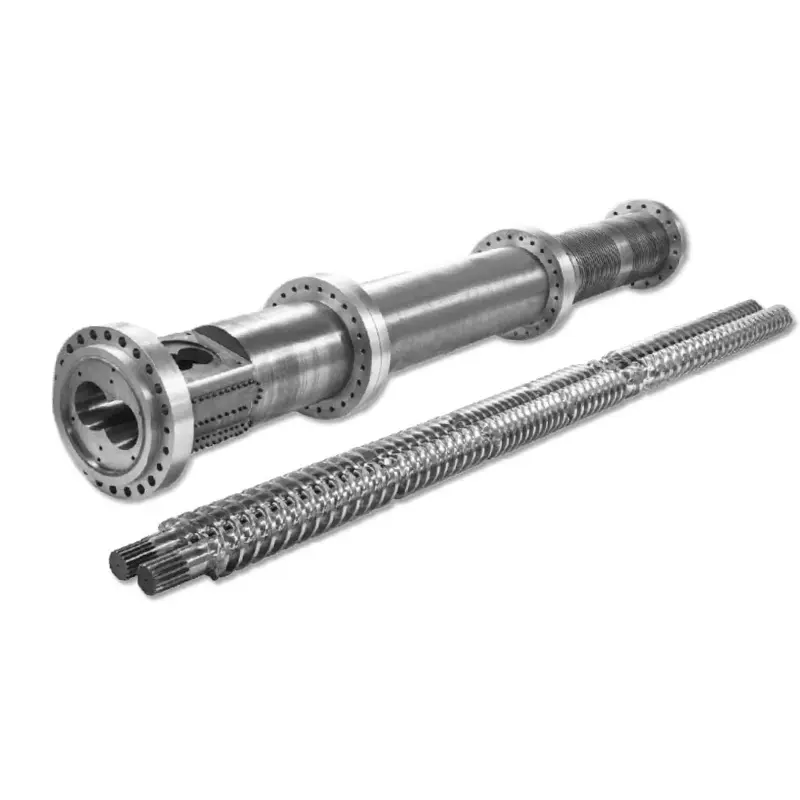
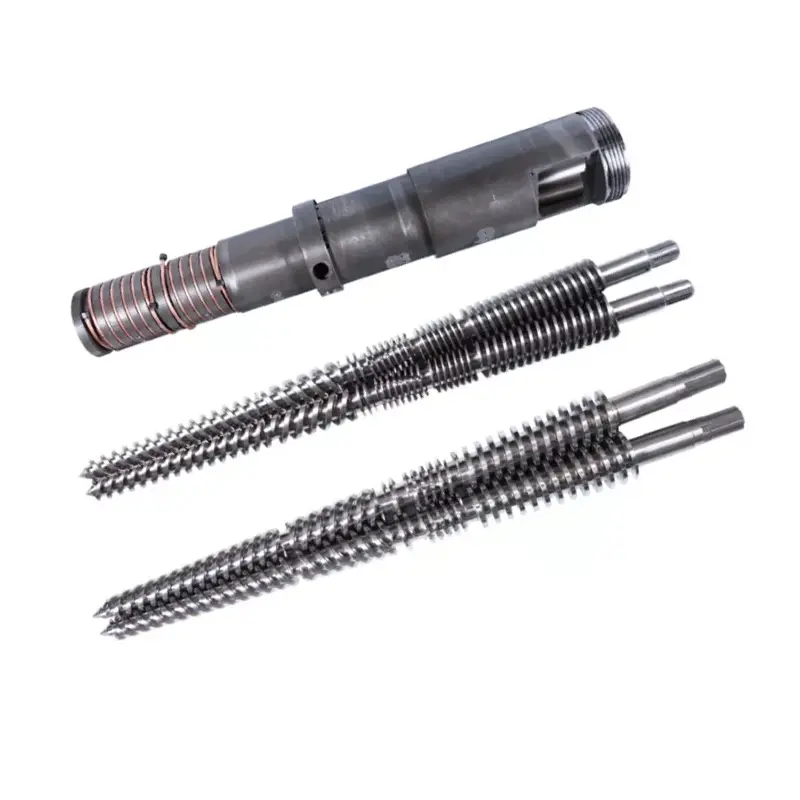
Un set a doppia vite ha più di uno spazio di lavoro. Per prendere una decisione corretta in materia di riparazione o sostituzione, mappare ciascuna vite, ciascun lobo del cilindro, la relazione di ingranamento e le interfacce della macchina sotto un unico riferimento controllato.
Misura l'usura della doppia vite parallela e del cilindro come sistema abbinato. Registrare entrambe le viti nelle stazioni assiali denominate, entrambi i lobi del foro a forma di otto in direzioni definite, il gioco vite-vite, l'interasse, la fasatura e l'adattamento assiale. Confronta la mappa con il disegno approvato. I sintomi possono innescare un'ispezione, ma le misurazioni decidono se sostituire le viti, il cilindro o il set completo.

Una doppia vite parallela non ha un gioco universale
Su una vite singola convenzionale, il gioco diametrale è spesso espresso come diametro interno del barilotto meno diametro esterno della fuga della vite. Il gioco radiale è la metà di questa differenza. Nostroguida per la misurazione dell'usura della vite singolaspiega perché le stazioni assiali e le definizioni devono ancora corrispondere.
Rapporto diametrale locale = dimensione del cilindro corrispondente meno diametro esterno della vite corrispondente
Rapporto radiale locale = rapporto diametrale locale diviso per 2
Questa aritmetica non descrive la geometria completa di un set bivite intersecante.
Una doppia vite parallela aggiunge la seconda vite, una zona di ingranamento, un interasse ed una relazione angolare fasata. La canna ha normalmente un profilo a otto piuttosto che un unico foro rotondo. L'usura può essere diversa anche nei lobi destro e sinistro e sulle facce opposte delle facchini.
Il file di misurazione dovrebbe quindi separare almeno cinque relazioni:
- Il profilo esterno di ciascuna vite al lobo della canna corrispondente.
- Gioco da vite a vite attraverso la regione di interingranamento.
- Distanza centrale e posizione di entrambi i lobi della canna.
- Fasatura rotazionale, manualità e identità della vite sinistra o destra.
- Giochi assiali, superfici reggispinta, distanziali e posizioni finali rilevanti.
La nostra visione della fabbrica:un acquirente che richiede “gioco di 0,3 mm” senza nominare le superfici non ci ha fornito un requisito eseguibile. Chiediamo se quel numero è il gioco diametrale, radiale, intervolo, laterale, di punta o assiale, dove viene misurato e in quali condizioni. Indovinare qui può creare un contatto metallico o lasciare libero il nuovo set.


Conservare l'identità dell'assieme prima di estrarre le viti
Le misure perdono valore se si scambiano le viti sinistra e destra o se il riferimento di fasatura scompare durante la rimozione. Prima di allentare il gruppo, fotografare l'estremità di trasmissione e l'estremità di scarico. Contrassegnare la direzione di visualizzazione utilizzata per descrivere la rotazione, quindi etichettare viti, alberi, distanziali e segni di fasatura.
Registrare se la macchina utilizzaviti corotantiOviti controrotanti. Registrare anche se le viti sono monopezzo o assemblate da elementi. Non dare per scontato che due viti con dimensioni esterne simili condividano la stessa mano, scanalatura, ordine o tempistica.
Utilizzare le istruzioni di rimozione del produttore della macchina e preservare ogni caratteristica di bloccaggio e fasatura. Se non è possibile ruotare la coppia secondo la procedura approvata dopo il riassemblaggio, fermarsi. L'applicazione di una coppia motrice per superare un'interferenza sconosciuta può trasformare un errore di identificazione in un danno.

Costruisci un sistema di coordinate per entrambe le viti ed entrambi i lobi
Pulire i componenti senza rimuovere segni di rigature, perdite di rivestimento o vaiolature. Lasciare che le parti raggiungano una temperatura di ispezione stabile. Stabilire un punto zero in corrispondenza di un'estremità denominata e contrassegnare le stazioni assiali che possono essere ripetute sulla coppia di viti e sul cilindro.
Aggiungi stazioni prima e dopo le modifiche della geometria, le aperture di alimentazione e sfiato, le regioni di miscelazione e l'estremità di creazione della pressione. In ciascuna stazione, identificare la vite sinistra, la vite destra, il lobo sinistro e il lobo destro. Registrare più direzioni angolari quando il metodo lo consente, perché un singolo diametro può nascondere l'ovalità o l'usura unilaterale.
| Campo | Come identificarlo | Cosa rivela |
|---|---|---|
| Stazione assiale | Distanza da un dato di alimentazione o scarico definito | Dove l'usura si concentra lungo la sezione del processo |
| Al diavolo l'identità | Sinistra o destra, con l'estremità di visualizzazione indicata | Usura asimmetrica del volo e integrità della coppia |
| Profilo a vite | Valore OD, radice, punta o fianco con metodo e posizione angolare | Perdita di metallo sulle superfici di lavoro |
| Lobo a botte | Lobo sinistro o destro, direzione e piano di misura | Ingrossamento, ovalizzazione e dilavamento locale |
| Rapporto di interconnessione | Superfici denominate, posizione angolare, condizione di fasatura e metodo | Rischio di spazio eccessivo o interferenza meccanica |
| Condizioni superficiali | Fotografia numerata e legata alla mappa della stazione | Intagli, vaiolature, perdite di rivestimento, depositi e segni di contatto |
| Valore di riferimento | Disegno approvato, relazione sulla nuova parte o linea di base di progettazione concordata | Quanto è cambiata la geometria |
Metodo diagnostico a botte pubblicato da Coperionrichiede che le canne siano pulite e fresche, quindi utilizza la misurazione del foro e l'ispezione video ad alta risoluzione su alcune dimensioni ZSK e STS. La macchina e gli strumenti di ispezione possono differire, ma l'approccio dimostra perché le prove dimensionali e visive appartengono allo stesso report.
Non inventare la risoluzione aggiungendo cifre decimali oltre lo strumento e il metodo. Registrare lo strumento, lo stato di calibrazione, le condizioni del supporto, la temperatura di ispezione e il registro dell'operatore o dell'ispezione. Una mappa ripetibile con un’incertezza sincera è più utile di un impressionante foglio di calcolo costruito a partire da punti ambigui.



Hai un set di viti doppie rimosso pronto per la revisione?Inviare il disegno di assieme, l'identificazione sinistra e destra, la mappa della stazione, le fotografie e la storia operativa. Possiamo discutere cosa deve essere preservato e quali aree necessitano di una misurazione più attenta.
Invia la mappa di usuraVisualizza i prodotti bivite parallelaUtilizzare il comportamento della linea per scegliere i luoghi di ispezione, non per dichiarare il fallimento
La diminuzione della produzione alla stessa velocità della vite, la pressione instabile, la variazione del carico, la scarsa dispersione, il materiale non fuso e i difetti ricorrenti del prodotto possono giustificare l'ispezione. Possono anche derivare da alimentazione, formulazione, riscaldatori, sensori, ventilazione, uno stampo ristretto o un problema di azionamento.
Salvare una linea di base operativa prima di modificare più impostazioni contemporaneamente. Registra la velocità di avanzamento effettiva, la velocità della vite, l'indicazione del carico o della coppia, la pressione, le impostazioni della zona, la temperatura di fusione misurata quando disponibile e i controlli del prodotto finito. Confrontare la stessa formulazione e la configurazione a valle.
La Japan Steel Works rileva che gli elementi bivite usurati possono ridurre la produttività e la dispersione e possono contribuire a gravi guasti all'albero a vite o al cambio. Questo è un buon motivo per effettuare un'ispezione anticipata, ma il sintomo deve comunque essere collegato a una condizione fisica della macchina.
Se una linea ritorna alla normalità dopo aver corretto la calibrazione dell'alimentatore o uno sfiato bloccato, non venderemo l'usura come diagnosi. Se il processo rimane instabile e la mappa di misurazione mostra un corrispondente aumento della clearance locale, il caso di sostituzione è molto più forte. L'obiettivo è risolvere il problema della produzione, non aggiudicarsi un ordine per il set più grande.
| Modello osservato | Controlli di processo prima della condanna | Prove fisiche da cercare |
|---|---|---|
| La produzione diminuisce a velocità invariata | Precisione dell'alimentazione, densità apparente, ricetta e restrizione della matrice | Allargamento locale del foro, usura delle facchini e variazione del gioco |
| La pressione o il carico diventano instabili | Alimentazione, controllo della temperatura, ventilazione e restrizione a valle | Usura irregolare sinistra/destra, depositi, danni o segni di contatto |
| La qualità della dispersione o della fusione diminuisce | Lotto del materiale, dosaggio degli additivi, configurazione della miscelazione e cronologia della temperatura | Usura sulle superfici di miscelazione previste o elementi installati in modo errato |
| Rumore metallico o aumento improvviso della coppia | Fermarsi durante la procedura della macchina e ispezionare la guida e l'allineamento | Nuovi segni di contatto, parti piegate, errore di fase o materiale estraneo |
| Usura ripetuta rapida dopo la sostituzione | Contaminazione dei materiali, allineamento, assemblaggio, limiti operativi e selezione della superficie | Posizione e direzione ripetute del danno |
Decidere cosa sostituire dal report abbinato
Una sostituzione delle sole viti è ragionevole quando entrambi i lobi della canna rimangono all'interno della geometria approvata, la relazione centrale è sana e la causa dell'usura è compresa. Una sostituzione della sola canna può essere giustificata anche quando la coppia di viti rimane accettabile e compatibile con la geometria della canna ripristinata.
Sostituire il set abbinato quando entrambi i lati sono usurati, la geometria di riferimento è incerta o un nuovo componente funzionerebbe comunque contro un partner danneggiato. Se il modello di usura indica un disallineamento, un errore di fasatura o un materiale estraneo, eliminare la causa prima di installare nuove parti.
| Condizione misurata | Probabile ambito da valutare | Tutela necessaria |
|---|---|---|
| Coppia di viti usurate; entrambi i lobi entro i limiti approvati | Riparare o sostituire le viti | Confermare la geometria ricostruita o nuova rispetto alla canna conservata |
| Lobi della canna usurati; viti entro i limiti approvati | Riparazione o sostituzione qualificata della canna | Verificare la compatibilità sia con le viti trattenute che con l'interasse |
| Sia le viti che la canna sono usurate | Sostituzione vite e cilindro abbinati | Approvare un set di disegni controllati e un piano di ispezione |
| Scoring localizzato o contatto unilaterale | Indagine sulle cause prima della selezione dei componenti | Controllare l'allineamento, i cuscinetti, gli alberi, la fasatura e la contaminazione |
| Geometria accettabile ma dovere cambiato | Revisione del processo e della geometria | Definire il nuovo materiale, la produzione, i limiti della macchina e l'accettazione del prodotto |
Non utilizzare un moltiplicatore Internet generico come limite di sostituzione automatica. Diametro, tipo di vite, design della macchina, tolleranza del materiale e del prodotto sono tutti fattori importanti. Il disegno di costruzione originale e i criteri di servizio del produttore della macchina dovrebbero controllare la decisione.
Per sintomi più ampi e scelte di riparazione, vedere il nostroguida all'usura e alla sostituzione del cilindro della vite. Questa pagina specifica per i gemelli aggiunge le informazioni sinistra/destra, lobo, centro e fasatura che un'ispezione convenzionale a foro singolo non copre.
Utilizzare la posizione di usura per specificare la superficie
Quello di Nanhaiyaprodotti bivite parallelicomprendono applicazioni in PVC, PE, PP, gomma, plastica, compounding e granulazione. Il dazio sui materiali varia in tale intervallo. Fibra di vetro, riempitivo minerale, pigmento, contaminazione riciclata e componenti corrosivi devono essere indicati per grado e carico.
Le nostre pagine dei prodotti corotanti e controrotanti elencano gli stessi valori di riferimento principali: 38CrMoAlA, durezza del trattamento termico da HB260 a 320, durezza da nitrurazione da HV950 a 1000, profondità di nitrurazione da 0,50 a 0,70 mm e fragilità da nitrurazione di grado 1 o inferiore. Elencano anche Ra0,4 e rettilineità della vite di 0,015 mm.
I valori del prodotto disponibili includono anche una durezza del cromo HV 950 o superiore con uno spessore compreso tra 0,05 e 0,10 mm e una durezza bimetallica compresa tra 60 e 65 HRC con una profondità compresa tra 2,0 e 3,0 mm. HV e HRC utilizzano scale diverse, quindi il numero stampato più grande non identifica l'opzione migliore.
| Individuazione dalla mappa di usura | Cosa definire nel nuovo disciplinare | Cosa non dare per scontato |
|---|---|---|
| Le punte dei facchini perdono materiale in una zona di processo piena | Posizioni di volo protette, trattamento o lega, profondità dello strato e geometria finale | Ogni zona necessita dello stesso aggiornamento |
| Un lobo della canna si usura più dell'altro | Mappa lobi, controlli allineamento e centratura, poi protezione canna | Il solo materiale più duro correggerà il disallineamento |
| Vaiolatura o perdita di superficie | Chimica dei materiali, cronologia della pulizia, zona interessata e sistema di superficie compatibile | Tutti i danni superficiali sono dovuti a usura abrasiva |
| I segni di contatto si ripetono su una faccia | Revisione di fasatura, rettilineità, albero, cuscinetto e assemblaggio | L'unica causa è il profilo della vite |
| Usura uniforme dopo un lungo servizio stabile | Geometria originale, variazione misurata e intervallo di manutenzione richiesto | Una riprogettazione è automaticamente necessaria |
battenfeld-cincinnati consiglia la misurazione dell'usura una volta all'anno o dopo 6.000 ore di funzionamentonella sua guida al servizio per estrusori singoli, gemelli conici, gemelli paralleli e planetari. Consideralo come il riferimento di pianificazione di un fornitore. Le linee che trattano riempitivi pesanti o che mostrano una tendenza all'usura rapida potrebbero richiedere un intervallo diverso.


Trasforma il file di ispezione in un ordine producibile
Il pacchetto del preventivo deve contenere il produttore e il modello della macchina, i disegni approvati, la formulazione del materiale, la documentazione operativa e la mappa dell'usura. Identifica se desideri una sostituzione fedele, una valutazione della riparazione o un cambiamento della geometria. Se le prestazioni devono migliorare, indicare l'obiettivo misurabile e i vincoli della macchina.
Il controllo del disegno è importante quanto la dimensione nominale. Quello di Nanhaiyapagina delle attrezzature di produzioneelenca foratura e fresatura CNC con precisione di posizionamento di 0,02 mm, torni CNC per pezzi fino a 6 metri e lavorazione a cinque assi per voli irregolari e flange speciali. Tali capacità necessitano ancora di un disegno e di un piano di ispezione inequivocabili.
Metteremo in discussione un disegno quando la distanza specificata è in conflitto con il campione usurato o quando mancano le informazioni sinistra e destra. Questo fa parte della responsabilità di produzione. Una revisione del disegno firmata è più economica che scoprire il disaccordo al momento dell'installazione.


Hai bisogno di un ambito sostitutivo prima di richiedere i prezzi?Inviare prima il rapporto sulla parte vecchia e il problema operativo. Possiamo aiutare a separare le domande di disegno, le prove di usura e la selezione dei materiali prima che inizi il confronto commerciale.
Richiedi una revisione della sostituzioneApri la pagina di richiestaVerificare prima l'idoneità, quindi verificare la produzione
L'ispezione in entrata dovrebbe confermare l'identità della parte, la revisione del disegno, le etichette sinistra e destra, i documenti dei materiali, le dimensioni specificate e le superfici protette prima dell'installazione. Conservare il registro di spedizione e ispezione legato al numero di serie o all'identificazione della coppia del componente utilizzato nel proprio impianto.
Seguire le procedure di assemblaggio, allineamento, lubrificazione, riscaldamento e avvio del produttore dell'estrusore. Confermare la libertà di movimento richiesta dalla coppia solo con il metodo approvato. Non utilizzare l'unità per forzare una posizione stretta inspiegabile.
Commissione con il materiale concordato, disposizione del mangime e stampo. Registra la potenza, la velocità della vite, l'indicazione del carico o della coppia, la pressione, il comportamento della temperatura, le condizioni di sfiato e la qualità del prodotto finito. Confrontarlo con la condizione di accettazione, non con una breve rotazione a vuoto o con una resina più facile.

Chiedi a Nanhaiya di rivedere il tuo file sull'usura delle doppie viti
Inviare il disegno della macchina, l'identificazione delle viti sinistra e destra, il punto di vista della rotazione, le informazioni sulla fasatura, l'interasse, la mappa dell'usura, la ricetta del materiale e il registro operativo. Raccontaci quale sintomo ha portato all'ispezione e se la tua priorità è il ripristino, una maggiore durata o un nuovo intervento di processo.
Disegni e misurazioni via e-mailDiscutere su WhatsAppVisualizza i prodotti bivite parallela
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Prodotti:Canne bivite parallele corotanti | Canne bivite parallele controrotanti | Canne bivite parallele in PVC | Viti bivite parallele in gomma e plastica
E-mail:info@nhyscrew.com
Telefono:+86-13505809643| Mobile:+86-13587082002
Blocco C, sezione ovest n. 2, Xingzhou Avenue, distretto di Dinghai, città di Zhoushan, provincia di Zhejiang, Cina.
Informazioni sul servizio | Attrezzature di produzione | Profilo Aziendale | Contattaci
Domande frequenti
Qual è il gioco della canna bivite parallela?
È un insieme di relazioni geometriche, non un divario universale. Una specifica utile distingue il gioco di ciascuna vite rispetto al lobo del cilindro, il gioco tra viti attraverso la regione di interingranamento, l'interasse, la fasatura e qualsiasi gioco assiale rilevante. Il disegno macchina approvato definisce i valori target e i metodi di misurazione.
Posso calcolare il gioco della doppia vite come il diametro interno del cilindro meno il diametro esterno della vite?
Tale sottrazione può descrivere una relazione diametrale locale solo quando i due valori si riferiscono a posizioni corrispondenti e ad una geometria del foro definita. Non descrive il gioco da vite a vite, l'ingranamento, la fasatura, l'interasse o un foro a otto non rotondo. Non utilizzarlo come unico valore di accettazione della doppia vite.
Quanti punti dovrei misurare su una doppia vite e un cilindro?
Non esiste un conteggio universale. Crea un numero sufficiente di stazioni assiali per coprire le regioni di alimentazione, fusione o compressione, miscelazione, sfiato e aumento della pressione, quindi aggiungi stazioni attorno ai danni visibili o ai cambiamenti della geometria. Utilizzare gli stessi nomi di stazione su entrambe le viti e su entrambi i lobi del cilindro.
Cosa è necessario registrare prima di rimuovere le doppie viti parallele?
Registrare le posizioni sinistra e destra installate, la rotazione vista da un'estremità denominata, la manovrabilità, i segni di temporizzazione o fasatura, i collegamenti dell'albero, i distanziali e l'ordine assiale. Fotografare le estremità di azionamento e scarico, etichettare ogni parte e conservare la procedura di rimozione del produttore della macchina.
Posso sostituire solo le doppie viti e mantenere la vecchia canna?
Sì, quando i fori della canna, il rapporto tra i centri e le condizioni della superficie rimangono entro i limiti approvati e si comprende la causa dell'usura della vite. Se la canna è allargata, ovale, rigata o disallineata, le nuove viti da sole potrebbero lasciare un gioco eccessivo o irregolare. Basare la decisione su un rapporto di misurazione abbinato.
Con quale frequenza è necessario misurare l'usura del cilindro a doppia vite parallela?
Impostare l'intervallo in base al piano di manutenzione del produttore della macchina, alla gravità del materiale, alle ore di funzionamento e all'andamento dell'usura della linea. Battenfeld-cincinnati pubblica un anno o 6.000 ore di funzionamento come raccomandazione di servizio, ma si tratta di un riferimento di pianificazione piuttosto che di un limite di sostituzione universale.
Nanhaiya pubblica un gioco di lavoro standard per ogni doppia vite parallela?
Nessun singolo valore di spazio di lavoro copre l'intero intervallo. Nanhaiya pubblica i valori dei prodotti per materiale, trattamento termico, durezza superficiale, profondità dello strato, ruvidità e rettilineità delle viti. Gli ingombri funzionali devono ancora essere definiti sul disegno approvato per la specifica macchina e coppia di viti.
Cosa devo inviare per un preventivo di sostituzione di una canna bivite parallela?
Inviare il produttore e il modello della macchina, i disegni approvati, l'identificazione delle viti sinistra e destra, il punto di vista della rotazione, l'interasse, i dettagli di connessione e flangia, la formulazione del materiale, la registrazione della produzione e del funzionamento, la mappa dell'usura assiale, le fotografie della superficie, la cronologia dei guasti e i documenti di ispezione richiesti.
Per la selezione del sistema e i principi di funzionamento, continuare con la nsguida per estrusore bivite paralleloo quello più ampioGuida alla scelta dell'estrusore bivite.