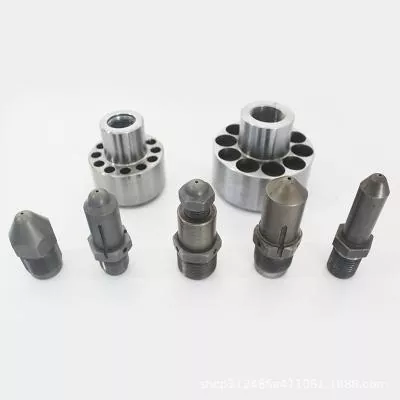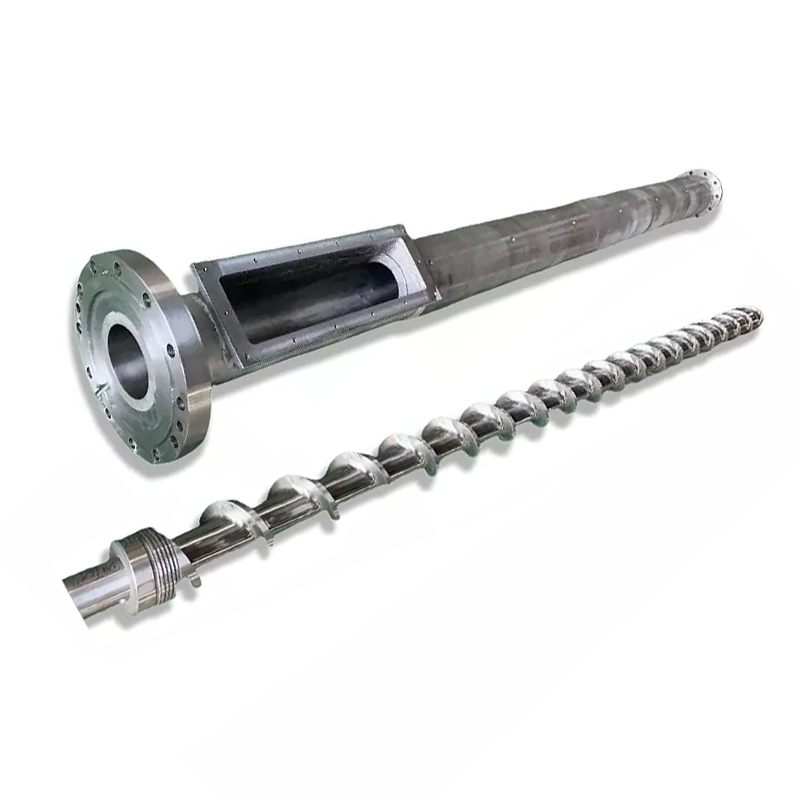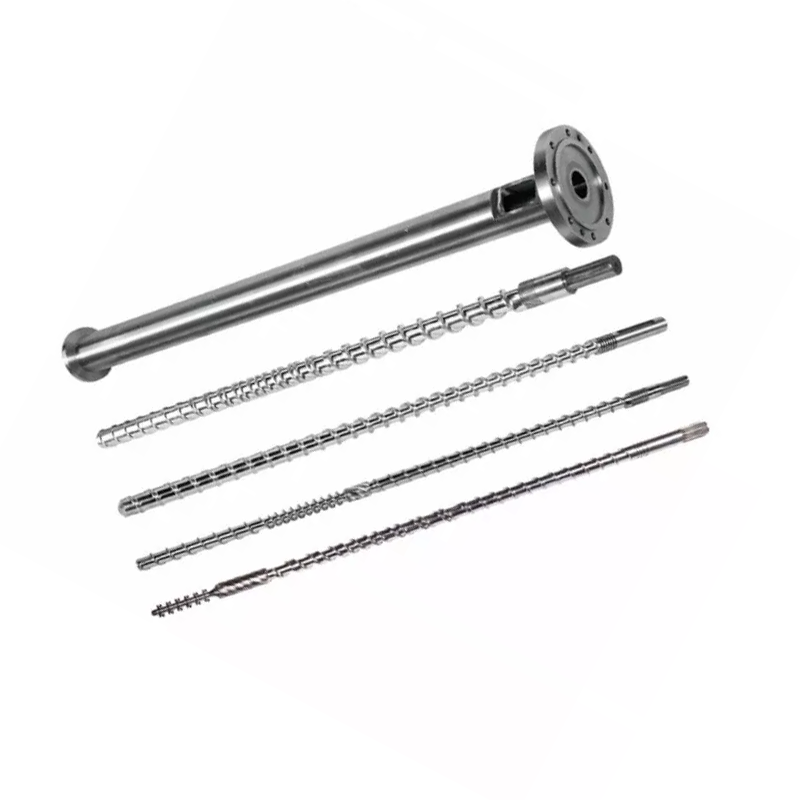
Una punta a vite è abbastanza piccola da essere trattata come un pezzo di ricambio, ma abbastanza precisa da decidere se ogni iniezione inizia con lo stesso volume di fusione. Acquistatelo come gruppo di flusso e tenuta abbinato, non come punto metallico filettato.


Risposta rapida
Scegliere una punta per vite per stampaggio a iniezione in base a quattro fattori: il design della valvola di non ritorno, l'esatta interfaccia tra vite e cilindro, la resina e il riempitivo lavorati e il modello di usura dell'assemblaggio esistente. Il solo modello della macchina non è sufficiente quando possono esistere versioni, riparazioni precedenti o viti non standard.
Per un ordine di sostituzione, inviare il disegno originale quando disponibile, quindi verificare la filettatura, la spalla, la lunghezza della punta, la corsa dell'anello, la sede, il diametro esterno e i passaggi di fusione rispetto alla macchina effettiva. Una buona citazione inizia dalla geometria. Seguono il materiale e il trattamento della superficie.
La punta della vite controlla il flusso in entrambe le direzioni
Durante il recupero della vite, la valvola di non ritorno si apre e lascia passare il polimero fuso verso la parte anteriore della vite. All'inizio dell'iniezione, si chiude in modo che il movimento della vite e la pressione agiscano sul getto invece di spingere il materiale fuso all'indietro lungo la vite.
Ecco perché la punta della vite, l'anello di ritegno e la sede fanno parte del processo e non solo della manutenzione.Tutorial sulla valvola di non ritorno di ENGELdescrive gli stessi due stati operativi e collega il comportamento di chiusura direttamente alla ripetibilità dell'iniezione.
La nostra visione della fabbrica:l'errore più costoso sulla punta della vite è raramente la differenza tra due tipi di materiale. È una parte che si avvita sulla vite ma non scorre, non sigilla o non si allinea correttamente. Un fit test riuscito è più prezioso di un lungo elenco di aggettivi di vendita.
Scegli l'assemblaggio attorno al servizio di stampaggio
Il design giusto deve aprirsi liberamente durante il recupero, chiudersi in modo prevedibile durante l'iniezione ed evitare un'eccessiva restrizione nel percorso di fusione. Deve inoltre sopravvivere al carico abrasivo, adesivo e corrosivo della resina senza danneggiare le superfici di accoppiamento.
| Domanda d'acquisto | Perché cambia la punta della vite | Cosa inviare al fornitore |
|---|---|---|
| Quale resina viene stampata? | Viscosità, potere lubrificante, sensibilità alla degradazione e resistenza alla corrosione influiscono sui passaggi del flusso, sul materiale e sul trattamento superficiale. | Grado di resina esatto, sistema di colore, ritardante di fiamma e intervallo di lavorazione normale. |
| La resina è rinforzata o riempita? | La fibra di vetro, il riempitivo minerale e la contaminazione di recupero possono accelerare l'usura abrasiva sull'anello, sulla sede e sui passaggi di fusione. | Tipo di riempitivo, percentuale di peso e se cambia in base al prodotto. |
| Quanto deve essere preciso il tiro? | Le parti a parete sottile, a cavità multipla e a peso ridotto espongono piccoli cambiamenti nella chiusura della valvola e perdite. | Peso del pezzo, numero di cavità, tolleranza del peso stampato e dati di tendenza recenti. |
| Qual è lo stile attuale della valvola? | L'anello scorrevole, il ritegno a sfera e altri design hanno aree di flusso, corsa e comportamento di chiusura diversi. | Numero di parte originale, disegno, foto e il gruppo completamente rimosso. |
| La vite è stata sostituita in precedenza? | Un modello di macchina potrebbe non identificare più la filettatura installata, la lunghezza della punta o la geometria della sede. | Disegno attuale della vite e misurazioni dirette, non solo la targa della macchina. |
| Perché la parte viene sostituita? | Una filettatura rotta, un percorso del flusso eroso e un anello che perde non indicano la stessa azione correttiva. | Indossare foto, sintomi del processo, cronologia della manutenzione e dimensioni guastate. |
Nanhaiya offre modelli di filettatura standard e personalizzati, oltre a opzioni di punte a flusso inverso per polimeri speciali. La parte selezionata può essere abbinata a unvite per stampaggio ad iniezioneo fornito come parte del più ampiogamma di ricambi per stampaggio ad iniezione ed estrusione.


Leggere i segnali di processo prima di rimuovere il gruppo
Un cuscino variabile, un peso della pallina variabile o una scarsa ripetibilità del trasferimento possono indicare una perdita della valvola, ma nessuno di questi fattori lo dimostra da solo. Cambiamenti della resina, instabilità dell'alimentazione, controllo della temperatura, usura del cilindro, aria nella massa fusa, impostazioni della pressione e condizioni dello stampo possono creare sintomi simili.
ENGEL consiglia di controllare la valvola di non ritorno, la vite e il cilindro di plastificazionequando il cuscino di fusione fluttua. La stessa guida alla risoluzione dei problemi collega la variazione del cuscino e del peso della pallina con le impostazioni del processo e l'usura dei componenti.
| Segnale osservato | Possibile collegamento a vite | Controllare prima di ordinare |
|---|---|---|
| La posizione del cuscino varia da tiro a tiro | L'anello potrebbe chiudersi in un punto diverso o presentare perdite dopo il posizionamento. | Tendenza della posizione effettiva, della pressione e del peso della pallina in un processo stabile. |
| Il peso della parte varia mentre le impostazioni rimangono fisse | Il riflusso può ridurre il volume effettivo erogato allo stampo. | Escludere le cause di alimentazione, temperatura, materiale e cavità dello stampo. |
| Gli scatti brevi vengono visualizzati in modo intermittente | La valvola potrebbe non sigillarsi in modo ripetibile, soprattutto dopo le modifiche al recupero. | Confronta la risposta al trasferimento ed esegui il test della valvola approvato dal produttore della macchina. |
| Il recupero diventa limitato | Un anello danneggiato, un deposito o un percorso del flusso sottodimensionato possono resistere al flusso di fusione in avanti. | Ispezionare la libera circolazione, i depositi, i grippaggi e l'ostruzione del passaggio. |
| I granelli neri seguono un cambiamento materiale | I punti morti o le superfici danneggiate possono trattenere e rilasciare polimero degradato. | Ispezionare l'intero percorso di fusione, l'ugello, la parte anteriore della vite e la procedura di pulizia. |
| Rumore metallico o grippaggio dell'anello | Potrebbero essere presenti segni di usura, deformazioni, disallineamento o materiale estraneo. | Fermarsi e ispezionare secondo la procedura di manutenzione sicura del produttore della macchina. |
Una volta rimosso il gruppo, esaminare il diametro esterno dell'anello di ritegno, entrambe le facce terminali, la superficie di appoggio, il corpo della punta, i passaggi di fusione e la filettatura. UNArticolo tecnico ARBURGidentifica l'abrasione, l'adesione e la corrosione come meccanismi di usura e mostra che l'usura del diametro dell'anello, della faccia terminale e della sede di tenuta può modificare la corsa dell'anello e attenuare la stabilità.
Non diagnosticare un anello di ritegno aggiungendo pressione di mantenimento finché la parte non si riempie.Una modifica delle impostazioni può nascondere le perdite senza correggerle. Acquisisci una linea di base stabile, segui il metodo di test approvato dal produttore della macchina e ispeziona l'hardware prima di modificare le specifiche di sostituzione.
Sostituire una parte solo quando le parti accoppiate sono ancora buone
Un anello di ritegno può essere sostituito da solo quando la punta e la sede di accoppiamento rimangono entro le dimensioni approvate, le superfici di tenuta sono integre e il nuovo anello può muoversi liberamente per tutta la sua corsa. Questa è la riparazione a costo più basso, ma solo quando l'ispezione la supporta.
Sostituire la punta, l'anello e la sede abbinati quando diverse superfici mostrano usura, un anello si è grippato o si è incastrato contro un altro componente, le vecchie parti sono state mescolate su più macchine o non rimangono dimensioni originali affidabili. La combinazione di una nuova parte di tenuta con due parti accoppiate usurate può creare un nuovo percorso di perdita.
La nostra visione della fabbrica:un campione usurato è una prova, non un disegno principale. Se copiamo esattamente una sede erosa, un anello accorciato o una filettatura danneggiata, la nuova parte può riprodurre il vecchio problema con una superficie più pulita. Ricostruiamo la relazione prevista dal disegno, dai componenti di accoppiamento e dai punti di riferimento mai indossati.


Dati sulla punta della vite per stampaggio a iniezione Nanhaiya
ILPunta della vite per stampaggio a iniezione Nanhaiyaè costruito come interfaccia tra la vite e il percorso di fusione lato ugello. È disponibile per diversi diametri di vite e marche di macchine a iniezione, con filettature e geometrie dei componenti personalizzate per lavori di sostituzione.
| Specifica | Dati del prodotto Nanhaiya | Rilevanza per l'acquisto |
|---|---|---|
| Materiale di base | D2 | Registrare il materiale effettivo sul preventivo e sui documenti di ispezione. |
| Durezza | HRC45-62 | Il valore selezionato deve corrispondere al trattamento termico, al carico di usura e ai materiali di accoppiamento. |
| Rettilineità | 0,02 mm/m | La geometria e l'allineamento sono importanti nell'interfaccia della vite anteriore. |
| Volto corazzato | Bimetallico | Fornisce un'opzione resistente all'usura sulle superfici di lavoro esposte. |
| Configurazioni in fibra di vetro | 30% / 60% | Indicare la percentuale effettiva di fibra di vetro e il grado di resina nella richiesta di offerta. |
| Peso parziale | 1 chilogrammo | Valore di riferimento della pagina prodotto; il peso finale segue la geometria approvata. |
| Percorso di produzione | Lavorazione CNC, trattamento termico e lucidatura di precisione | Queste operazioni controllano la forma, le condizioni della superficie e l'adattamento finito. |
| Applicazioni standard | Stampaggio termoplastici PE, PP, ABS e PVC | Invia anche dati su additivi, coloranti, contenuto riciclato e riempitivi. |
Nanhaiya produce anche l'unità di plastificazione completaviti di stampaggio ad iniezione mutanti, viti di stampaggio ad iniezione gradualee canne di ricambio corrispondenti. L'adiacenteugello di iniezionepuò essere rivisto allo stesso tempo quando perdite, allineamento o problemi di flusso di fusione si estendono oltre la punta della vite.
Dimensioni che decidono se la parte si adatterà
Il produttore e il modello della macchina possono restringere la ricerca, ma non possono sostituire un disegno. Le famiglie di modelli possono utilizzare diverse dimensioni di unità di iniezione e una macchina può già disporre di una vite sostitutiva diversa dalla sua costruzione originale.
- Identificare la vite installata.Registrare il produttore della macchina, il modello, la designazione dell'unità di iniezione, il diametro della vite, le informazioni sulla serie e qualsiasi precedente sostituzione della vite.
- Definire completamente il thread.Includere diametro maggiore e minore, passo, direzione della filettatura, lunghezza della filettatura, posizione iniziale, scarico e posizione della spalla.
- Misurare la pila assiale.Registrare la lunghezza complessiva della punta, la lunghezza dell'anello, la lunghezza della sede, la corsa dell'anello e ogni spalla che controlla la posizione di chiusura.
- Misurare le interfacce radiali.Registrare il diametro del corpo della punta, il diametro esterno ed interno dell'anello, i diametri della sede, il riferimento del foro della canna e il gioco di lavoro richiesto.
- Mappa il percorso di fusione.Mostra il numero di scanalature, la larghezza del passaggio, la profondità del passaggio, il profilo della punta e qualsiasi raggio che influisca sul flusso o sulla pulizia.
- Contrassegnare le superfici di tenuta e di usura.Identificare quali facce entrano in contatto durante la chiusura e quali dimensioni sono misurate da riferimenti mai indossati.
Non nascondere l’incertezza all’interno di una tolleranza.Se la vecchia superficie è usurata, etichettare il valore misurato come dimensione effettiva usurata. Mantenere separata la dimensione finita proposta. Questa distinzione consente all'ingegneria di correggere la parte invece di approvare una copia precisa del danno.
Ispezionare la sostituzione prima che entri in produzione
L'ispezione in entrata dovrebbe verificare l'identità, le dimensioni e il movimento prima che l'insieme sia esposto a calore e pressione. Conservare il disegno approvato, la documentazione del materiale e il risultato dell'ispezione con lo stesso codice articolo.
- Il numero di parte e la revisione del disegno corrispondono all'ordine di acquisto
- I registri dei materiali e dei trattamenti termici corrispondono al preventivo
- I diametri critici e le lunghezze assiali rientrano nella tolleranza del disegno
- I calibri o i controlli di accoppiamento confermano la connessione
- L'anello di controllo scorre liberamente senza oscillazioni o grippaggi visibili
- L'anello e la sede sono a contatto con le superfici di tenuta previste
- I passaggi di fusione sono puliti, lisci e privi di bave
- Le superfici lucidate non mostrano danni da manipolazione o difetti di rivestimento
- La direzione dell'assemblaggio e l'ordine dei componenti sono documentati
- Il peso dei pallini di base e l'ammortizzatore vengono registrati dopo l'installazione
Dopo l'installazione, utilizzare una procedura di avvio approvata e confrontare il processo con il riferimento mantenuto. Una nuova punta può modificare il recupero, la risposta di decompressione o il comportamento di chiusura della valvola, quindi non dare per scontato che tutte le vecchie impostazioni debbano rimanere intatte.
Ciò che la fabbrica deve controllare
La qualità della punta della vite deriva dal rapporto tra le parti. La concentricità della filettatura, la posizione dello spallamento, la corsa dell'anello, la geometria della faccia di tenuta, la finitura del percorso del flusso e le condizioni del trattamento termico devono funzionare insieme. Un valore di durezza impressionante non può compensare una lunghezza della pila errata o una superficie di tenuta ruvida.
Quello di Nanhaiyaattrezzature di produzionecomprende seghe CNC con errore di avanzamento pari o inferiore a 0,1 mm, torni CNC per pezzi fino a 6 m e attrezzature per foratura e fresatura con precisione di posizionamento di 0,02 mm. La lavorazione a cinque assi viene utilizzata per voli irregolari e strutture speciali di flange.

Per gli acquirenti, la questione pratica non è se il fornitore possiede una macchina utensile. Chiedere come viene rivisto il disegno, quali dimensioni vengono controllate, come vengono tracciati il materiale e il trattamento termico e come viene controllato il movimento dell'anello finito. Nanhaiya fornisce revisione dei disegni pre-vendita e supporto tecnico attraverso il suosquadra di servizio.
Lista di controllo RFQ per una punta della vite sostitutiva
Invia un pacchetto chiaro invece di una serie di messaggi parziali. Le seguenti informazioni consentono al fornitore di decidere se il lavoro è una sostituzione standard, un componente sottoposto a reverse engineering o una riprogettazione.
- Costruttore della macchina, modello, numero di serie e dimensione del gruppo iniezione
- Diametro della vite installata e disegno della vite
- Codice articolo originale della punta della vite e revisione del disegno
- Vecchio gruppo completo con parti mantenute in ordine
- Foto delle superfici frontale, laterale, filettata e di tenuta
- Dimensioni filetto, spallamento, anello, sede e passaggio
- Grado di resina, tipo di riempitivo e percentuale di riempitivo
- Colorante, contenuto riciclato e additivi corrosivi
- Temperatura di fusione e dimensioni del getto normali
- Peso della parte, numero di cavità e variazione accettata
- Cuscino, andamento del trasferimento e del recupero prima della rimozione
- Usura osservata, modalità di guasto e quantità richiesta
Se manca il disegno, contrassegnare ogni superficie misurata e fotografare l'impostazione della misurazione. Non inviare un solo diametro esterno e chiedere alla fabbrica di dedurre da esso la filettatura, la sede e la corsa.
Domande frequenti
Cosa fa la punta di una vite per stampaggio a iniezione?
Il gruppo punta della vite è dotato di una valvola di non ritorno. Si apre durante il recupero della vite in modo che il materiale fuso possa spostarsi davanti alla vite, quindi si chiude durante l'iniezione per limitare il riflusso e trasferire la pressione nello stampo.
Quali sono i segni di un anello di ritegno o di una punta della vite usurati?
I segnali di processo comuni includono un cuscino di fusione variabile, un peso del getto incoerente, una scarsa ripetibilità della pressione, colpi brevi dopo che sono state escluse altre cause e una risposta di trasferimento più lunga o meno stabile. Confermare l'usura con un test di tenuta controllato e un'ispezione dimensionale.
Posso ordinare una punta della vite sostitutiva solo per modello di macchina?
Il produttore e il modello della macchina sono utili punti di partenza, ma un ordine di sostituzione affidabile dovrebbe includere anche il diametro della vite, le dimensioni della filettatura e dello spallamento, la lunghezza della punta, le dimensioni dell'anello di controllo e della sede, il percorso del flusso, la resina, il contenuto del riempitivo, il disegno e le foto chiare.
Devo sostituire solo l'anello di controllo o il gruppo completo della punta della vite?
Sostituire solo il componente usurato quando la punta, la sede e la filettatura accoppiate rimangono entro le dimensioni e le condizioni della superficie approvate. Sostituire il gruppo abbinato quando diverse superfici di tenuta sono usurate, le dimensioni sono incerte o la combinazione di parti vecchie e nuove non può produrre movimento e tenuta affidabili.
Quale materiale utilizza Nanhaiya per le punte delle viti per stampaggio a iniezione?
Nanhaiya offre punte delle viti per stampaggio a iniezione D2 con un intervallo di durezza pubblicato di HRC45-62, rettilineità di 0,02 mm/m e un'opzione con faccia corazzata bimetallica. La configurazione finale è adattata alla resina, al riempitivo, all'interfaccia macchina e al carico di usura.
Una punta della vite più dura dura sempre di più?
No. La durezza è solo una parte delle prestazioni di usura. La chimica delle leghe, il trattamento termico, la resistenza alla corrosione, i materiali di accoppiamento, la finitura superficiale, l'allineamento, il gioco e la resina lavorata sono tutti elementi che influiscono sulla durata.
Cosa devo inviare a Nanhaiya per un preventivo sulla punta della vite?
Inviare marca e modello della macchina, diametro della vite, percentuale di resina e riempitivo, codice o disegno originale, dimensioni complete di accoppiamento, foto da più angolazioni, sintomi di usura, andamento del peso della pallinatura e la quantità richiesta.
Divulgazione commerciale: Nanhaiya produce le punte delle viti per stampaggio a iniezione e i relativi componenti collegati in questa guida. Le raccomandazioni tecniche devono essere applicate con le procedure di sicurezza del produttore della macchina e il disegno di progetto approvato.