Notizia

Novità del settore

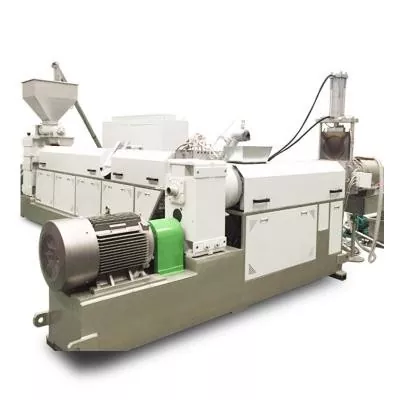
Linea di pellettizzazione monovite o bivite parallela: quale si adatta al vostro materiale?09 2026-09

Linea di pellettizzazione monovite o bivite parallela: quale si adatta al vostro materiale?

Scegli una linea di pellettizzazione monovite quando la materia prima è già vicina alla formulazione finale e i lavori principali sono il trasporto stabile, la fusione, la filtrazione del materiale fuso, la generazione di pressione e il taglio dei pellet. È un pratico punto di partenza per macinare PE o PP consistenti, per una semplice ripellettizzazione, per lavori di laboratorio e per produzioni di piccole e medie dimensioni. Scegli una linea di pellettizzazione bivite parallela quando la macchina deve miscelare oltre a pellettizzare. È più adatto a riempitivi, pigmenti, miscele di polimeri, masterbatch, plastiche modificate, flussi di alimentazione multipli e devolatilizzazione più forte. Non acquistare la linea bivite solo perché la sua potenza dichiarata è maggiore. Acquistalo quando le sue funzioni di processo corrispondono alla formulazione.
Vite planetaria vs vite singola e doppia: quando conviene l'aggiornamento?31 2026-08

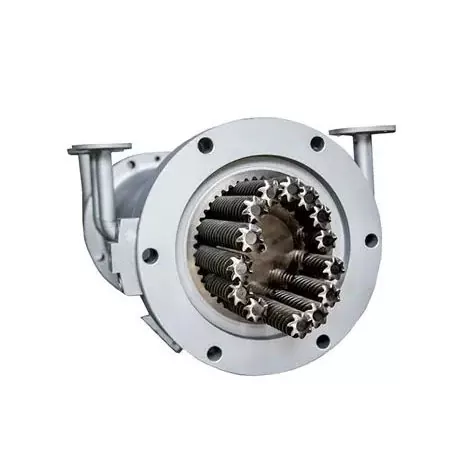
Vite planetaria vs vite singola e doppia: quando conviene l'aggiornamento?

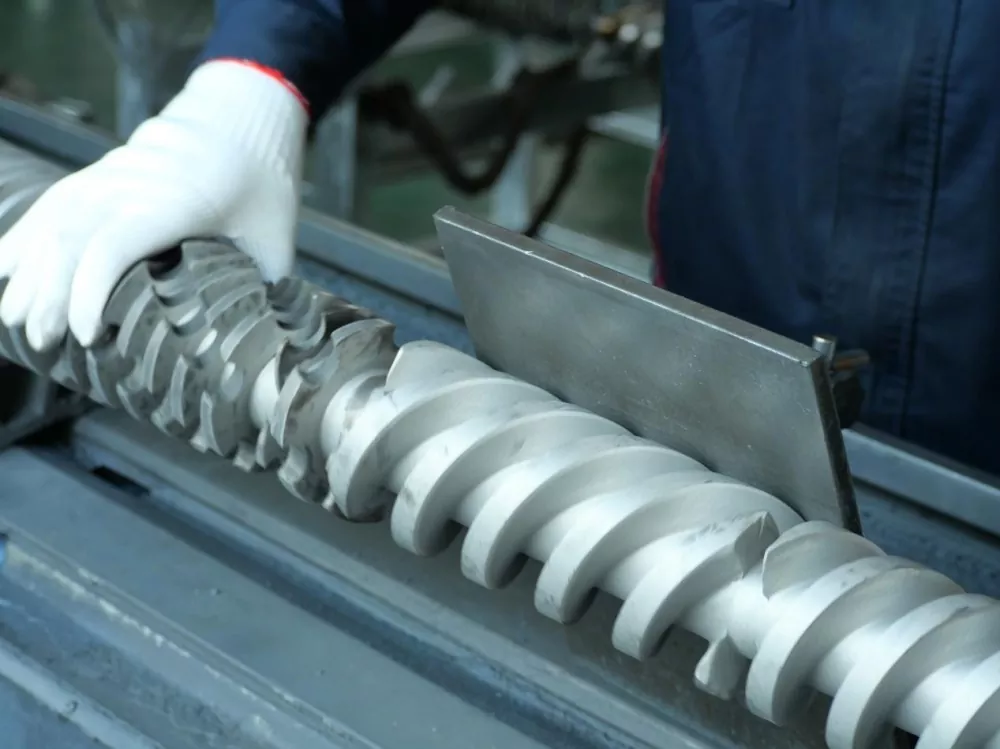
Scegli una vite planetaria quando la formulazione richiede un'eccellente miscelazione distributiva, un'ampia area di trasferimento del calore, un'azione autopulente o un degasaggio graduale, in particolare con PVC sensibile al calore, composti ad alto riempimento, elastomeri, adesivi e materiali compositi. Rimanere con una singola vite quando il processo è stabile e richiede principalmente fusione, trasporto e pressione economici. Scegli una doppia vite corotante quando la priorità è la miscelazione ad alta velocità, l'alimentazione laterale flessibile o un lavoro più dispersivo. Se lo stampo necessita di una pressione maggiore di quella che la sezione planetaria può fornire, pianificare lo stadio di pressione a valle prima di ordinare.
Selezione della punta della vite per stampaggio a iniezione: controllare l'usura dell'anello, l'adattamento e la lista di controllo RFQ31 2026-08

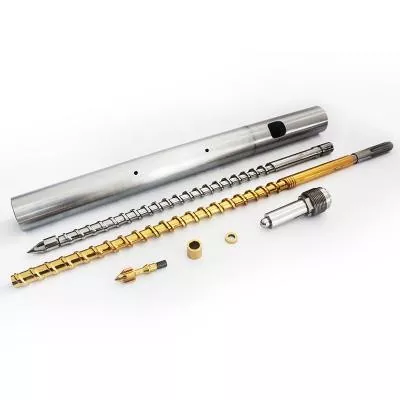
Selezione della punta della vite per stampaggio a iniezione: controllare l'usura dell'anello, l'adattamento e la lista di controllo RFQ

Scegliere una punta per vite per stampaggio a iniezione in base a quattro fattori: il design della valvola di non ritorno, l'esatta interfaccia tra vite e cilindro, la resina e il riempitivo lavorati e il modello di usura dell'assemblaggio esistente. Il solo modello della macchina non è sufficiente quando possono esistere versioni, riparazioni precedenti o viti non standard. Per un ordine di sostituzione, inviare il disegno originale quando disponibile, quindi verificare la filettatura, la spalla, la lunghezza della punta, la corsa dell'anello, la sede, il diametro esterno e i passaggi di fusione rispetto alla macchina effettiva. Una buona citazione inizia dalla geometria. Seguono il materiale e il trattamento della superficie.
Viti singole nitrurate vs bimetalliche: abbinare la superficie alla resina e al riempitivo31 2026-08

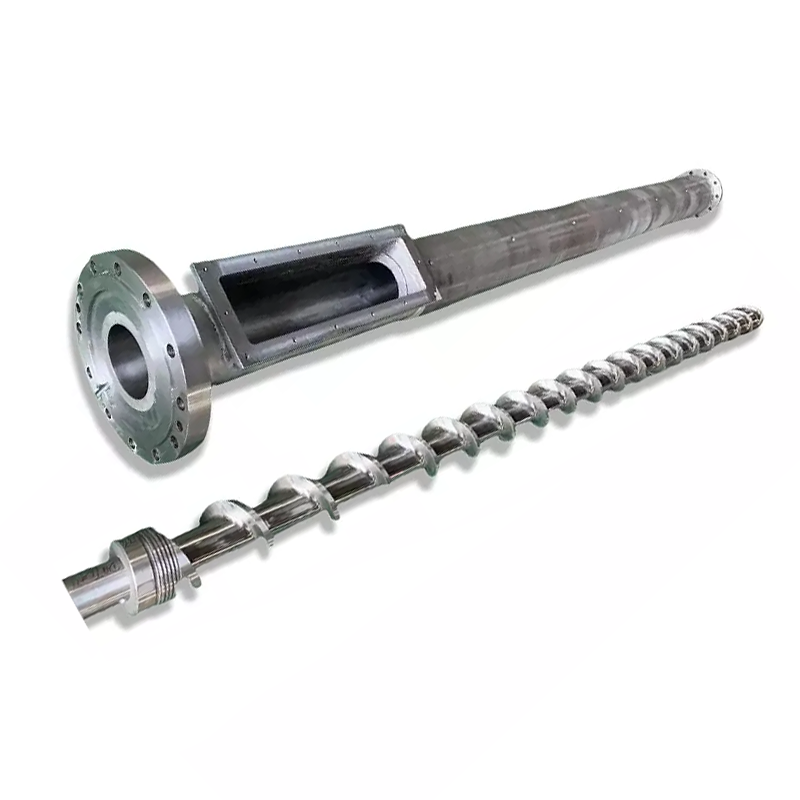
Viti singole nitrurate vs bimetalliche: abbinare la superficie alla resina e al riempitivo

Scegli la nitrurazione quando una superficie di acciaio trattata si adatta ai requisiti dimensionali, di usura e corrosione verificati. Scegli il riporto rigido o un'altra costruzione bimetallica quando il progetto richiede una lega diversa nell'area di maggiore usura. Per un servizio gravoso, la risposta migliore potrebbe essere una vite a faccia dura con un cilindro bimetallico compatibile. Nessuna opzione è automaticamente superiore. Iniziare con la modalità di guasto, quindi approvare insieme i materiali della vite e del cilindro, le posizioni degli strati, il percorso di lavorazione e i criteri di ispezione.
Velocità della vite, temperatura di fusione e resa: perché un'impostazione cambia le altre31 2026-08

Velocità della vite, temperatura di fusione e resa: perché un'impostazione cambia le altre

L’aumento della velocità della vite solitamente aumenta il flusso di resistenza e la velocità con cui il materiale entra nel processo, ma la relazione non è illimitata o perfettamente lineare. Un numero maggiore di giri al minuto può anche aggiungere calore di taglio, ridurre il tempo di permanenza ed esporre una sezione di alimentazione o fusione debole. Modificare una variabile controllata alla volta, attendere una condizione stabile, quindi confrontare l'output, il profilo della temperatura di fusione, la pressione, il carico del motore e la qualità del prodotto. Fermarsi quando uno di questi raggiunge il limite consentito, anche se l'unità può girare più velocemente.
Come pulire un estrusore monovite senza danneggiare la vite o il cilindro28 2026-08

Come pulire un estrusore monovite senza danneggiare la vite o il cilindro

Utilizza un metodo a più livelli. Iniziare con la procedura di spurgo approvata dal fornitore del materiale e della macchina mentre l'estrusore rimane sotto il normale controllo operativo. Se ritornano residui o la vite deve essere esposta, fermare, isolare e verificare l'energia pericolosa secondo la procedura dell'impianto. Per rimuovere una vite, utilizzare strumenti non dannosi approvati dai componenti. Le linee guida del settore raccomandano strumenti in ottone, garze di rame e panni di cotone e mettono in guardia contro raschietti in acciaio e riscaldamento localizzato della torcia. Ispezionare le superfici pulite prima di decidere se il problema è l'usura.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare