Notizia

Novità del settore

Vite per stampaggio ad iniezione in nylon caricato vetro: specificare il sistema di usura, non solo il diametro30 2026-09

Vite per stampaggio ad iniezione in nylon caricato vetro: specificare il sistema di usura, non solo il diametro

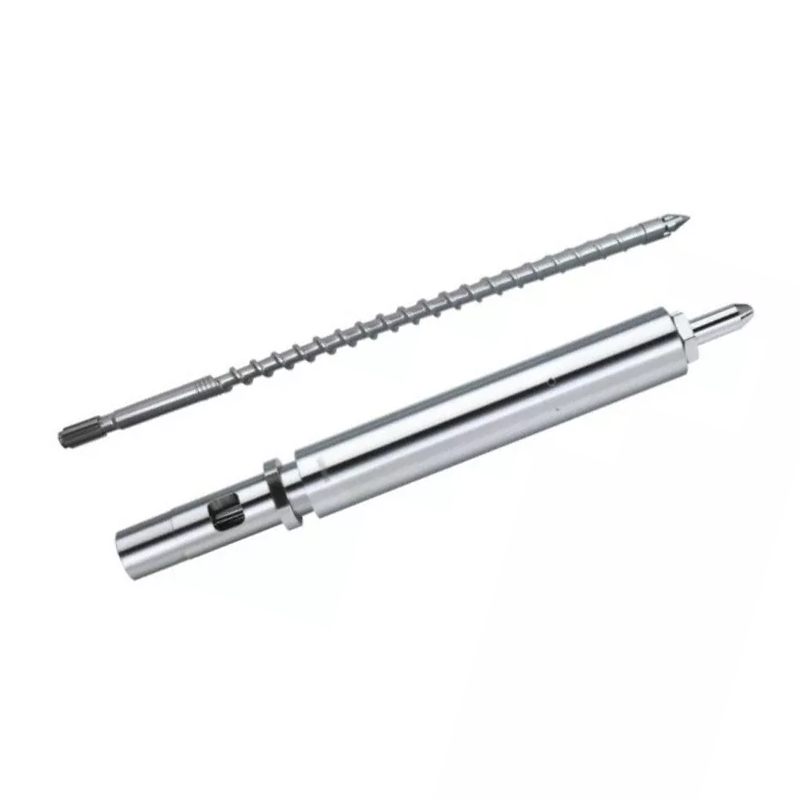
Per lo stampaggio a iniezione di nylon caricato con vetro, iniziare con l'esatto grado PA e il contenuto di fibra di vetro. Nanhaiya elenca viti per iniezione 38CrMoAlA bonificate per plastiche rinforzate contenenti fino al 30% di fibra di vetro, incluso PA-GF. Le pagine dei prodotti descrivono anche la nitrurazione e il rinforzo in lega di nichel-tungsteno per le aree di viti e cilindri soggette a usura. Selezionare la geometria e il sistema di superficie rispetto al servizio reale, quindi controllare il foro della canna e la punta della vite o controllare l'anello prima di accettare una sostituzione. La mia regola da parte della fabbrica è semplice: un valore di durezza non salva una geometria errata e una nuova vite non salva una parte anteriore che perde. Inserisci tutte e tre le interfacce nel disegno e tutti e tre i comportamenti nel piano di prova.
Vite per stampaggio ad iniezione mutante vs graduale: come scegliere il profilo di compressione30 2026-09

Vite per stampaggio ad iniezione mutante vs graduale: come scegliere il profilo di compressione

Scegli una vite per stampaggio a iniezione mutante o brusca come punto di partenza per materiali cristallini o semicristallini che beneficiano di compressione e fusione rapide. Nanhaiya elenca PE, PP, PA, POM e PTFE. La sua sezione di compressione mutante occupa circa dal 5% al ​​15% della lunghezza totale della vite. Scegli una vite graduale come punto di partenza per materiali amorfi o sensibili al calore che necessitano di una transizione più fluida. Nanhaiya elenca PVC rigido, PS, PC, PSU e ABS. La sua sezione di compressione graduale occupa normalmente dal 40% al 60% della lunghezza totale, di cui circa il 50% è descritta come tipica. Confermare entrambe le scelte con il grado effettivo, il riempitivo, l'umidità, l'uso della pallina, il tempo di recupero, le condizioni di fusione e l'accettazione della parte stampata.
Come specificare una vite singola ad alta velocità per l'estrusione di PE e PP30 2026-09

Come specificare una vite singola ad alta velocità per l'estrusione di PE e PP

Specificare una vite singola ad alta velocità in PE o PP in base al materiale reale, alla produzione vendibile, al prodotto e allo stampo, alla velocità della superficie della vite, all'intervallo della temperatura di fusione, alla pressione, al funzionamento del motore e del cambio, alla capacità di raffreddamento, all'ambiente di usura e al metodo di accettazione. Non acquistare solo dal diametro e dal numero di giri massimo. Nanhaiya pubblica nove modelli a vite singola da NHY20 a NHY150, con gamme di produzione da 3 a 1.300 kg/h e gamme di velocità da 10 a 150 giri/min in tutta la famiglia. Il suo prodotto ad alta velocità in PE e PP utilizza una geometria della vite ottimizzata, un cambio a coppia elevata, speciali cilindri con slot di alimentazione e una struttura in lega resistente all'usura. Trasforma ogni obiettivo del progetto in un punto di prova stabile utilizzando la resina, lo stampo, la finestra di qualità e il limite di misurazione elettrica denominati.
Come specificare una singola vite per plastica caricata con vetro, minerale e riciclata30 2026-09

Come specificare una singola vite per plastica caricata con vetro, minerale e riciclata

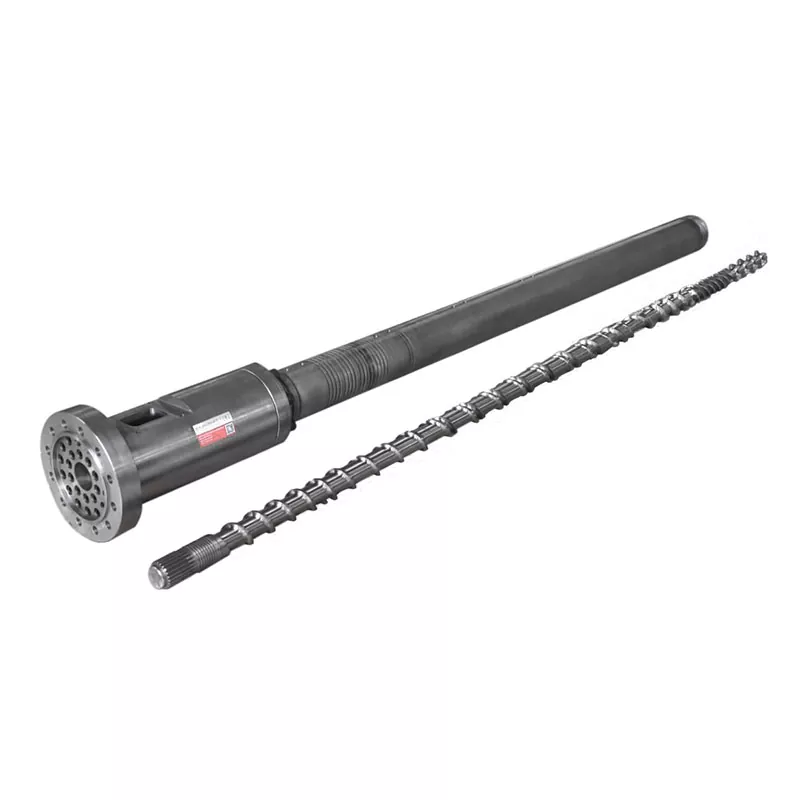
Per specificare una vite singola resistente all'usura, inviare l'esatta resina e qualità, tipo e percentuale di riempitivo o fibra, contenuto riciclato, contaminazione, forma di alimentazione, umidità, condizione di test MFR o MVR, potenza richiesta, velocità della vite, carico del motore, pressione di fusione, temperatura, ore di funzionamento e la mappa di usura attuale. Quindi selezionare la superficie in base alla posizione del danno. Nanhaiya offre substrati 38CrMoAlA, SACM645, 42CrMo e acciaio forgiato, con nitrurazione ionica profonda, protezione PTA sulle parti superiori e laterali del facchino, oltre a opzioni di superficie in carburo di tungsteno e a base di nichel. La vite proposta deve essere controllata con la canna accoppiata, perché una nuova superficie dura non può correggere un foro allargato o disallineato.
Guida all'acquisto del riduttore per estrusore in plastica: abbina coppia, rapporto e interfaccia macchina30 2026-09

Guida all'acquisto del riduttore per estrusore in plastica: abbina coppia, rapporto e interfaccia macchina

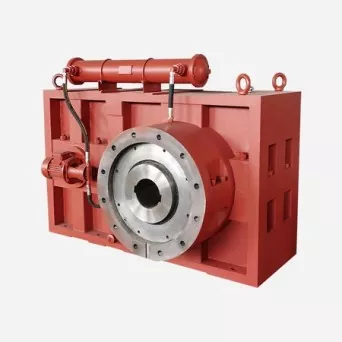
Per acquistare un riduttore per estrusore di plastica, specificare la potenza del motore e la velocità nominale, l'intervallo di velocità della vite richiesto, il servizio di coppia continua e di picco, la quantità e la rotazione della vite, il materiale e la produzione, le ore di funzionamento, le interfacce dell'albero di ingresso e di uscita, la posizione di montaggio, il carico di spinta, la lubrificazione, il raffreddamento e il test di accettazione. La sola potenza del motore non è una specifica del riduttore. Due linee con lo stesso motore possono imporre diversi carichi di coppia, calore, urti, sincronizzazione e cuscinetti. Il disegno firmato dovrà identificare l'albero lato motore e l'albero lato vite, le loro velocità, i sensi di rotazione, il rapporto, i riferimenti di montaggio ed ogni collegamento necessario per l'installazione.
Guida all'acquisto della flangia del cilindro dell'estrusore: specificare l'interfaccia prima di ordinare15 2026-09

Guida all'acquisto della flangia del cilindro dell'estrusore: specificare l'interfaccia prima di ordinare

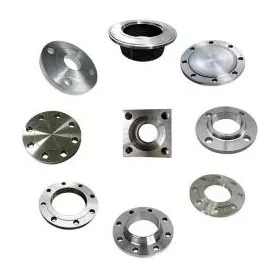
Per acquistare una flangia del cilindro dell'estrusore, inviare un disegno controllato che identifichi il foro, il diametro esterno, lo spessore, il registro di posizionamento, la disposizione dei bulloni, la superficie di tenuta, il materiale, il trattamento superficiale e le parti di accoppiamento. Aggiungere la base effettiva di temperatura e pressione, modello di estrusore o testa filiera, quantità e requisiti di ispezione. Non ordinare una flangia per macchina personalizzata contenente solo le parole "ANSI", "DIN", "JIS" o "PN16". Tali riferimenti possono definire una flangia per tubi standard solo quando vengono indicate la designazione standard completa e le basi di servizio. La connessione di un estrusore di solito necessita di un proprio disegno di interfaccia, anche quando un lato segue uno schema di flangia riconosciuto.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare