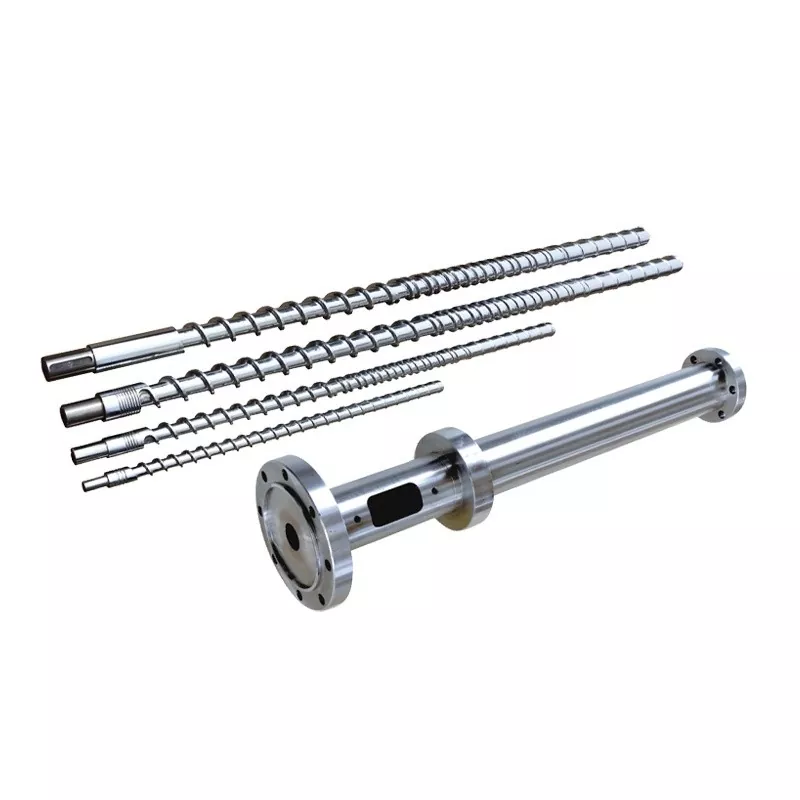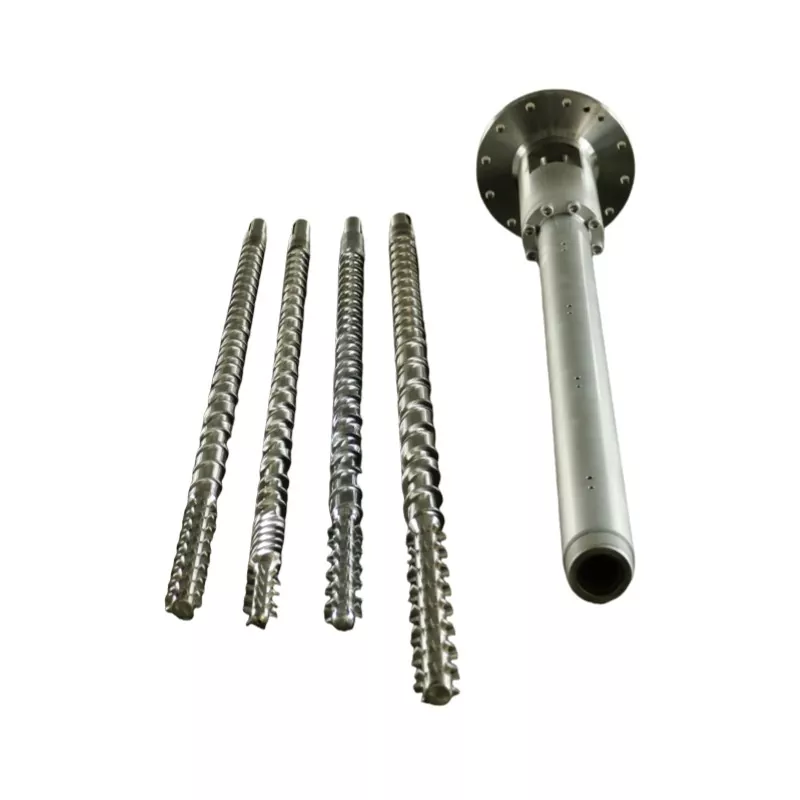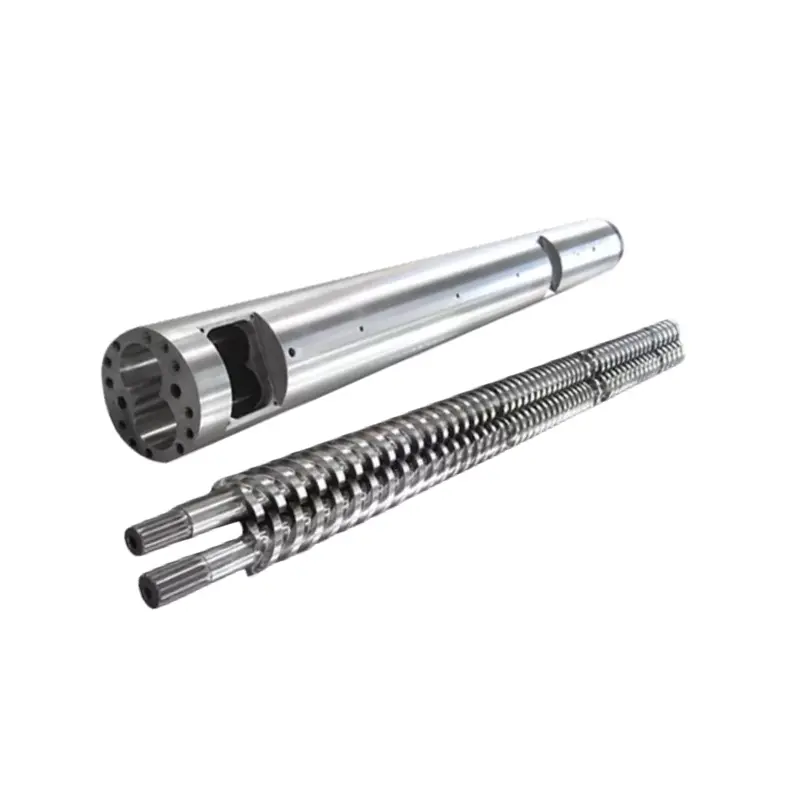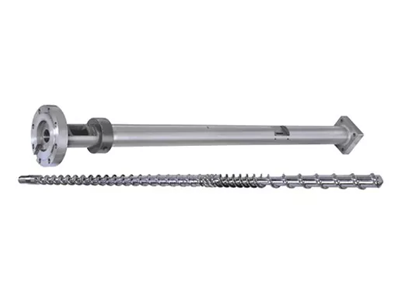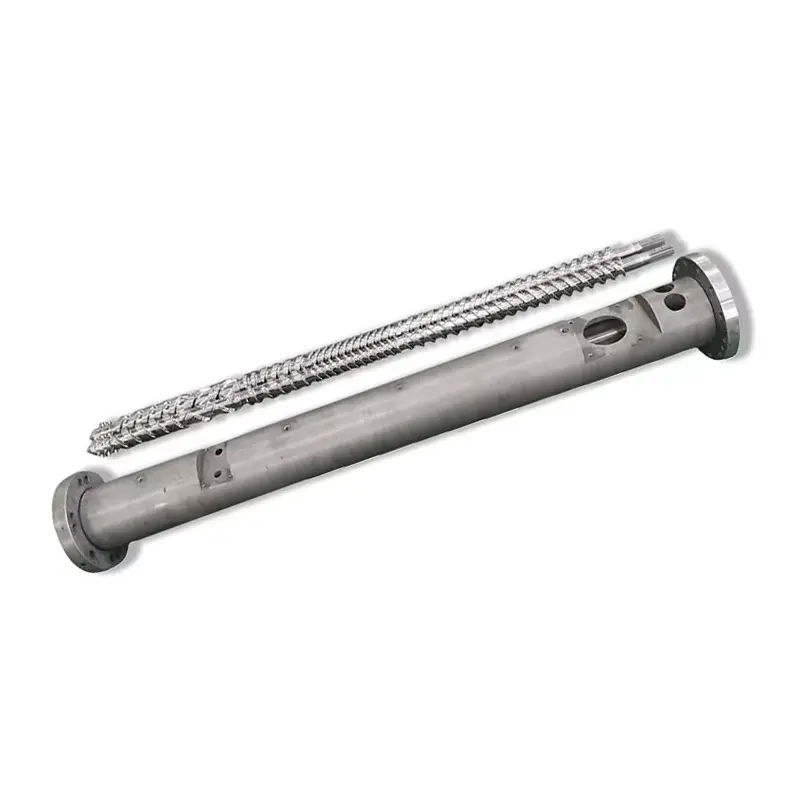
Tuocilindro della vite per stampaggio a iniezionedecide la qualità della fusione, la consistenza del getto e il tempo di ciclo. Di seguito: come selezionare la geometria e il trattamento superficiale della resina, come mantenere il set e come rintracciare un difetto nella vite, nel cilindro o nell'anello di controllo invece di inseguirlo attraverso le impostazioni della macchina. Le nostre viti per iniezione nitrurate 38CrMoAlA presentano uno strato nitrurato di 0,5–0,8 mm a 950-1050 HV, sono adatte a PE, PP, PS e ABS e gestiscono fibra di vetro fino al 30%. Oltre questo limite, o su resina corrosiva, il foro necessita di spruzzatura di leghe dure a 62 HRC. Se l'uscita diminuisce e i cicli si allungano, leggere la tabella di risoluzione dei problemi prima di toccare un altro setpoint.

Che cos'è un cilindro a vite per stampaggio a iniezione?
La vite e il cilindro costituiscono l'unità di plastificazione della macchina per lo stampaggio a iniezione. Insieme, prendono i pellet solidi dalla tramoggia, li fondono, li mescolano in una massa fusa uniforme, dosano una dose esatta e la iniettano nello stampo. Ogni parte prodotta dalla tua macchina passa attraverso questa coppia.
Gli stampatori sostituiscono gli ugelli, mettono a punto gli stampi e regolano le temperature per settimane prima di esaminare l'unità di plastificazione. Quell'ordine è al contrario. Quando la vite o il cilindro si usurano, nessun punto di regolazione sul controller ripristina il processo.
Il ruolo della vite nella plastificazione
La vite esegue la maggior parte della fusione e non con le fasce riscaldanti. Il calore della botte contribuisce, ma lo è il meccanismo di fusione dominantecalore di taglio: la vite trascina il polimero contro la parete calda del cilindro, e l'attrito genera calore all'interno del materiale stesso. Ecco perché la geometria della vite modifica la temperatura di fusione anche quando i setpoint non si spostano.
La vite dosa anche il tiro. Ruota per plastificare, si ritrae quando il materiale fuso si raccoglie davanti alla punta, quindi si ferma. La distanza di retrazione corrisponde alla dimensione del tiro. Qualsiasi fusione che fuoriesce all'indietro sui voli o oltre l'anello di controllo altera tale misurazione.
Infine, la vite inietta. Smette di ruotare e avanza come uno stantuffo, forzando la fusione attraverso l'ugello. Questo doppio ruolo, rotante e alternativo, separa una vite di iniezione da una vite di estrusione.
Il ruolo del barile nel trasferimento e nel contenimento del calore
La canna è un recipiente a pressione di precisione con un foro riscaldato. Contiene la pressione di iniezione, trasferisce il calore dalle fasce al polimero e fornisce la parete dura contro la quale la vite trancia il materiale.
Il suo foro deve rimanere rotondo, diritto e dimensionalmente stretto. Quando il foro diventa sovradimensionato, il gioco tra la spirale della vite e la parete del cilindro aumenta. La fusione quindi fuoriesce all'indietro sui tratti invece di andare in avanti e il tasso di plastificazione diminuisce.
Il riscaldamento dei fusti è suddiviso in zone, solitamente alimentazione, compressione e dosaggio, ciascuno con il proprio controller e termocoppia. Una termocoppia spostata in una zona può cuocere il materiale per mesi mentre il display visualizza una lettura normale.
Come la vite e il cilindro lavorano insieme come un sistema
Le due parti si comportano come una coppia abbinata e il numero che descrive la coppia lo ègioco radiale: metà della differenza tra il diametro del foro della canna e il diametro dell'elica della vite.
La distanza è ridotta in base alla progettazione. La regola pratica del settore per un nuovo set è di circa 0,001 pollici di spazio libero per lato per ogni pollice di diametro della vite. Su una vite da 60 mm (circa 2,36 pollici), si arriva a circa 0,06 mm per lato. Il tuo disegno di costruzione è l'autorità e dovrebbe sempre essere il numero con cui controlli.
Quel piccolo divario fa un vero lavoro. Costringe il polimero a tagliarsi contro la parete del cilindro invece di scivolare oltre. Raddoppia il gioco e la cesoiatura si indebolisce, la fusione rallenta, la produzione diminuisce e la macchina cerca di compensare con calore di cui non dovrebbe aver bisogno.
La sostituzione di una sola parte raramente risolve un paio usurato. Una nuova vite all'interno di una canna usurata ripristina solo la metà del gioco perduto e il disadattamento usura la nuova parte più velocemente di quanto dovrebbe.
Anatomia di una vite per stampaggio ad iniezione
Una vite di iniezione standard è divisa in tre zone più un gruppo punta. Ogni zona ha un lavoro e ognuna fallisce in un modo che puoi riconoscere.
| Zona | Profondità del canale | Lavoro | Che aspetto ha il fallimento |
|---|---|---|---|
| Foraggio | Profondo | Raccogliere i pellet, trasportarli avanti | Colmare, morire di fame, alimentazione irregolare, recupero incoerente |
| Compressione (transizione) | Poco profondo | Compattare e sciogliere il polimero contro la parete della botte | Non si scioglie, miscelazione scarsa, questa zona si consuma per prima |
| Misurazione | Poco profondo | Omogeneizzare e pompare una fusione uniforme | Variazione del tiro, picchi di temperatura |
| Suggerimento e anello di controllo | — | Sigillatura contro il riflusso durante l'iniezione | Deriva della dimensione dei colpi, colpi corti, perdita di ammortizzazione |
Zona di alimentazione
Canali profondi afferrano i pellet dalla gola della tramoggia e li spostano in avanti come solidi. Questa zona non si scioglie molto. Trasmette.
I problemi legati all’alimentazione si mascherano da problemi di scioglimento. Se i pellet si accumulano nella gola, o la sezione di alimentazione diventa troppo calda e i pellet si ammorbidiscono e si attaccano presto, la coclea muore di fame. Il tempo di recupero oscilla e la dimensione del tiro segue. Controlla il raffreddamento della gola di alimentazione prima di dare la colpa alla geometria.
Zona di compressione (transizione).
In questo tratto il canale diventa meno profondo. Questo abbassamento comprime il polimero contro la parete calda del cilindro e genera il calore di taglio che determina la fusione.
La zona di compressione è dove si concentra l'usura. Qui la pressione raggiunge i picchi e i riempitivi abrasivi macinano più duramente qui. Quando misuri una vite usurata, è qui che trovi prima i numeri.
Zona di misurazione
Canali poco profondi e a profondità costante omogeneizzano la massa fusa e la pompano in avanti a una pressione costante. Questa zona determina la coerenza tra i colpi.
L'usura della zona di dosaggio si manifesta come variazione della dose e aumento della temperatura di fusione agli stessi setpoint. La vite lavora di più per spostare lo stesso materiale.
Punta a vite, anello di ritegno e valvola di non ritorno
Il gruppo dell'anello di ritegno, a volte chiamato valvola di non ritorno, merita più attenzione di quella che ne riceve. Si trova sulla punta della vite e svolge un unico compito: durante l'iniezione sigilla, in modo che la fusione entri nello stampo invece di rifluire sulla vite.
Quando smette di sigillare, si ottiene una variazione della dimensione dell'iniezione, scatti brevi e un cuscino che scompare. Gli stampatori trascorrono settimane a regolare la pressione di iniezione, il tempo di tenuta e la temperatura per ottenere questo risultato. Niente di tutto ciò funziona, perché la fusione fuoriesce all'indietro oltre un anello usurato.
Tre segnali puntano specificamente all'anello di controllo. Il cuscino varia da inquadratura a inquadratura invece di rimanere costante. Il peso della pallina si sposta mentre la macchina segnala un recupero normale. E un processo ripetibile diventa improvvisamente irregolare senza alcun cambiamento nella resina o nell'impostazione.
Parametri della geometria della vite chiave
Quattro numeri descrivono una vite di iniezione. Comprendili e il preventivo di un fornitore smetterà di essere una scatola nera.
Rapporto L/D: definizione, formula e valori consigliati per resina
Rapporto L/Dè la lunghezza operativa della vite divisa per il suo diametro esterno. Una vite 22 volte più lunga che larga ha un L/D di 22:1. La formula è semplicemente L divisa per D e il rapporto varia in base alle dimensioni: una vite da 50 mm con rapporto 22:1 ha una lunghezza operativa di 1.100 mm.
L/D controlla lo spazio a disposizione della vite per sciogliere, miscelare e omogeneizzare. Un tempo più lungo garantisce una maggiore capacità di fusione e una migliore miscelazione. Un tempo di permanenza più breve è inferiore e ciò protegge le resine sensibili al calore.
Le viti di iniezione sono più corte delle viti di estrusione. La vite prepara un colpo alla volta anziché pompare continuamente e il materiale rimane nella canna tra i colpi. InStampaggio ad iniezione con rapporto L/DIn pratica, la maggior parte delle macchine rientra tra 18:1 e 25:1, con valori comuni tra 20:1 e 22:1 sulle macchine per uso generale.
Le resine sensibili al calore come il PVC preferiscono l'estremità più corta, quindi il materiale trascorre meno tempo caldo. I tecnopolimeri che necessitano di una fusione completa preferiscono l'estremità più lunga. La nostra guida al rapporto L/D copre i compromessi in modo approfondito.
Rapporto di compressione: come influisce sul calore di taglio e sulla qualità della fusione
Rapporto di compressioneconfronta la profondità del canale nella zona di alimentazione con la profondità del canale nella zona di dosaggio. Una coclea con un canale di alimentazione tre volte più profondo del canale di dosaggio ha un rapporto di compressione di 3:1.
Il rapporto di compressione imposta la forza con cui la vite lavora il materiale. Una compressione più elevata significa più taglio, più calore meccanico e fusione più aggressiva. La compressione inferiore tratta delicatamente il polimero.
Abbinalo alla resina, non alla preferenza per un numero maggiore. Le poliolefine a bassa viscosità necessitano di un taglio positivo per fondersi in modo pulito. Le resine sensibili al calore come PVC, PC e POM si degradano sotto taglio mentre il PE si scrollerebbe di dosso. La nostra guida al rapporto di compressione funziona attraverso le gamme.
Profondità di volo, larghezza del canale e loro impatto sull'output
Il rapporto di compressione è un rapporto e due viti con lo stesso rapporto possono comportarsi diversamente. La profondità assoluta conta.
Un canale di dosaggio profondo sposta più materiale per giro, aumentando la velocità di plastificazione, ma mescola meno accuratamente e fornisce una fusione meno uniforme. Un canale di dosaggio poco profondo miscela meglio e fornisce una temperatura più costante, con una potenza inferiore per giro.
La larghezza del volo e l'angolo dell'elica influiscono sull'efficienza del trasporto e sul taglio che il materiale subisce all'atterraggio del volo. Questi sono dettagli di progettazione che specifichi descrivendo il tuo processo a un progettista di viti, non numeri da scegliere da una tabella.
Rapporto tra diametro della vite e dimensione del colpo
Il diametro della vite imposta la capacità di iniezione della macchina. Una vite più grande sposta più volume per millimetro di corsa in avanti, quindi offre uno scatto più grande.
La regola pratica è una fascia di comfort, non un limite rigido. Esegui un tiro che utilizza una piccola frazione della capacità della canna e il materiale rimane nella canna troppo a lungo, attraversando il calore e degradandosi. Se corri a capacità quasi piena, perderai l'ammortizzazione necessaria per un imballaggio coerente.
La maggior parte dei modellatori mira a colpire da qualche parte nel mezzo della portata utilizzabile della canna. Se la parte si trova all'esterno di tale fascia, la soluzione corretta è un diametro della vite diverso, non un'impostazione della macchina più difficile.
Ecco la nostra tabella delle dimensioni pubblicata, che mostra come la capacità dei pallini tiene traccia delle dimensioni della vite e della canna nella gamma che costruiamo. Usalo per localizzare la tua macchina o per verificare l'integrità del diametro che un fornitore ti sta citando.
| Tiro (g) | Vite Ø × lunghezza (mm) | Ø canna × lunghezza (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125–160 | Φ40×980 | Φ95×910 |
| 125–300 | Φ42×1030 | Φ105 × 1110 |
| 250–400 | Φ45×1210 | Φ115 × 1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 450–600 | Φ55 × 1335 | Φ130×1320 |
| 500-700 | Φ56×1350 | Φ130×1350 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 650–800 | Φ65 × 1415 | Φ150×1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80×2000 | Φ180 × 1805 |
| 125–200 | Φ85×2300 | Φ190×1900 |
| 200-300 | Φ90×2700 | Φ210×2000 |
| 250–500 | Φ100×2600 | Φ230 × 2405 |
| 300–600 | Φ110×2600 | Φ256 × 2590 |
| 400-1000 | Φ120×2800 | Φ256×2800 |
| 600–800 | Φ130×3010 | Φ256 × 2970 |
| 800-1000 | Φ145×3010 | Φ256×3200 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170 × 3415 | Φ317×3380 |
Due cose da leggere. La capacità di tiro aumenta con il diametro, come richiede la fisica. E con esso cresce il diametro esterno della canna, motivo per cui una vite più grande non è mai un aggiornamento gratuito: si tratta di una classe di dimensioni della macchina diversa.
Tipi di viti per stampaggio a iniezione: quale ti serve?
Cinque famiglie di viti coprono quasi tutte le applicazioni di iniezione. Quello giusto dipende dalla resina e da ciò che richiede la tua parte.
| Tipo a vite | Cosa fa | Meglio per | Debolezza |
|---|---|---|---|
| Scopo generale (GP) | Volo singolo, tre zone standard | PE, PP, PS, ABS, la maggior parte delle resine di base | Geometria di compromesso; lotta con resine impegnative |
| Barriera | Il secondo volo separa il letto solido dalla vasca di fusione | Migliore fusione, rendimento più elevato, parti sensibili allo scioglimento | Costa di più; eccessivo su resine facili |
| Miscelazione/composizione | Aggiunge sezioni Maddock o di miscelazione dei pin | Masterbatch colore, compound caricati, parti sensibili alle striature | Taglio extra; sbagliato per le resine termosensibili |
| Ventilato (due stadi) | La zona di decompressione e la porta di sfiato estraggono le sostanze volatili | Resine igroscopiche dove l'essiccazione non è praticabile | Complesso; lo sfiato può sbavare se non corrispondente |
| Specifico per PVC | Bassa compressione, superfici lucide, nessun punto morto | PVC rigido e flessibile | Costruito appositamente; non una vite per uso generale |
Vite per uso generale (GP): la più comune, la migliore per?
La vite GP è un compromesso e buono. Funziona in modo accettabile con PE, PP, PS e ABS, che coprono la maggior parte dello stampaggio di materie prime. I costruttori di macchine lo forniscono come standard perché è l'impostazione predefinita più sicura quando non sanno cosa eseguirai.
Il compromesso ti costa quando la resina diventa esigente. Una vite GP su nylon caricato a vetro si usura velocemente. Una vite GP su PVC rigido degrada il materiale. Una vite GP spinta per la massima resa su una parte a parete sottile garantisce che non si sciolga. Quando uno di questi descrive il tuo processo, una vite costruita appositamente si ripaga solo in rottami.
Vite barriera: migliore separazione e omogeneità del fuso
Una vite barriera aggiunge un secondo volo attraverso la zona di fusione. Questo volo separa fisicamente i pellet solidi rimanenti dalla massa fusa già formata e mantiene i solidi premuti contro la parete calda del barile dove continuano a sciogliersi.
Senza barriera, le particelle solide si nascondono all'interno della vasca di fusione, isolate dalla parete, e possono sopravvivere fino all'ugello non fuse. Con uno, la fusione termina in modo più completo e coerente.
Il vantaggio è una migliore uniformità della fusione a parità di rendimento o a un rendimento superiore, che si traduce in un minor numero di fondi non fusi, un controllo più stretto della dose e una finestra di processo più ampia. Gli stampatori che utilizzano imballaggi a pareti sottili, parti ottiche o qualsiasi cosa sensibile allo stato non fuso dovrebbero richiederne uno per nome.
Vite di miscelazione/composizione: per materiali masterbatch riempiti e colorati
Le viti di miscelazione aggiungono una sezione di miscelazione dedicata, solitamente vicino alla punta. Le sezioni Maddock (scanalate) forzano la fusione attraverso spazi stretti, rompendo le particelle non fuse mediante taglio. I miscelatori a perno dividono e ricombinano il flusso, distribuendo colore e riempitivo.
Utilizzatene uno quando le striature di colore rappresentano un problema di qualità, quando la dispersione del masterbatch è importante o quando la distribuzione del riempitivo influisce sulle prestazioni delle parti. Il compromesso è l'aggiunta del taglio, che rende le sezioni di miscelazione la scelta sbagliata per le resine sensibili al calore che sono già vicine al limite di degradazione.
Vite ventilata/degasaggio: per resine igroscopiche
Una vite ventilata funziona in due fasi. Il primo stadio si scioglie, poi il canale si approfondisce bruscamente, facendo scendere la pressione di fusione quasi a zero in una porta di sfiato praticata nel cilindro. L'umidità e le sostanze volatili fuggono lì, spesso sotto vuoto. La seconda fase ripressurizza quindi la massa fusa per l'iniezione.
Questo funziona con le resine igroscopiche dove l'essiccazione è poco pratica o inaffidabile. Ciò comporta anche dei rischi: se i due stadi non corrispondono, dalla porta di sfiato fuoriesce il materiale fuso invece del gas. Una vite ventilata e una canna ventilata devono essere progettate insieme, motivo per cui vengono specificate come set e non adattate casualmente.
Design delle viti specifico per il PVC: perché le viti standard falliscono con il PVC
Il PVC rigido punisce una vite standard in due modi contemporaneamente. Si degrada sotto taglio, rilasciando acido cloridrico, che poi corrode l'acciaio contro cui è appoggiato. Il danno inizia prima che l'operatore si accorga del difetto.
Una vite in PVC risponde ad entrambe le minacce. La bassa compressione mantiene il taglio delicato. Le superfici lucide e la geometria priva di punti morti impediscono al materiale di ristagnare e cuocere. Il set necessita quasi sempre di resistenza alla corrosione nel trattamento superficiale, non solo di resistenza all'usura. NostroGuida cilindro a vite in PVCcopre la chimica e il nostroCanne coniche biviteservire il PVC sul lato dell'estrusione.
Come selezionare il cilindro della vite giusto per la tua resina
La selezione della resina guida ogni altra decisione sulla pagina: geometria, acciaio e superficie. Leggi la tabella, poi leggi le note sottostanti, perché le note contengono gli avvertimenti.
| Resina | Tipico L/D | Rapporto di compressione tipico | Tipo a vite | Note speciali |
|---|---|---|---|---|
| PP/PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP o barriera | Perdonare. Ha bisogno di un taglio positivo per sciogliersi in modo pulito |
| PS / FIANCHI | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Bassa viscosità, si scioglie facilmente. Miscelazione delicata su HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP o barriera | Amorfo. Attenzione al calore di taglio, le striature si vedono facilmente |
| PC e tecnopolimeri | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barriera o GP, a basso taglio | Temperatura di fusione elevata, finestra stretta. L/D più lungo, compressione delicata |
| PVC rigido | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Specifico per PVC | La resistenza alla corrosione non è opzionale. Breve tempo di permanenza |
| PVC flessibile | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Specifico per PVC | Più tollerante che rigido, pur sempre corrosivo |
| PET (preformato) | 20:1 – 24:1 | Dosaggio basso e preciso | PET appositamente costruito | Asciugarlo o degradarlo. Taglio basso, residenza minima, superfici lucide |
| POM (acetale) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, taglio basso | Si degrada bruscamente se surriscaldato. Controllo preciso della temperatura |
| Caricato con vetro/abrasivo | Per resina base | Per resina base | Tipo base + superficie dura | La geometria segue la resina di base. ILsuperficieecco cosa cambia: diventa bimetallico |
Come utilizzare questa tabella:si tratta di intervalli e punti di partenza pubblicati tipici, non di specifiche. La tua macchina, la tua qualità, il tuo pezzo e la tua produzione spostano i numeri. Un progettista di viti conferma la geometria finale rispetto al processo reale. Non ordinare mai da un tavolo generico senza quella conversazione.
PP e PE: semicristallino, taglio moderato
Le poliolefine sono il caso facile. Tollerano il taglio, si sciolgono su un'ampia finestra e perdonano una vite GP. Una compressione da moderata a elevata funziona bene, perché queste resine a bassa viscosità necessitano di un taglio positivo per fondersi in modo pulito anziché scivolare a metà fuso.
Se si spinge al massimo l'output su pareti sottili, una vite barriera ammortizza il suo costo fornendo una fusione più completa alla stessa velocità.
ABS e PS: Amorfo, attenzione al calore di taglio
Le resine amorfe si ammorbidiscono in un intervallo anziché sciogliersi in un punto acuto. PS funziona a bassa compressione perché si scioglie facilmente. L'ABS ha bisogno di più cure: mostra striature e allargamenti quando si degrada, e il motivo è solitamente il calore di taglio.
Se le strisce sulle parti in ABS e i valori impostati sembrano corretti, sospettare il taglio prima di sospettare l'asciugatrice. Un rapporto di compressione aggressivo su una resina amorfa sensibile al calore produce i propri difetti.
PC e tecnopolimeri: alte temperature, L/D più lunghi
PC, nylon, PBT e i loro parenti fondono e si degradano molto più in alto. Necessitano di una fusione approfondita, il che depone a favore di un L/D più lungo, ma penalizzano anche il tempo di permanenza, il che sconsiglia di tenere la fusione in un grande barile.
La risoluzione è L/D più lunga con una compressione delicata e uno scatto di dimensioni corrette. Se si sbaglia la dimensione dell'iniezione sul PC, il materiale passa attraverso il calore finché non ingiallisce, indipendentemente dalla qualità della vite.
PVC rigido e flessibile: resistenza alla corrosione fondamentale
Tutto quanto sopra relativo al PVC si applica alla selezione. Il PVC rigido si trova nella fascia bassa sia del rapporto L/D che della compressione, perché il tempo e il taglio sono entrambi nemici. Il trattamento superficiale deve resistere alla corrosione, non solo all'abrasione, e questo cambia la scelta della lega all'interno di una canna bimetallica.
PET e POM: basso taglio, controllo preciso della temperatura
Il PET è igroscopico. L'acqua nella massa fusa idrolizza le catene polimeriche, riduce la viscosità intrinseca e lascia le preforme fragili e opache mentre la macchina sembra funzionare bene. Asciugare adeguatamente la resina, eseguire un taglio basso, mantenere la residenza breve e specificare superfici lucidate in modo che non si formino depositi.
Il POM tollera la compressione ordinaria ma si degrada bruscamente se surriscaldato e i suoi prodotti di degradazione sono pericolosi. Il controllo della temperatura e la disciplina del tempo di residenza contano più della geometria intelligente.
Materiali vetrosi e abrasivi: la linea 30%.
Ecco la regola più chiara sulla pagina, ed è un numero, non un sentimento.Fibra di vetro fino al 30%: la gestisce un set nitrurato di 38CrMoAlA.Costruiamo e valutiamo le nostre viti a iniezione nitrurate esattamente per questo: bonificate e temprate, quindi nitrurate a gas fino a ottenere una cassa da 0,5–0,8 mm a 950–1050 HV.
Oltre il 30% di vetro, o con riempitivo minerale e ritardante di fiamma sopra, la superficie deve cambiare.La cassa nitrurata è uno strato di diffusione e il riempitivo abrasivo lo taglia molto prima di quanto meriterebbe l'acciaio sottostante.
Questo è quando acanna a vite bimetallicasmette di essere un aggiornamento e diventa la specifica corretta: la lega dura viene spruzzata sull'intero cerchio attorno alla zona di usura della canna, portando la durezza interna a 62 HRC. La geometria segue ancora la resina di base. Cambia solo la superficie. Nostroguida bimetallica vs nitruratafunziona attraverso la logica del costo.
Tipi di canne, materiali e trattamenti superficiali
La canna non cede in modo drammatico. Si apre, silenziosamente, e porta con sé i tuoi risultati. Il materiale e la superficie decidono quanto tempo ci vuole.
Canna standard in acciaio nitrurato: applicazioni e limiti
La nitrurazione diffonde l'azoto nella superficie dell'acciaio, formando una custodia dura. Nitruriamo a gas le nostre viti di iniezione 38CrMoAlA a 500–560 °C, producendo uno strato nitrurato di 0,5–0,8 mm di spessore a 950–1050 HV. Ciò aumenta la resistenza all’usura del 30-40% rispetto all’acciaio non trattato.
L'acciaio di base viene prima bonificato, il che già da solo aumenta la resistenza all'usura al taglio del 50%. Insieme, questi due passaggi garantiscono una durata utile di circa 10.000–20.000 ore su resine non corrosive come PE e PP.
Il suo limite è la profondità della cassa. Una volta che l'abrasione taglia lo strato nitrurato, il nucleo più morbido sottostante si usura rapidamente. Valutiamo le nostre viti di iniezione nitrurate per composti rinforzati con fibra di vetro fino al 30% (ad esempio PA più fibra di vetro). Al di sopra di ciò, o su resine corrosive, la cassa nitrurata è superata e la superficie deve cambiare.
Canna bimetallica: costruzione, costi e quando ripaga
Una canna bimetallica mantiene un corpo in lega di acciaio e fonde una lega antiusura separata nella canna. Sulle nostre canne spruzziamo lega dura attorno all'intero cerchio della zona di usura della canna, portando la durezza interna a 62 HRC.
Questo è un tipo diverso di protezione dalla nitrurazione. Una custodia nitrurata è uno strato di diffusione misurato in frazioni di millimetro. Un foro in lega spruzzata o fusa è uno strato di metallo diverso e il riempitivo abrasivo deve attraversarlo tutto.
La lega è selezionata per la minaccia. Le superfici ricche di carburo e di carburo di tungsteno resistono all'abrasione causata dal vetro e dai riempitivi minerali. Le leghe contenenti nichel resistono alla corrosione del PVC e dei composti ritardanti di fiamma. Scegli la lega sbagliata e hai pagato per una canna bimetallica che risolve il problema sbagliato.
Si ripaga ogni volta che l'alimentazione è abrasiva o corrosiva. L'aritmetica è semplice: se un set bimetallico dura più volte di uno nitrurato sul tuo materiale, il prezzo di acquisto più elevato si divide in un costo annuo inferiore, prima di contare gli scarti e i tempi di inattività evitati.
Canna segmentata vs monolitica: flessibilità vs precisione
Una canna monolitica (monopezzo) è ricavata da un unico corpo. Mantiene al meglio la rettilineità e la concentricità ed è la norma per lo stampaggio a iniezione, dove la precisione determina la consistenza della stampata.
Le canne segmentate sono imbullonate insieme da sezioni, il che consente di sostituire una sezione usurata senza rottamare l'intera canna e consente di posizionare in modo flessibile le porte di sfiato. Il mestiere è l'allineamento: ogni giunto è un'opportunità di disallineamento e le macchine a iniezione sono meno indulgenti rispetto agli estrusori per compound.
Base in acciaio e opzioni di superficie che si trovano su di esso
38CrMoAlAè l'acciaio di base da cui lavoriamo le nostre viti a iniezione, ed è l'impostazione predefinita del settore per un motivo. La sua chimica cromo-molibdeno-alluminio è progettata per la nitrurazione: l'alluminio forma nitruri duri e stabili nella custodia mentre il nucleo rimane resistente.
L'acciaio di base sostiene il carico meccanico. La superficie superiore si usura ed è qui che risiede la vera scelta. Come aproduttore di cilindri a viteforniamo l'intera gamma di superfici e ciascuno risponde a una minaccia diversa:
- Nitrurazione— Strato di 0,5–0,8 mm a 950-1050 HV. Resine pulite, fibra di vetro fino al 30%.
- Rivestimento bimetallico— lega dura fusa attorno alla zona di usura della canna, foro a 62 HRC. Servizio abrasivo e corrosivo.
- Spruzzatura di carburo di tungsteno— per i casi di abrasione più difficili.
- Placcatura in cromo— una superficie liscia e facile da staccare. Aiuta con i cambiamenti di colore e l'adesione, non con forti abrasioni.
- Acciaio inossidabile— quando la resistenza alla corrosione o la purezza del materiale sono al primo posto rispetto all'usura.
La nostra guida ai materiali dei cilindri a vite confronta integralmente gli acciai di base.
Trattamenti superficiali a confronto
| Materiale/trattamento | Durezza | Resistenza all'usura | Resistenza alla corrosione | Meglio per |
|---|---|---|---|---|
| 38CrMoAlA, nitrurato | 950–1050 HV, strato 0,5–0,8 mm | Bene | Moderare | PE, PP, PS, ABS; fibra di vetro fino al 30%. Il default economico |
| Rivestimento bimetallico | Alesaggio a 62 HRC | Eccellente | Bene | Caricato con vetro superiore al 30%, caricato con minerali, rimacinato, abrasivo |
| Spruzzatura di carburo di tungsteno | Molto alto | Eccellente | Bene | I casi di abrasione più difficili |
| Rivestimento in lega a base di nichel | Selezionato per formulazione | Bene | Eccellente | PVC, fluoropolimeri, ritardanti di fiamma |
| Cromatura dura | Duro, molto sottile | Moderare | Bene | Rilascio fluido, cambi di colore più facili, antiaderente |
| Acciaio inossidabile | Per grado | Moderare | Eccellente | Applicazioni basate sulla corrosione o sulla purezza |
Specificare la superficie per l'alimentazione più sporca su cui verrà effettivamente eseguita la linea, non quella più pulita. Specificare il caso pulito è il modo più comune con cui una nuova serie muore presto.
Manutenzione: come ottenere ogni ora che il set può offrire
La manutenzione non inverte l'usura. Ti impedisce di aggiungere usura evitabile a quella inevitabile e ti fornisce i dati per pianificare la sostituzione invece di reagire ad essa.
Lista di controllo per l'ispezione di routine
| Frequenza | Cosa controllare | Perché |
|---|---|---|
| Ogni turno | Temperatura di fusione rispetto al normale, tempo di recupero, consistenza del cuscino, carico del motore | Questi vanno alla deriva prima che compaiano i difetti |
| Ogni cambiamento di materiale o colore | Eliminare completamente; ispezionare lo spurgo per individuare macchie nere o materiale degradato | I granelli significano punti morti o degrado da qualche parte |
| Mensile | Verificare termocoppie e fasce riscaldanti; controllare il raffreddamento della ghiera di alimentazione | Un sensore spostato cuoce il materiale per mesi inosservato |
| Ogni volta che la vite è fuori | Misurare l'OD del volo e l'ID del foro della canna nelle posizioni contrassegnate; ispezionare l'anello di controllo | La vite è già fuori. Dieci minuti di misurazione sono dati gratuiti |
| Almeno una volta all'anno (servizio abrasivo o corrosivo) | Tiro pianificato: misurazione dell'usura completa, controllo dell'allineamento, registrazione delle letture | I materiali riempiti, in PVC e rimacinati si usurano molto più velocemente della resina pulita |
Procedura di spurgo corretta quando si cambiano resine o colori
Epurazione prima di ogni fermata e di ogni cambio, senza eccezioni per le giornate più impegnative. Il materiale lasciato raffreddare all'interno del cilindro si degrada, si cuoce sulle superfici e ritorna successivamente come granelli neri nella parte del cliente.
Utilizzare un composto di spurgo commerciale per i cambiamenti di colore, per gli arresti e prima di passare a un polimero sensibile al calore. Virgin PE o PP gestisce le transizioni di routine tra materiali compatibili. Le resine ad alta temperatura come PC e PMMA resistono più duramente e necessitano di uno spurgo più aggressivo.
Elimina prima dello spegnimento, non solo prima dell'avvio. Ciò che lasci in un barile di raffreddamento diventa il problema che combatti al prossimo avvio.
Come misurare il gioco tra vite e canna
Questa è la misura che trasforma l'opinione in realtà e la maggior parte dei negozi la ignora.
- Tirare e pulire la vite.A caldo, con utensili in ottone o rame. Mai raschiatori in acciaio, che tagliano la superficie trattata da cui dipende la vite.
- Contrassegnare le posizioni di misurazionelungo la lunghezza di lavoro: alimentazione, transizione e dosaggio al minimo.
- Misurare la OD del volocon un micrometro esterno in ciascuna posizione, effettuando letture in diversi punti attorno alla circonferenza per rilevare l'usura irregolare.
- Misurare l'ID del foro della cannacon un alesametro nelle posizioni e profondità corrispondenti.
- Calcolare il gioco radiale:sottrarre la OD del volo dall'ID della canna e dividere per due.
- Confrontare con il disegno di costruzionee registrare ogni lettura con la data e le ore eseguite.
Interpretare il risultato rispetto all'autorizzazione originale, non rispetto a un numero universale. Un'utile regola di officina: quando lo spazio libero è cresciuto fino a circa il doppio del valore di costruzione, o quando la produzione è diminuita notevolmente alla stessa velocità della vite, iniziare a pianificare la sostituzione. La nostra guida alla misurazione passo passo copre il metodo in tutti i dettagli.
Programma di pulizia e tipi di composti di spurgo
Abbina il composto al lavoro. Scrub meccanico (senza abrasivi) ad alta viscosità. Le purghe chimiche attaccano il materiale degradato e il carbonio. Gli spurghi schiumogeni si espandono per raggiungere i punti morti che il flusso laminare non riesce a raggiungere.
Gli intervalli di pulizia profonda dipendono dalla resina. I polimeri ad alta temperatura costruiscono il carbonio più velocemente e necessitano di spurghi profondi più frequenti. Qualunque cosa tu faccia, mantieni l'intervallo secondo un programma piuttosto che aspettare che i puntini neri lo programmino per te.
Quando riparare e quando sostituire
Confronta il costo per anno di servizio, non i due cartellini dei prezzi. Una ricostruzione che costa la metà ma restituisce un terzo degli anni è l’opzione costosa sotto mentite spoglie.
La riparazione tende a destraquando l'usura è dimensionale e moderata, il metallo di base è solido, questa è la prima ricostruzione e la geometria è ancora adatta alla tua resina.
La sostituzione pende a destraquando la corrosione è profonda, quando la vite è già stata ricostruita in precedenza, quando il materiale è cambiato e la vecchia geometria non si adatta più o quando il set è di dimensioni comuni il cui prezzo di sostituzione si avvicina al preventivo di riparazione.
La nostra guida alla riparazione o alla sostituzione presenta la tabella decisionale completa.
Conservazione e movimentazione adeguate dei cilindri delle viti di ricambio
Un set di riserva è utile solo se è dritto e pulito quando ne hai bisogno. Conservare le viti orizzontalmente con il supporto per tutta la lunghezza, senza mai appoggiarle sulla punta. Rivestirli contro la ruggine, tenerli coperti e conservare la scheda tecnica e i valori di durezza misurati insieme alla parte.
La strategia di rotazione del set di riservavale più di qualsiasi commissione di celerità e quasi nessun fornitore te lo dirà. Acquista il ricambio prima che il set attuale fallisca. Esegui il nuovo set, invia quello vecchio per la ricostruzione mentre la produzione continua e conserva il set ricostruito sullo scaffale come ricambio.
Ora possiedi una rotazione con zero tempi di inattività non pianificati e ogni futura sostituzione avviene secondo il tuo programma invece che alle 2 del mattino di sabato. La strategia costa una serie di capitale circolante e lo ripaga la prima volta che non si verifica un guasto.
È il processo o la macchina? Una porta decisionale
Ecco la sezione scritta da nessun concorrente e ti farà risparmiare più tempo rispetto al resto di questa guida messa insieme.
Quando si manifesta un difetto di stampaggio, la maggior parte dei team ricorre alle impostazioni della macchina. Temperatura, contropressione, velocità di iniezione, tempo di attesa. A volte è giusto. Ma quando l'unità di plastificazione si usura, nessuna impostazione ripristina il processo e le settimane svaniscono in una ricerca che non potrà mai avere successo.
Esegui questo cancello prima di toccare un altro setpoint.
1. È cambiato qualcosa?Nuovo lotto di resina, nuovo colorante, nuovo rapporto di macinazione, nuovo stampo, un'impostazione modificata da qualcuno? Se sì, insegui il cambiamento. Questo è un problema di processo fino a prova contraria.
2. Il difetto è apparso all'improvviso o si è insinuato nel corso di settimane?Punti improvvisi in corrispondenza di un cambiamento o di un componente rotto. Punti graduali di usura. L'usura non arriva dall'oggi al domani.
3. Il cuscino è coerente da un colpo all'altro?Un cuscino incoerente fa parlare l'anello di controllo. Ispezionalo prima di ogni altra cosa.
4. La produzione è diminuita alla stessa velocità della vite o il tempo di recupero si è allungato?Entrambi puntano al gioco, il che significa usura della vite o della canna. Le impostazioni non possono ripristinare la distanza persa.
5. La temperatura del materiale di fusione sale con setpoint invariati?La vite genera ulteriore calore di taglio, solitamente perché lavora di più contro un gioco usurato.
6. I granelli neri ritornano dopo ogni pulizia?Il materiale si alloggia in un punto morto. Su un set più vecchio, quel punto morto è spesso uno spazio usurato che ospita una fusione degradata.
Tre o più risposte "sì" alle domande da 3 a 6 significano che la macchina ti sta dicendo che l'unità di plastificazione è usurata. Smetti di sintonizzare. Tirare la vite e misurarla.
La misurazione dura un'ora. Inseguire un difetto meccanico attraverso le impostazioni richiede settimane e non si risolve mai, perché la risposta non è mai stata nel controller.
Guida alla risoluzione dei problemi con tabella delle cause principali
Ciascun difetto riportato di seguito può derivare dal processo o dall'usura meccanica. La tabella nomina ilvite e cannacausa principale, perché questa è la metà che tutti gli altri tralasciano.
| Problema | Sintomo | Causa principale della vite/barile | Azione correttiva |
|---|---|---|---|
| Striature nere/segni di bruciatura | Macchie o striature scure nella parte; peggio dopo una sosta | Materiale degradato depositato in spazi usurati o in punti morti; foro segnato; superficie della vite danneggiata | Epurazione profonda. Se ritornano dei granelli, tirare e ispezionare. Verificare la presenza di rigature e gioco usurato. Sostituirlo se il set contiene materiale |
| Dimensioni di ripresa incoerenti/colpi brevi | Derive del peso del colpo; il cuscino varia da inquadratura a inquadratura | Controllare l'anello che non sigilla(più comune); alette usurate che lasciano colare la fusione all'indietro; canna con alesaggio sovradimensionato | Ispezionare prima l'anello di controllo. Quindi misurare la distanza. Le impostazioni non risolveranno una valvola di non ritorno che perde |
| Aumento della temperatura di fusione | Temperatura di fusione effettiva superiore ai setpoint; scolorimento del materiale | Taglio eccessivo da rapporto di compressione errato; gioco usurato che rende la vite più sollecitata; termocoppia derivata | Verificare le termocoppie. Controllare la velocità della vite e la contropressione. Se la geometria della resina è sbagliata, la soluzione è la vite |
| Recupero lento/plastificazione lunga | I tempi di recupero si allungano; il tempo di ciclo aumenta | Gioco usurato che riduce l'efficienza del pompaggio; problema della sezione feed; geometria sbagliata per la resina | Controllare prima il raffreddamento della ghiera di alimentazione e l'alimentazione del pellet. Quindi misurare la distanza rispetto al disegno |
| Aumento del carico del motore/contropressione | Gli amplificatori del motore aumentano a potenza costante; allarmi di coppia | Trascinamento della vite nel foro (disallineamento, vite piegata); taglio eccessivo; resistenza costruttiva del materiale degradato | Controllare l'allineamento e la rettilineità delle viti. Una vite piegata usura un lato del foro e distruggerà anche una nuova canna |
| Degrado/scolorimento del materiale | Ingiallimento, allargamento, fragilità, odore | Tempo di permanenza troppo lungo (pallini troppo piccoli per la canna); taglio troppo aggressivo; punti morti che trattengono il materiale | Controlla il rapporto tra dimensione del colpo e capacità della canna. Ridurre il taglio. Sulle resine sensibili al calore, una vite a compressione inferiore può essere l’unica vera soluzione |
| Non scioglie/particelle solide in parte | Granelli duri; difetti simili a lenti; punti deboli | Capacità di fusione insufficiente: L/D troppo corto, compressione errata, uscita spinta oltre ciò che la vite può fondere o gioco usurato | Ridurre la produzione o passare a una vite barriera. Se il set è usurato, nessuna impostazione recupera la fusione |
| Striature di colore/scarsa dispersione | Colore non uniforme; masterbatch non disperdente | Nessuna sezione di miscelazione; vite usurata che mescola male; vite sbagliata per un composto riempito o colorato | Specificare una sezione di mixaggio (Maddock o pin). Verificare innanzitutto che la vite non sia semplicemente usurata |
Strisce nere o segni di bruciatura
Il polimero degradato si deposita da qualche parte e si stacca in pezzi. I classici nascondigli sono un gioco usurato, un foro rigato, un anello di ritegno danneggiato e qualsiasi punto morto in cui il flusso ristagna.
Prima uno spurgo profondo. Se i granelli ritornano dopo uno spurgo accurato, il materiale non è semplicemente un residuo. Viene prodotto continuamente da un punto della tua macchina e devi tirare la vite e trovarlo.
Dimensioni di ripresa incoerenti o riprese brevi
Controllare l'anello prima di toccare un'impostazione. Quando la valvola di non ritorno smette di sigillarsi, il materiale fuso fuoriesce all'indietro durante l'iniezione e l'iniezione che la macchina pensava di aver misurato non è quella ricevuta dallo stampo.
L'omaggio è il cuscino. Un processo coerente mantiene un cuscino stabile. Quando il cuscino vaga da un colpo all'altro, la fusione va dove non dovrebbe.
Temperatura di fusione in aumento o troppo alta
Misurare la fusione effettiva con una sonda invece di fidarsi dei setpoint. Se la fusione effettiva corre ben al di sopra delle zone, il calore extra proviene dal taglio, non dalle bande.
Il calore di taglio aumenta quando la compressione è troppo aggressiva per la resina, quando la velocità della vite è troppo elevata, quando la contropressione è eccessiva e quando una vite usurata deve lavorare di più per spostare lo stesso materiale.
Recupero lento della vite/Tempo di plastificazione lungo
Inizia dalla tramoggia. I pellet a ponte, una gola di alimentazione surriscaldata e un raffreddamento inadeguato dell'alimentazione sono tutti fattori che affamano la coclea e causano il recupero dell'allungamento, e nessuno di questi è un difetto della coclea.
Se il mangime è sano e il recupero è ancora lento, misurare la clearance. Una vite che ha perso la sua efficienza di pompaggio a causa dell'usura impiega più tempo per riempire la stessa iniezione e il tempo di ciclo lo riflette.
Aumento del carico del motore o della contropressione
L'aumento degli amplificatori a uscita costante significa che qualcosa sta resistendo. Una vite piegata che trascina nel foro è il caso pericoloso: usura un lato della canna e una nuova vite installata contro quel disallineamento si usura allo stesso modo secondo lo stesso programma.
Controlla la rettilineità e l'allineamento prima di ordinare qualsiasi cosa. L'usura del foro unilaterale è l'impronta digitale.
Degrado o scolorimento del materiale
Due cause sono dominanti: il materiale è troppo caldo o è rimasto caldo per troppo tempo. Il secondo è quello che manca alla gente.
Un colpo troppo piccolo per la botte, le foglie si sciolgono rimanendo ciclo dopo ciclo, cuocendo delicatamente finché non ingialliscono. Il design senza vite fissa un colpo sottodimensionato in una canna sovradimensionata. Correggere il diametro della vite o spostare il lavoro su una macchina più piccola.
Come ordinare un cilindro a vite sostitutivo
Nessun concorrente lo copre ed è la parte di cui gli acquirenti hanno effettivamente bisogno. Sia che ordini dall'OEM o da un indipendentefabbrica di barili a vite, le stesse informazioni guidano la citazione.
Dimensioni e specifiche da fornire
- Marca e modello della macchina.È sufficiente una foto della targhetta per confermare il montaggio e le dimensioni del lato trasmissione.
- Diametro della vite e rapporto L/D,da un disegno o misurato direttamente.
- La resina, con contenuto di riempitivo.Ciò guida l'acciaio di base e il trattamento superficiale più di ogni altra cosa nell'elenco.
- Dimensioni del tiro e ciclo del bersaglio,quindi la geometria può essere ottimizzata anziché copiata.
- Un disegno, o un campione indossato.Entrambi funzionano. È possibile misurare una parte usurata e ricostruire l'intera geometria.
- Cosa è andato storto l'ultima volta.Inviare il modello di usura insieme alla parte. La perdita di dimensione regolare indica l'abrasione. La vaiolatura indica corrosione. L'usura su un lato indica l'allineamento, che una nuova vite non risolverà.
Quest'ultimo elemento è quello che gli acquirenti dimenticano, ed è quello che ti impedisce di acquistare una copia fedele di un fallimento.
Corrispondenza OEM e progettazione personalizzata: pro e contro
Una corrispondenza OEMriproduce la geometria originale. È la scelta giusta quando la vite originale si adatta al tuo processo e semplicemente si usura. Prevedibile, verificabile rispetto al disegno, nessuna riconvalida del processo.
Un design personalizzatocambia la geometria per adattarla a ciò che corri effettivamente oggi. È la scelta giusta quando il processo si è mosso e la vite no: hai aggiunto rimacinato, sei passato a un grado riempito, hai cambiato gli obiettivi di produzione o la vite originale non ha mai gestito bene la tua resina.
Ordinare un abbinamento OEM quando il processo è cambiato riproduce il problema nel nuovo acciaio. Ordinare un design personalizzato quando l'originale andava bene aggiunge costi e riconvalida gratuitamente. Il modello di usura ti dice in quale situazione ti trovi.
Cosa aspettarsi quando si acquista dalla Cina
Il tempo di consegna dipende dalla geometria, dal trattamento superficiale e dall'eventuale esistenza di un disegno. Richiedetelo per iscritto insieme al vostro preventivo, e chiedete a che ora parte l'orologio: la conferma del disegno, oppure l'ordine d'acquisto. Non hanno la stessa data e la differenza è spesso di una settimana.
Tre cose che vale la pena definire prima di impegnarsi:
- Quando inizia la produzione.Il reverse engineering di un campione usurato aggiunge tempo prima che un singolo chip venga tagliato. Un disegno rimuove quel passaggio.
- Cosa aggiunge il trattamento superficiale.La superficie bimetallica e la spruzzatura di metallo duro sono fasi di processo separate con una propria coda.
- Trasporto marittimo, separatamente.Non rientra nei tempi di produzione ed è il numero che sorprende gli acquirenti alle prime armi.
I nostri preventivi sono trasparenti per natura: forniamo un costo stimato che copre il prodotto, la spedizione e la manutenzione continua, quindi non c'è nulla da scoprire in seguito. Riceverai il preventivo entro 12 ore.
Pianifica i tempi di consegna con la rotazione dei set di ricambio descritta in precedenza. Un set ordinato da un registro di usura viene spedito secondo il tuo programma. Un set ordinato da una nave in panne contro il tempo, per via aerea, ad un prezzo che nessuno si diverte a spiegare.
Criteri di accettazione della qualità e punti di ispezione
Questi sono i controlli che separano un vero fornitore da uno economico. Richiedili per iscritto prima di effettuare l'ordine e verificali all'arrivo del set:
- Diametro esterno in più punti lungo ogni rampa
- Diametro del foro e cilindricità
- Durezza superficiale come avalore misurato(HV o HRC), non una specifica di catalogo
- Profondità della cassa nitrurata o profondità dello strato di lega su un foro bimetallico
- Concentricità e rettilineità
- Rugosità superficiale (Ra)
- Grado di acciaio di base, confermato
La durezza e la profondità della cassa sono le due cose che contano di più, e le due più spesso silenziosamente declassate. Uno strato nitrurato a 950-1050 HV e 0,5-0,8 mm di profondità è una specifica a cui puoi sottostare un fornitore. Il “nitrurato” di per sé non lo è.
Se una citazione si colloca nettamente al di sotto delle altre, chiedi qual è l'acciaio e quanto è profondo il trattamento. È quasi sempre lì che si nasconde la differenza, e la ripaghi con l'usura anticipata.
La nostra guida completa all'approvvigionamento si trova nella guida agli ordini dei cilindri a vite personalizzati.
Hai bisogno di un cilindro della vite di iniezione sostitutivo o personalizzato? Invia il modello della tua macchina, il disegno o il campione indossato. Citiamo entro 12 ore.
Richiedi un preventivo per un cilindro a viteDomande frequenti
D: Quanto dura il cilindro di una vite per stampaggio a iniezione?
R: Sulle resine non corrosive come PE e PP, le nostre viti di iniezione 38CrMoAlA nitrurate funzionano per circa 10.000–20.000 ore. I composti caricati con vetro, il PVC e il rimacinato pesante riducono questo problema e quanto dipende dal contenuto e dalla resa del riempitivo. Non far scorrere l'orologio e sperare: misurare. Controllare il diametro esterno del volo e l'ID del foro rispetto al disegno di costruzione almeno una volta all'anno in caso di utilizzo abrasivo e registrare la tendenza. La tendenza, non una cifra oraria, ti dice quando ordinare il set successivo.
D: Qual è la distanza standard tra vite e cilindro?
R: Non esiste un'unica cifra, poiché il gioco è proporzionale al diametro della vite. La regola empirica del settore per un nuovo set è di circa 0,001 pollici di gioco radiale per lato per ogni pollice di diametro della vite, quindi una vite da 60 mm si avvicina a 0,06 mm per lato. Il tuo disegno di costruzione è l'autorità. Come limite pratico di servizio, quando il gioco misurato è cresciuto fino a circa il doppio del valore di costruzione, o la produzione è diminuita notevolmente alla stessa velocità della vite, pianificare la sostituzione.
D: Posso utilizzare una vite per più resine diverse?
R: All'interno di una famiglia, sì. Una vite per uso generale gestisce in modo accettabile PE, PP, PS e ABS, motivo per cui i costruttori di macchine la forniscono come standard. Nelle famiglie no. Una vite GP su PVC rigido degrada il materiale e corrode l'acciaio. Una vite GP su nylon caricato a vetro si consuma rapidamente. E una vite dimensionata per il volume di un colpo non può servire a un lavoro che utilizza una piccola frazione della canna senza cuocere il materiale. Se le tue resine coprono questi spazi, hai bisogno di più di una vite o di una vite progettata per i casi più difficili.
D: Come posso sapere se la mia vite di stampaggio a iniezione è usurata?
R: La macchina te lo dice prima e il micrometro lo conferma. Osserva il calo dell'output alla stessa velocità della vite, l'allungamento del tempo di recupero, l'aumento della temperatura di fusione con setpoint invariati, i granelli neri che ritornano dopo la pulizia e la deriva della dimensione del colpo. Ognuna di queste giustifica il tirare la vite. Quindi misurare il diametro esterno del volo con un micrometro e il diametro interno del foro con un alesametro, in posizioni corrispondenti, e confrontare il gioco radiale con il disegno. I sintomi suggeriscono; la misurazione conferma.
D: Cos'è un cilindro a vite bimetallico e quando ne ho bisogno?
R: Una canna bimetallica mantiene un corpo in lega di acciaio e fonde una lega più resistente all'usura nella canna. Sulle nostre canne spruzziamo la lega dura lungo tutto il cerchio attorno alla zona di usura della canna, portando la durezza interna a 62 HRC. La linea è facile da tracciare:la fibra di vetro fino al 30% funziona bene su un set 38CrMoAlA nitrurato. Oltre il 30% di vetro, con riempitivo minerale o ritardante di fiamma, o su resina corrosiva, diventa bimetallico. La cassa nitrurata è costituita da uno strato di diffusione di 0,5–0,8 mm e un riempitivo pesante la taglia molto prima che l'acciaio sottostante sia finito.
D: Il design delle viti influisce sulla qualità delle parti nello stampaggio a iniezione?
R: Direttamente e più della maggior parte delle impostazioni del processo. La geometria della vite determina quanto completamente si scioglie il materiale, quanto è uniforme la temperatura di fusione, quanto bene il colore e il riempitivo si disperdono e quanto è coerente l'iniezione. Sfusi, striature, allargamenti, degrado e variazioni di iniezione sono tutti riconducibili al design o all'usura delle viti almeno con la stessa frequenza con cui risalgono al controller. Quando un difetto resiste a ogni modifica di impostazione apportata, solitamente la ragione è la geometria o l'usura.
D: Qual è la differenza tra una vite di iniezione e una vite di estrusione?
R: Una vite di estrusione ruota continuamente e le pompe fondono in avanti senza fermarsi. Una vite di iniezione svolge due compiti: ruota per plastificare un proiettile, quindi smette di ruotare e avanza come uno stantuffo per iniettarlo. Questa azione alternativa è il motivo per cui le viti di iniezione presentano un anello di ritegno sulla punta e il motivo per cui hanno rapporti L/D più brevi, in genere da 18:1 a 25:1, rispetto alle viti di estrusione. Il materiale si trova inoltre in una canna di iniezione tra una iniezione e l'altra, il che rende critici il tempo di permanenza e la dimensione dell'iniezione.
D: Un produttore di cilindri per viti può copiare la mia vite senza disegno?
R: Sì. Spedisci la parte usurata e la geometria può essere misurata e ricostruita: diametro, proporzioni, profondità del canale e dimensioni di adattamento all'estremità conduttrice. Manteniamo le viti di iniezione a ±0,001 mm. Vale la pena prestare attenzione: una vite usurata misura più piccola di quella che ha lasciato la fabbrica, quindi la sostituzione dovrebbe essere costruita secondo l'intento progettuale originale piuttosto che secondo le dimensioni usurate. Invia il modello di usura insieme alla parte e la nuova vite verrà specificata contro il guasto invece di ereditarla.
Conclusione
Tre idee portano l'intera guida.
La selezione segue la resina.La geometria (L/D, rapporto di compressione, tipo di vite) corrisponde al modo in cui il polimero si scioglie. Il trattamento della superficie corrisponde al livello di sporco del tuo feed. Le resine pulite funzionano perfettamente su 38CrMoAlA nitrurato. Gli alimentatori abrasivi e corrosivi necessitano di un foro bimetallico e specificare la custodia pulita è il modo più comune in cui un nuovo set muore prematuramente.
La manutenzione costa anni e i dati costano pianificazione.Spurgare prima di ogni arresto, pulire con ottone anziché con acciaio e misurare il gioco ogni volta che la vite viene estratta. Un registro di usura recita "è usurato?" in “quando supererà il limite?”, che è la differenza tra un passaggio pianificato e una chiusura.
Diagnosticare la macchina prima di mettere a punto il processo.Quando la produzione diminuisce, i cicli si allungano, il cuscino si sposta o i granelli ritornano dopo la pulizia, l'unità di plastificazione sta parlando. Le impostazioni non possono ripristinare il gioco perduto o richiudere un anello di ritegno usurato. Tirare la vite e misurarla.
Nanhaiya costruisce viti e cilindri da oltre vent'anni e serve oltre 500 clienti in tutto il mondo. Le nostre viti a iniezione sono lavorate a partire da 38CrMoAlA, bonificate e bonificate, quindi nitrurate a gas a 500–560 °C fino a ottenere una cassa da 0,5–0,8 mm a 950–1050 HV, mantenute a una tolleranza di ±0,001 mm e valutate per 10.000–20.000 ore su resine non corrosive. Laddove l'alimentazione è più dura, spruzziamo la lega dura lungo tutto il cerchio attorno alla zona di usura della canna e portiamo la durezza interna a 62 HRC.
Prima dell'ordine, i nostri ingegneri esaminano insieme a voi i parametri: diametro, proporzioni, profondità del canale della vite e scelta del materiale tra 38CrMoAlA e una lega duplex. La consulenza è gratuita e il preventivo che segue include il prodotto, la spedizione e i costi di manutenzione previsti, quindi in seguito non verrà visualizzato nulla che non fosse presente nella pagina.
Dopo la consegna, i nostri tecnici supportano l'installazione e la messa in servizio, la garanzia dura fino al contratto (di solito da uno a due anni) e qualsiasi problema post-vendita riceve una risposta entro 24 ore e una soluzione entro 48.
Inviaci il modello della tua macchina, la resina e il problema che stai cercando di risolvere. Riceverai specifiche e preventivo entro dodici ore.
Raccontaci la tua macchina, la tua resina e cosa è andato storto l'ultima volta. Specificheremo l'insieme che lo risolve, non quello che lo ripete.
Contatta Nanhaiya per un preventivo